


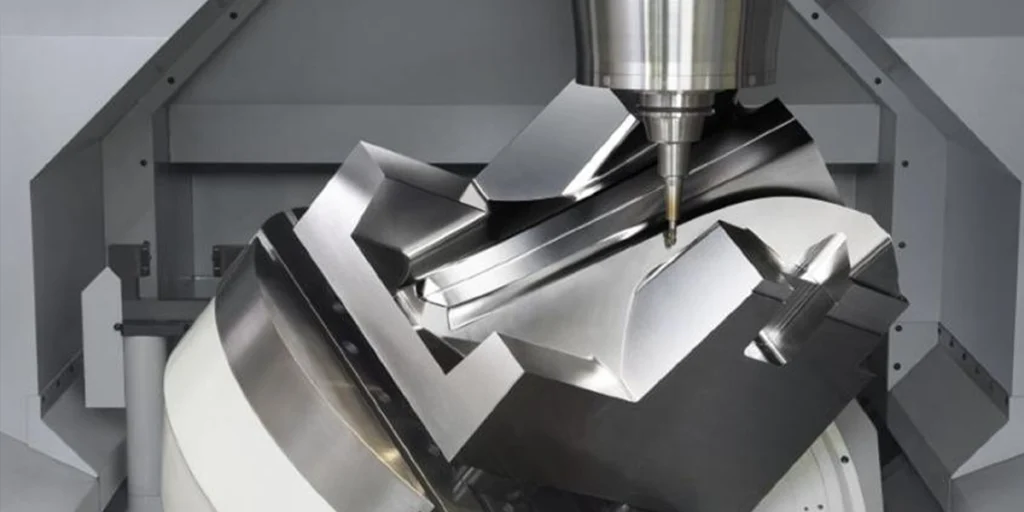
Inom CNC-bearbetning är fleroperationsmaskiner en av de vanligaste utrustningstyperna, särskilt vid tillverkning av precisionsdelar och komplexa strukturkomponenter, där de nästan har blivit standardutrustning. Jämfört med vanliga CNC-maskiner har fleroperationsmaskiner inte bara en högre grad av automatisering, utan förbättrar också bearbetningseffektiviteten och stabiliteten avsevärt genom integration av flera processer.
I takt med att produktstrukturer blir mer komplexa och kraven på bearbetningsprecision fortsätter att öka, kan bearbetningsmetoder i en enda process inte längre uppfylla behoven hos modern tillverkning. Fleroperationscentra, genom automatiskt verktygsbyte, fleraxlig länkning och programmerad styrning, integrerar processer som ursprungligen krävde flera maskiner i en enda verktygsmaskin, vilket avsevärt minskar antalet uppställningar och minimerar felackumulering.
För att förstå vad en CNC-bearbetningsmaskin är måste vi börja med att titta på skillnaderna mellan den och en vanlig CNC-maskin.
Skillnaden mellan fleroperationsmaskiner och vanliga CNC-maskiner
I huvudsak är fleroperationsmaskiner fortfarande CNC-maskiner, men det finns betydande skillnader mellan de två när det gäller funktionell integration, automatiseringsnivå och bearbetningsmöjligheter.
1. Olika automatiska verktygsbytesfunktioner
Konventionella CNC-maskiner har vanligtvis bara ett enda verktyg installerat eller kräver manuellt verktygsbyte, medan fleroperationsmaskiner är utrustade med ett automatiskt verktygsväxlarsystem (ATC), som kan växla mellan flera verktyg under programstyrning. Detta innebär:
- Den kan kontinuerligt slutföra flera processer som borrning, fräsning och gängning.
- Minska mänsklig intervention
- Förbättra bearbetningseffektiviteten och konsekvensen
Automatisk verktygsväxlingskapacitet är en av de viktigaste skillnaderna mellan fleroperationsmaskiner och vanliga CNC-maskiner.
2. Skillnader i processintegrationskapacitet
Vanliga CNC-maskiner är i allmänhet endast lämpliga för en enda typ av bearbetning, till exempel:
- CNC-svarvar används huvudsakligen för roterande delar.
- CNC-fräsmaskiner används huvudsakligen för plan- eller konturbearbetning.
Fleroperationscentraler kan uppnå enkelspännbearbetning av komplexa delar genom fleraxlig styrning och kombinationer av flera verktyg, inklusive:
- Planbearbetning
- Ytbearbetning
- Hålbearbetning
- Gängbearbetning
Att minska antalet fastspänningsoperationer kan avsevärt minska ackumuleringen av dimensionsfel.
3. Olika nivåer av automatisering
Fleroperationsmaskiner är vanligtvis utrustade med:
- Automatiskt verktygsväxlarsystem
- Verktygskompensationssystem
- Programmerad processhantering
Och det kan utökas ytterligare:
- Automatiserat system för brickbyte
- Automatiserat lastnings- och lossningssystem
Däremot förlitar sig konventionella CNC-maskiner mer på manuell drift och är mindre effektiva vid massproduktion och komplex bearbetning.
4. Olika bearbetningskomplexitet
Fleroperationsmaskiner är särskilt lämpliga för bearbetning av komplexa konstruktionsdelar, såsom:
- Mångfacetterade maskinbearbetade delar
- Precisionsstrukturkomponenter
- Tredimensionella krökta ytdelar
Vid bearbetning av komplexa strukturer kräver konventionella CNC-maskiner vanligtvis flera fastspänningsoperationer, vilket avsevärt ökar processens svårighetsgrad.
Ur ett tillverkningsperspektiv kan de två förstås enligt följande: vanliga CNC-maskiner löser ”enprocessbearbetning”, medan fleroperationsmaskiner löser ”integrerad flerprocessbearbetning”. Detta är också den främsta anledningen till att fleroperationsmaskiner används alltmer inom precisionstillverkning.
Typisk struktur för ett fleroperationscenter
CNC-bearbetningscentralers förmåga att uppnå integrerad bearbetning med flera processer är främst beroende av deras kompletta mekatroniska struktur. Jämfört med vanliga CNC-maskiner är bearbetningscentraler mer sofistikerade när det gäller verktygshantering, rörelsestyrning och automatiseringsfunktioner. En typisk bearbetningscentral består vanligtvis av följande kärnkomponenter:
1. Numeriskt styrsystem (CNC-styrenhet)
CNC-systemet är styrkärnan i en fleroperationsmaskin och ansvarar för att utföra bearbetningsprogrammet och koordinera rörelsen för varje axel, inklusive:
- Koordinataxelns rörelsekontroll
- Beräkning av verktygsbana
- Utförande av skärparametrar
- Kompensation och felkorrigering
Prestandan hos ett CNC-system påverkar direkt bearbetningens noggrannhet och stabilitet.
2. Spindelsystem
Spindeln driver verktygets rotation och är den viktigaste kraftkällan för skärprocesser. Viktiga parametrar inkluderar:
- Spindelhastighetsområde
- Spindelkraft
- Spindelstyvhet
Högstyva spindlar kan minska vibrationer och förbättra kvaliteten på bearbetade ytor, vilket är särskilt viktigt vid precisionsbearbetning och bearbetning av hårda material.
3. Automatisk verktygsväxlare (ATC)
Den automatiska verktygsväxlaren är en av de viktigaste strukturella egenskaperna som skiljer fleroperationsmaskiner från vanliga CNC-maskiner. Dess huvudfunktion är att automatiskt växla verktyg enligt programmet, vilket möjliggör kontinuerlig bearbetning av flera processer.
Vanliga typer av verktygsmagasin inkluderar:
- Hattformad verktygsmagasin (lämplig för små fleroperationsmaskiner)
- Skivformad verktygsmagasin (lämplig för bearbetning med medelhög till hög hastighet)
- Kedjeformat verktygsmagasin (lämpligt för komplex bearbetning med flera verktyg)
Automatiska verktygsväxlare kan avsevärt minska hjälptiden och förbättra produktionseffektiviteten.
4. Matningssystem (varje koordinataxel)
Fleroperationsmaskiner har vanligtvis en treaxlig eller fleraxlig rörelsestruktur:
- X-axel: Vänster och höger rörelse
- Y-axel: Rörelse framåt och bakåt
- Z-axel: vertikal rörelse
Avancerade fleroperationsmaskiner kan också öka:
- A-axel (rotationsaxel)
- B-axel (oscillationsaxel)
- C-axel (rotationsaxel)
Fleraxliga strukturer kan uppnå komplex ytbearbetning och flerytebearbetning.
5. Arbetsbänk och fixtursystem
Arbetsbordet används för att fixera arbetsstycket, och dess struktur varierar beroende på bearbetningskraven, inklusive:
- Fast arbetsbord
- Dubbelt utbytbart arbetsbord
- Roterande arbetsbord
En väl utformad armatur kan:
- Förbättra klämstabiliteten
- Minska klämfel
- Förbättra effektiviteten i batchbearbetningen
6. Kyl- och spånborttagningssystem
Vid metallbearbetning kan en stor mängd värme och spån påverka bearbetningskvaliteten. Fleroperationsmaskiner är vanligtvis utrustade med:
- Kylvätskesystem
- Spåntransportör
- Skyddande struktur
Dessa system kan förbättra verktygens livslängd och säkerställa bearbetningsstabilitet.
Vilka delar är lämpliga för fleroperationsmaskiner?
Eftersom fleroperationsmaskiner har flerprocessintegration och fleraxliga länkfunktioner är de särskilt lämpliga för bearbetning av delar med komplexa strukturer eller höga precisionskrav. Följande typer av delar representerar de mest typiska tillämpningsscenarierna för fleroperationsmaskiner.
1. Mångfacetterade maskinbearbetade strukturkomponenter
När en del behöver bearbetas i flera riktningar kräver konventionella CNC-maskiner ofta flera uppställningar, medan fleroperationsmaskiner kan slutföra bearbetningen av flera ytor i en enda uppställning. Till exempel:
- Utrustningens strukturella komponenter
- Automatiserade mekaniska komponenter
- Precisionskopplingsblock
Att minska antalet fastspänningsoperationer kan avsevärt minska ackumuleringen av dimensionsfel.
2. Komplexa kavitetsliknande delar
Delar med djupa hålrum eller komplexa konturer kräver ofta flera skärverktyg för att bearbetas, till exempel:
- Formhålighet
- hölje i aluminiumlegering
- Värmeavledande strukturella komponenter
Fleroperationscentraler kan effektivt slutföra komplex konturbearbetning genom automatiskt verktygsbyte och treaxlig eller fleraxlig länkning.
3. Högprecisionsdelar
När delar har strikta toleranskrav kan fleroperationsmaskiner förbättra bearbetningskonsistensen genom stabil struktur och exakt kontroll. Vanliga exempel inkluderar:
- Medicinska precisionskomponenter
- Optiska strukturkomponenter
- Precisionspositioneringskomponenter
Fleroperationsmaskiner har en tydlig fördel när det gäller repeterbarhet och noggrannhet.
4. Små till medelstora partier av delar
För produktionsscenarier som kräver frekventa produktmodellbyten kan fleroperationsmaskiner snabbt byta program utan behov av formar, vilket gör dem lämpliga för:
- Produktprovproduktion
- Små batchproduktion
- Bearbetning av anpassade delar
Jämfört med traditionella processer har fleroperationsmaskiner en större fördel inom flexibel tillverkning.
5. Delar av högvärdigt material
När materialkostnaderna är höga eller bearbetningen är svår kan fleroperationsmaskiner minska risken för kassationer genom att stabilisera bearbetningen. Till exempel:
- Rostfria strukturkomponenter
- Delar i titanlegering
- Precisionsdelar tillverkade av tekniska plaster
Stabilitet och styrbarhet är viktiga fördelar med fleroperationsmaskiner vid bearbetning av högvärdiga detaljer.
När måste en fleroperationsmaskin användas?
Även om CNC-bearbetningscentra erbjuder betydande fördelar när det gäller funktionalitet och automatisering, kräver inte alla delar det. I praktiska tillverkningsbeslut blir bearbetningscentra vanligtvis ett mer rimligt, eller till och med nödvändigt, val i följande situationer.
1. Delarna kräver kontinuerlig bearbetning i flera steg.
När en del involverar flera bearbetningstekniker, till exempel:
- Fräsning
- Borrning
- Tappning
- Kavitetsbearbetning
Användning av konventionella CNC-maskiner kräver ofta flera uppställningar och utrustningsbyten, vilket inte bara är ineffektivt utan också benäget för ackumulerade fel. Fleroperationsmaskiner kan, genom automatiskt verktygsbyte och programstyrning, slutföra flera processer i en enda uppställning, vilket förbättrar dimensionskonsistensen.
2. Delarna har höga precisionskrav.
För delar med strikta toleranskrav kan flera fastspänningsoperationer orsaka positioneringsfel. Fleroperationsmaskiner kan åtgärda detta genom att:
- Stabil strukturell styvhet
- Exakt koordinatkontroll
- Minska antalet klämmoment
Det minskar effektivt problemet med felackumulering och är särskilt lämpligt för bearbetning av precisionskonstruktionsdelar och monteringsreferensdelar.
3. Delen har en komplex struktur eller kräver bearbetning på flera ytor.
När en detalj behöver bearbetas i flera riktningar kan ett fleroperationscenter utföra komplex bearbetning genom fleraxlig styrning eller ett roterande bord, till exempel:
- Mångfacetterade strukturella komponenter
- Tredimensionella krökta ytdelar
- Djupa kavitetsstrukturkomponenter
Om sådana delar bearbetas med vanliga maskinverktyg kommer processens svårighetsgrad och komplexitet att öka avsevärt.
4. Produkter kräver snabb leverans i små till medelstora partier.
Under produktutveckling eller småskalig produktion kan fleroperationsmaskiner snabbt påbörja bearbetning utan formar och slutföra produktionen av olika delmodeller genom att helt enkelt byta program. Lämplig för:
- Testproduktion av ny produkt
- Produktion av anpassade delar
- Snabbt itererande projekt
Fleroperationsmaskiner har betydande fördelar inom flexibel tillverkning.
5. Höga materialkostnader eller betydande bearbetningsrisker.
En stabil bearbetningsprocess är särskilt viktig vid användning av material som titanlegeringar, rostfritt stål eller högpresterande tekniska plaster. Fleroperationscentraler kan minska bearbetningsriskerna genom exakt styrning och därigenom minska materialspill.
Professionell leverantör av anpassningstjänster för CNC-bearbetning
Som professionell leverantör av kundanpassade CNC-bearbetningstjänster specialiserar vi oss på tillverkning av precisions-CNC-delar. Genom att kombinera fleraxlig bearbetningsutrustning med mogen processerfarenhet erbjuder vi stabila och pålitliga bearbetningslösningar för kunder inom olika branscher. Från prototyputveckling till massproduktion optimerar vi kontinuerligt bearbetningseffektiviteten och kvalitetskonsekvensen, vilket hjälper kunder att förkorta produktutvecklingscyklerna och minska tillverkningskostnaderna. Vänligen lämna dina kontaktuppgifter och önskemål, vi svarar inom 24 timmar.