


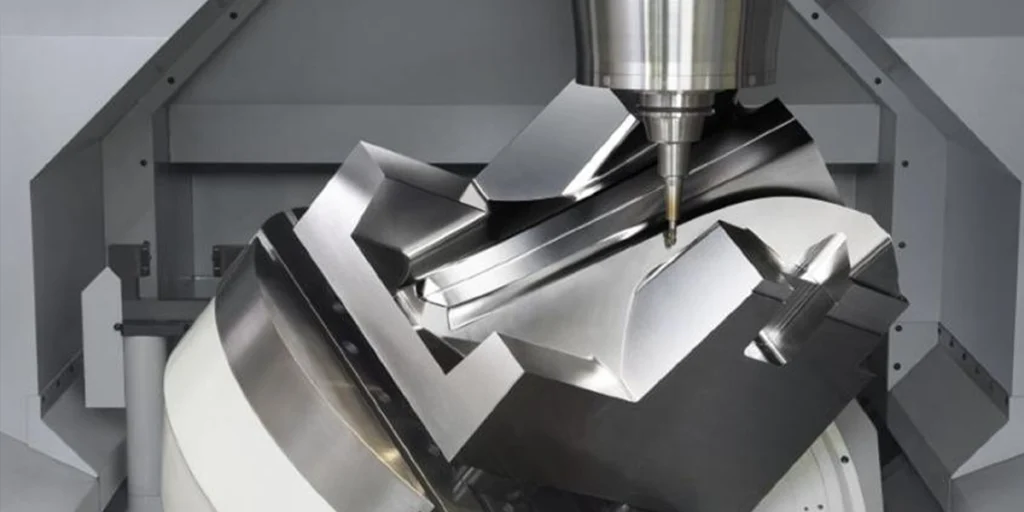
In de CNC-bewerkingswereld behoren bewerkingscentra tot de meest voorkomende soorten apparatuur, met name bij de productie van precisieonderdelen en complexe constructiecomponenten, waar ze vrijwel standaarduitrusting zijn geworden. Vergeleken met gewone CNC-bewerkingsmachines hebben bewerkingscentra niet alleen een hogere mate van automatisering, maar verbeteren ze ook de bewerkingsefficiëntie en -stabiliteit aanzienlijk door de integratie van meerdere processen.
Naarmate productstructuren complexer worden en de eisen aan de bewerkingsprecisie blijven toenemen, kunnen bewerkingsmethoden met één proces niet langer voldoen aan de behoeften van de moderne productie. Bewerkingscentra integreren, door middel van automatische gereedschapswisseling, meerassige koppeling en geprogrammeerde besturing, processen die oorspronkelijk meerdere machines vereisten in één enkele machine. Dit resulteert in een aanzienlijke vermindering van het aantal instellingen en minimaliseert de opeenhoping van fouten.
Om te begrijpen wat een CNC-bewerkingscentrum is, moeten we eerst kijken naar de verschillen met een gewone CNC-machine.
Het verschil tussen bewerkingscentra en gewone CNC-machines.
In essentie zijn bewerkingscentra nog steeds CNC-bewerkingsmachines, maar er zijn aanzienlijke verschillen tussen de twee wat betreft functionele integratie, automatiseringsniveau en bewerkingsmogelijkheden.
1. Verschillende mogelijkheden voor automatische gereedschapswisseling
Conventionele CNC-bewerkingsmachines hebben doorgaans slechts één gereedschap geïnstalleerd of vereisen handmatige gereedschapswisseling, terwijl bewerkingscentra zijn uitgerust met een automatisch gereedschapswisselsysteem (ATC) dat onder programmacontrole tussen meerdere gereedschappen kan schakelen. Dit betekent:
- Het kan continu meerdere processen uitvoeren, zoals boren, frezen en tappen.
- Verminder menselijke tussenkomst.
- Verbeter de verwerkingsefficiëntie en consistentie.
De mogelijkheid tot automatische gereedschapswisseling is een van de belangrijkste verschillen tussen bewerkingscentra en gewone CNC-machines.
2. Verschillen in mogelijkheden voor procesintegratie
Gewone CNC-bewerkingsmachines zijn doorgaans slechts geschikt voor één type bewerking, bijvoorbeeld:
- CNC-draaibanken worden voornamelijk gebruikt voor roterende onderdelen.
- CNC-freesmachines worden voornamelijk gebruikt voor het bewerken van vlakken of contouren.
Bewerkingscentra kunnen complexe onderdelen in één opspanning bewerken door middel van meerassige besturing en combinaties van meerdere gereedschappen, waaronder:
- Vlakke bewerking
- Oppervlaktebewerking
- Gatenbewerking
- Draadbewerking
Door het aantal klemhandelingen te verminderen, kan de opeenhoping van maatafwijkingen aanzienlijk worden beperkt.
3. Verschillende automatiseringsniveaus
Bewerkingscentra zijn doorgaans uitgerust met:
- Automatisch gereedschapswisselsysteem
- Gereedschapscompensatiesysteem
- Geprogrammeerd procesmanagement
En het kan nog verder worden uitgebreid:
- Geautomatiseerd systeem voor het wisselen van lades
- Geautomatiseerd laad- en lossysteem
Daarentegen zijn conventionele CNC-bewerkingsmachines meer afhankelijk van handmatige bediening en minder efficiënt bij massaproductie en complexe bewerkingen.
4. Verschillende verwerkingscomplexiteit
Bewerkingscentra zijn bijzonder geschikt voor het bewerken van complexe constructieonderdelen, zoals:
- Veelzijdige bewerkte onderdelen
- Nauwkeurige constructiecomponenten
- Driedimensionale gebogen oppervlakteonderdelen
Bij het bewerken van complexe structuren vereisen conventionele CNC-bewerkingsmachines doorgaans meerdere klemmingshandelingen, wat de moeilijkheidsgraad van het proces aanzienlijk verhoogt.
Vanuit een productieperspectief kunnen de twee als volgt worden begrepen: gewone CNC-bewerkingsmachines lossen “bewerkingen in één proces” op, terwijl bewerkingscentra “geïntegreerde bewerkingen in meerdere processen” oplossen. Dit is ook de belangrijkste reden waarom bewerkingscentra steeds vaker worden gebruikt in de precisieproductie.
Typische structuur van een bewerkingscentrum
Het vermogen van CNC-bewerkingscentra om geïntegreerde bewerkingen met meerdere processen uit te voeren, is voornamelijk te danken aan hun complete mechatronische structuur. Vergeleken met gewone CNC-bewerkingsmachines zijn bewerkingscentra geavanceerder op het gebied van gereedschapsbeheer, bewegingsbesturing en automatiseringsfuncties. Een typisch bewerkingscentrum bestaat meestal uit de volgende kerncomponenten:
1. Numeriek besturingssysteem (CNC-besturingseenheid)
Het CNC-systeem vormt de kern van de besturingseenheid van een bewerkingscentrum en is verantwoordelijk voor de uitvoering van het bewerkingsprogramma en de coördinatie van de bewegingen van elke as, waaronder:
- Coördinatenas bewegingsbesturing
- Gereedschapspadberekening
- Uitvoering van snijparameters
- Compensatie en foutcorrectie
De prestaties van een CNC-systeem hebben direct invloed op de nauwkeurigheid en stabiliteit van de bewerking.
2. Spindelsysteem
De spindel drijft de rotatie van het gereedschap aan en is de belangrijkste krachtbron voor snijprocessen. Belangrijke parameters zijn onder andere:
- Spindelsnelheidsbereik
- Spindelvermogen
- Spindelstijfheid
Spindels met een hoge stijfheid kunnen trillingen verminderen en de kwaliteit van bewerkte oppervlakken verbeteren, wat vooral belangrijk is bij precisiebewerking en de bewerking van harde materialen.
3. Automatische gereedschapswisselaar (ATC)
De automatische gereedschapswisselaar is een van de belangrijkste structurele kenmerken die bewerkingscentra onderscheidt van gewone CNC-machines. De belangrijkste functie ervan is het automatisch wisselen van gereedschap volgens het programma, waardoor continu bewerken van meerdere processen mogelijk is.
Veelvoorkomende typen gereedschapsmagazijnen zijn onder andere:
- Gereedschapsmagazijn in hoedvorm (geschikt voor kleine bewerkingscentra)
- Schijfvormig gereedschapsmagazijn (geschikt voor bewerkingen met gemiddelde tot hoge snelheid)
- Kettingvormig gereedschapsmagazijn (geschikt voor complexe bewerkingen met meerdere gereedschappen)
Automatische gereedschapswisselaars kunnen de hulptijd aanzienlijk verkorten en de productie-efficiëntie verbeteren.
4. Voedingssysteem (elke coördinaatas)
Bewerkingscentra hebben doorgaans een bewegingsstructuur met drie of meerdere assen:
- X-as: Beweging naar links en rechts
- Y-as: Voorwaartse en achterwaartse beweging
- Z-as: verticale beweging
Hoogwaardige bewerkingscentra kunnen ook het volgende verhogen:
- A-as (rotatie-as)
- B-as (oscillatie-as)
- C-as (rotatie-as)
Meerassige structuren maken complexe oppervlaktebewerking en bewerking van meerdere vlakken mogelijk.
5. Werkbank- en bevestigingssysteem
De werktafel wordt gebruikt om het werkstuk vast te zetten, en de structuur ervan varieert afhankelijk van de bewerkingsvereisten, waaronder:
- Vaste werktafel
- Dubbele uitwisselingswerktafel
- Draaibare werktafel
Een goed ontworpen armatuur kan:
- Verbeter de klemstabiliteit
- Verminder klemfouten
- Verbeter de efficiëntie van batchverwerking.
6. Koel- en spaanafvoersysteem
Tijdens het bewerken van metaal kunnen grote hoeveelheden warmte en spanen de bewerkingskwaliteit beïnvloeden. Bewerkingscentra zijn doorgaans uitgerust met:
- Koelsysteem
- Spanentransportband
- Beschermende structuur
Deze systemen kunnen de levensduur van gereedschap verlengen en de stabiliteit van de bewerking garanderen.
Welke onderdelen zijn geschikt voor bewerkingscentra?
Omdat bewerkingscentra beschikken over mogelijkheden voor multiprocesintegratie en meerassige koppeling, zijn ze bijzonder geschikt voor het bewerken van onderdelen met complexe structuren of hoge precisie-eisen. De volgende typen onderdelen vertegenwoordigen de meest typische toepassingsscenario’s voor bewerkingscentra.
1. Veelzijdige, machinaal bewerkte constructieonderdelen
Wanneer een onderdeel in meerdere richtingen bewerkt moet worden, vereisen conventionele CNC-bewerkingsmachines vaak meerdere instellingen, terwijl bewerkingscentra de bewerking van meerdere oppervlakken in één enkele instelling kunnen voltooien. Bijvoorbeeld:
- Structurele componenten van de apparatuur
- Geautomatiseerde mechanische componenten
- Nauwkeurig verbindingsblok
Door het aantal klemhandelingen te verminderen, kan de opeenhoping van maatafwijkingen aanzienlijk worden beperkt.
2. Complexe holtevormige onderdelen
Onderdelen met diepe holtes of complexe contouren vereisen vaak meerdere snijgereedschappen voor de bewerking, bijvoorbeeld:
- Vormholte
- Behuizing van aluminiumlegering
- Structurele componenten voor warmteafvoer
Bewerkingscentra kunnen complexe contourbewerkingen efficiënt uitvoeren dankzij automatische gereedschapswisseling en drie- of meerassige koppelingen.
3. Zeer nauwkeurige onderdelen
Wanneer onderdelen aan strikte tolerantie-eisen moeten voldoen, kunnen bewerkingscentra de bewerkingsconsistentie verbeteren door een stabiele structuur en nauwkeurige controle. Veelvoorkomende voorbeelden zijn:
- Precisie medische componenten
- Optische structurele componenten
- Precisiepositioneringscomponenten
Bewerkingscentra hebben een duidelijk voordeel op het gebied van herhaalbaarheid en nauwkeurigheid.
4. Onderdelen voor kleine tot middelgrote series.
Voor productiescenario’s waarbij frequent van productmodel gewisseld moet worden, kunnen bewerkingscentra snel van programma wisselen zonder dat er matrijzen nodig zijn, waardoor ze geschikt zijn voor:
- Productproefproductie
- Productie in kleine series
- Verwerking van op maat gemaakte onderdelen
Vergeleken met traditionele processen bieden bewerkingscentra een groter voordeel op het gebied van flexibele productie.
5. Onderdelen van hoogwaardig materiaal
Wanneer materiaalkosten hoog zijn of de bewerking moeilijk is, kunnen bewerkingscentra het risico op afval verminderen door het proces te stabiliseren. Bijvoorbeeld:
- Constructieonderdelen van roestvrij staal
- Onderdelen van titaniumlegering
- Precisieonderdelen gemaakt van technische kunststoffen
Stabiliteit en beheersbaarheid zijn belangrijke voordelen van bewerkingscentra bij de bewerking van hoogwaardige onderdelen.
Wanneer moet een bewerkingscentrum worden gebruikt?
Hoewel CNC-bewerkingscentra aanzienlijke voordelen bieden op het gebied van functionaliteit en automatisering, zijn ze niet voor alle onderdelen geschikt. In de praktijk worden bewerkingscentra doorgaans een meer logische, of zelfs noodzakelijke, keuze in de volgende situaties.
1. De onderdelen vereisen een continu productieproces in meerdere fasen.
Wanneer een onderdeel meerdere bewerkingstechnieken vereist, bijvoorbeeld:
- Frezen
- Boren
- Tikken
- Holtebewerking
Het gebruik van conventionele CNC-bewerkingsmachines vereist vaak meerdere instellingen en materiaalwisselingen, wat niet alleen inefficiënt is, maar ook de kans op fouten vergroot. Bewerkingscentra kunnen, dankzij automatische gereedschapswisseling en programmabesturing, meerdere bewerkingen in één enkele instelling uitvoeren, waardoor de maatnauwkeurigheid verbetert.
2. De onderdelen moeten aan hoge precisie-eisen voldoen.
Bij onderdelen met strikte tolerantie-eisen kunnen meerdere klemmingshandelingen positioneringsfouten veroorzaken. Bewerkingscentra kunnen dit verhelpen door:
- Stabiele structurele stijfheid
- Nauwkeurige coördinatencontrole
- Verminder het aantal klemhandelingen.
Het vermindert effectief het probleem van foutaccumulatie en is bijzonder geschikt voor het bewerken van precisieconstructieonderdelen en referentieonderdelen voor assemblages.
3. Het onderdeel heeft een complexe structuur of vereist bewerking op meerdere oppervlakken.
Wanneer een onderdeel in meerdere richtingen bewerkt moet worden, kan een bewerkingscentrum complexe bewerkingen uitvoeren door middel van bijvoorbeeld meerassige besturing of een draaitafel:
- Veelzijdige structurele componenten
- Driedimensionale gebogen oppervlakteonderdelen
- Structurele componenten met diepe holtes
Als dergelijke onderdelen met gewone werktuigmachines worden bewerkt, zullen de moeilijkheidsgraad en complexiteit van het proces aanzienlijk toenemen.
4. De producten moeten snel geleverd worden in kleine tot middelgrote batches.
Tijdens productontwikkeling of kleine serieproductie kunnen bewerkingscentra snel en zonder mallen aan de slag en de productie van verschillende onderdelenmodellen voltooien door simpelweg van programma te wisselen. Geschikt voor:
- Proefproductie van een nieuw product
- Productie van op maat gemaakte onderdelen
- Snel iteratieve projecten
Bewerkingscentra bieden aanzienlijke voordelen bij flexibele productie.
5. Hoge materiaalkosten of aanzienlijke verwerkingsrisico’s.
Een stabiel bewerkingsproces is met name belangrijk bij het gebruik van materialen zoals titaniumlegeringen, roestvrij staal of hoogwaardige technische kunststoffen. Bewerkingscentra kunnen de bewerkingsrisico’s verminderen door nauwkeurige controle, waardoor materiaalverspilling wordt beperkt.
Professionele aanbieder van maatwerk CNC-bewerkingen
Als professionele aanbieder van maatwerk CNC-bewerkingen zijn wij gespecialiseerd in de productie van precisie-CNC-onderdelen. Door de combinatie van meerassige bewerkingsmachines en ruime proceservaring bieden wij stabiele en betrouwbare bewerkingsoplossingen aan klanten in diverse sectoren. Van prototypeontwikkeling tot massaproductie optimaliseren wij continu de bewerkingsefficiëntie en kwaliteitsconsistentie, waardoor klanten hun productontwikkelingscycli kunnen verkorten en de productiekosten kunnen verlagen. Laat uw contactgegevens en wensen achter; wij reageren binnen 24 uur.