


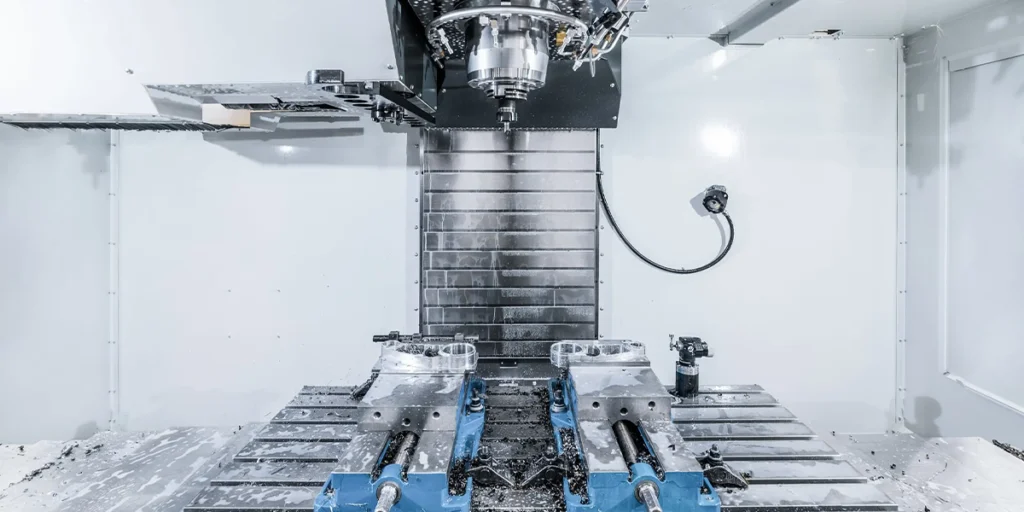
De reden waarom CNC-bewerking hoge precisie, stabiele herhaalbaarheid en complexe contourbewerking mogelijk maakt, ligt niet in de “automatische bediening van de machine”, maar in de besturingslogica erachter. Het CNC-systeem stuurt de beweging van elke as van de machine nauwkeurig aan via digitale programma’s, zodat het gereedschap het materiaal volgens een vooraf ingesteld pad bewerkt en zo de gewenste geometrie verkrijgt.
Het begrijpen van het werkingsprincipe van CNC-bewerking draait in essentie om het begrijpen van de complete uitvoeringsketen: hoe ontwerpgegevens worden omgezet in uitvoerbare instructies en uiteindelijk in fysieke snijhandelingen.
Uitvoeringslogica van CAD tot eindproduct
CNC-bewerking begint niet direct met het uitsnijden van de tekening; het omvat een volledig digitaal conversieproces. De standaard uitvoeringslogica omvat doorgaans de volgende stappen:
1. CAD-ontwerpfase
Ingenieurs gebruiken CAD-software (zoals SolidWorks, UG, AutoCAD, enz.) om 3D-modellen of 2D-tekeningen te maken. Het model omvat:
- Afmetingen
- Tolerantie-informatie
- Geometrische vormen
- Oppervlaktevereisten
In deze fase wordt de “uiteindelijke doelgeometrie” gedefinieerd.
2. CAM-programmeerfase
CAD-modellen kunnen geen werktuigmachines rechtstreeks aansturen. Bewerkingspaden moeten worden gegenereerd met behulp van CAM-software.
Het CAM-systeem baseert zijn beslissingen op:
- Materiaalsoort
- Gereedschapsselectie
- Snijdiepte
- Voedingssnelheid
- Spindelsnelheid
Bereken een redelijke bewegingsbaan voor het gereedschap en genereer een G-code programma om de geometrie om te zetten in uitvoerbare bewegingspadgegevens.
3. CNC-systeemanalyseprogramma
De gegenereerde G-code wordt geïmporteerd in het CNC-besturingssysteem. Het besturingssysteem is verantwoordelijk voor:
- Instructies voor het parseren
- Bereken de verplaatsing van elke as.
- Plan de volgorde van de bewegingen.
- Uitgangsstuursignaal
Op dit punt is de verwerking verschoven van “ontwerplogica” naar “bewegingsbesturingslogica”.
4. De werktuigmachine voert snijhandelingen uit.
Het besturingssysteem wordt aangestuurd door een servoaandrijving.
- Verplaatsing langs de X-, Y- en Z-assen
- Spindelrotatie
- Gereedschapsaanvoer
- Koelsysteem starten/stoppen
Het snijgereedschap snijdt het materiaal langs een vooraf bepaald pad, waardoor uiteindelijk een massief onderdeel ontstaat dat overeenkomt met het CAD-model.
Hoe het programma de bewegingen van de werktuigmachine aanstuurt
De kern van CNC-bewerking ligt in “programmabesturing”. Programma’s bestaan meestal in de vorm van G-code en M-code.
1. De functie van G-codes
G-code regelt voornamelijk het bewegingstraject, bijvoorbeeld:
- Lineaire interpolatie
- Circulaire interpolatie
- Snelle locatie
- Coördinaten instellen
Bijvoorbeeld:
- G00: Snelle beweging
- G01: Rechtlijnig snijden
- G02 / G03: Cirkelbeweging
Elke instructie bevat specifieke coördinaatwaarden.
2. De rol van M-codes
M-codes regelen toegankelijkheidsfuncties, zoals:
- Spindel starten en stoppen
- Koelvloeistofschakelaar
- Actie voor het wisselen van messen
Het bepaalt niet het bewegingstraject, maar de verwerkingsomgeving.
3. Reactiemechanisme van het servosysteem
Zodra het besturingssysteem het programma heeft ingelezen, stuurt het stuursignalen naar de servomotor. Het servosysteem voert vervolgens de volgende commando’s uit:
- Nauwkeurige hoekrotatie
- Nauwkeurige verplaatsingsregeling
- Snelheidsafstelling
Tegelijkertijd wordt de werkelijke positie gecontroleerd via een feedbackapparaat (zoals een encoder), en worden afwijkingen in realtime gecorrigeerd. Dit mechanisme zorgt ervoor dat de gereedschapsbeweging overeenkomt met de programma-instellingen, in plaats van te vertrouwen op de natuurlijke precisie van de mechanische structuur.
4. De cruciale rol van interpolatiebewerkingen
Bij complexe contourbewerkingen moet het besturingssysteem een vloeiende bewegingstraject berekenen met behulp van interpolatiealgoritmen.
De nauwkeurigheid van interpolatiebewerkingen heeft directe gevolgen voor:
- Oppervlaktegladheid
- Dimensionale nauwkeurigheid
- Verwerkingsstabiliteit
De verschillen tussen hoogwaardige CNC-systemen zitten vaak in de optimalisatiemogelijkheden van hun interpolatiealgoritmen.
Het verschil tussen gesloten-lus- en open-lusregeling
De besturingsstructuur van een CNC-systeem bepaalt direct de stabiliteit en nauwkeurigheid van de bewerking. Op basis van de aanwezigheid van een realtime feedbackmechanisme worden CNC-besturingsmethoden over het algemeen onderverdeeld in open-lusbesturing en gesloten-lusbesturing.
1. Open-lus besturingssysteem
De kenmerken van open-lusregeling zijn:
- Het besturingssysteem geeft commando’s uit.
- De uitvoerende instantie handelt volgens de instructies.
- Geen realtime locatiefeedback
Een typische structuur is: besturingscommando → aandrijfmechanisme → actuator. In dit systeem gaat de controller ervan uit dat de actie exact volgens instructie wordt uitgevoerd, maar detecteert de daadwerkelijke beweging niet.
voordeel:
- Eenvoudige structuur
- Lagere kosten
- Geschikt voor apparatuur met een lage precisie.
tekortkoming:
- Fouten kunnen niet automatisch worden gecorrigeerd.
- Gevoelig voor veranderingen in belasting
- Na langdurig gebruik kunnen zich fouten ophopen.
Open-loop systemen worden doorgaans gebruikt in eenvoudige of vroege CNC-machines en komen zelden voor in de hoogprecisieproductie.
2. Gesloten-lus regelsysteem
De gesloten-lusregeling omvat een realtime feedbackmechanisme tijdens de uitvoering.
De structuur is als volgt: besturingscommando → aandrijfmechanisme → actuator → positiedetectie → feedbackcorrectie
De belangrijkste onderdelen zijn:
- Servomotor
- Encoder
- Positiedetectieapparaat
- Besturingsalgoritmesysteem
Wanneer een as van een werktuigmachine beweegt, detecteert de encoder de werkelijke positie in realtime en stuurt deze gegevens terug naar het besturingssysteem. Als de werkelijke verplaatsing afwijkt van de theoretische waarde, corrigeert het systeem dit automatisch.
Voordelen:
- Hogere precisie
- Sterke anti-interferentiecapaciteit
- Fouten kunnen in realtime worden gecorrigeerd.
- Aanzienlijk verbeterde stabiliteit
Moderne, uiterst nauwkeurige CNC-machines maken vrijwel volledig gebruik van een gesloten regelkring.
3. Semi-gesloten-lus-systeem
In praktische toepassingen bestaat er ook een “semi-gesloten-lus”-structuur, namelijk:
- De feedback komt van de motor.
- In plaats van de daadwerkelijke locatie van de werkbank
Deze methode is minder kostbaar dan een volledig gesloten systeem, maar er kunnen nog steeds fouten optreden als gevolg van speling in de spindel of thermische vervorming.
4. Het belang van controlemethoden voor de daadwerkelijke verwerking
Vanuit een technisch perspectief:
- Open-loop systemen zijn afhankelijk van mechanische precisie.
- Gesloten-lussystemen zijn afhankelijk van de nauwkeurigheid van de regeling.
Bij precisiebewerking is gesloten-lusregeling een basisvereiste, geen optionele configuratie.
Invloed van principes op nauwkeurigheid
De nauwkeurigheid van CNC-bewerking wordt niet alleen bepaald door de structuur van de machine; het besturingsprincipe zelf heeft direct invloed op de uiteindelijke maatvastheid.
1. De nauwkeurigheid van de interpolatie beïnvloedt de nauwkeurigheid van de contourlijnen.
Complexe oppervlaktebewerking is afhankelijk van interpolatieberekeningen. Als het interpolatiealgoritme een onvoldoende resolutie of een lage rekenfrequentie heeft, kan dit leiden tot:
- Oppervlakte-discontinuïteit
- Microtrillingen
- De oppervlakteruwheid neemt af.
Geavanceerde CNC-systemen beschikken doorgaans over een hogere interpolatienauwkeurigheid en een snellere rekenkracht, waardoor de kwaliteit van gebogen oppervlakken gewaarborgd is.
2. De nauwkeurigheid van de feedback bepaalt de herhaalbaarheid.
Hoe hoger de resolutie van de encoder in een gesloten-lus-systeem, hoe hoger de theoretische positioneringsnauwkeurigheid.
Bijvoorbeeld:
- Encoders met een lage resolutie kunnen fouten op micronniveau veroorzaken.
- Systemen met een hoge resolutie maken een stabielere herhaalbaarheid mogelijk.
Bij massaproductie is herhaalbaarheid belangrijker dan nauwkeurigheid bij een enkele productierun.
3. De reactiesnelheid van het besturingssysteem beïnvloedt de stabiliteit van het bewerkingsproces.
Als de aanvoersnelheid hoog is en de reactie van het besturingssysteem vertraagd is, leidt dit tot:
- Padverschuiving
- Trillingen van het gereedschap
- Groottefluctuatie
Vooral bij hogesnelheidsbewerkingen of het snijden van harde materialen is het beheersen van de reactiesnelheid een belangrijke factor die de bewerkingskwaliteit beïnvloedt.
4. Thermische compensatie en foutcorrectiemechanisme
Hoogwaardige CNC-systemen beschikken doorgaans over de volgende kenmerken:
- thermische compensatie van de spindel
- Compensatie voor terugslag
- Trillingsonderdrukkingsalgoritme
Deze compensatiemechanismen zijn in wezen precisiecorrectiemethoden gebaseerd op regelprincipes.
Professionele CNC-bewerkingsfabrikant
CNC-bewerking is niet alleen een wedstrijd in de mogelijkheden van de apparatuur, maar ook een weerspiegeling van technisch inzicht. Werkelijk stabiele bewerkingskwaliteit komt voort uit een alomvattende controle over materiaaleigenschappen, gereedschapskeuze, snijparameters, beheersing van structurele vervorming en tolerantieketenanalyse.
We beschikken over een ervaren engineeringteam dat nauw betrokken is bij de vroege beoordeling en procesplanning van elk project.
- Voer een maakbaarheidsanalyse (DFM) uit tijdens de ontwerpfase.
- Optimaliseer bewerkingspaden en gereedschapsstrategieën.
- Beheers kritische maattoleranties en oppervlaktekwaliteit.
- Ontwikkel geschikte verwerkingsplannen voor verschillende materialen.
Of het nu gaat om prototypeverificatie, productie in kleine series of de fabricage van uiterst nauwkeurige, complexe onderdelen, wij baseren onze productiebeslissingen op technische logica in plaats van simpelweg tekeningen uit te voeren.
Als u op zoek bent naar een betrouwbare partner voor CNC-bewerking, neem dan gerust contact met ons op om uw specifieke wensen te bespreken. Professionele expertise vormt de basis voor een stabiele levering.