
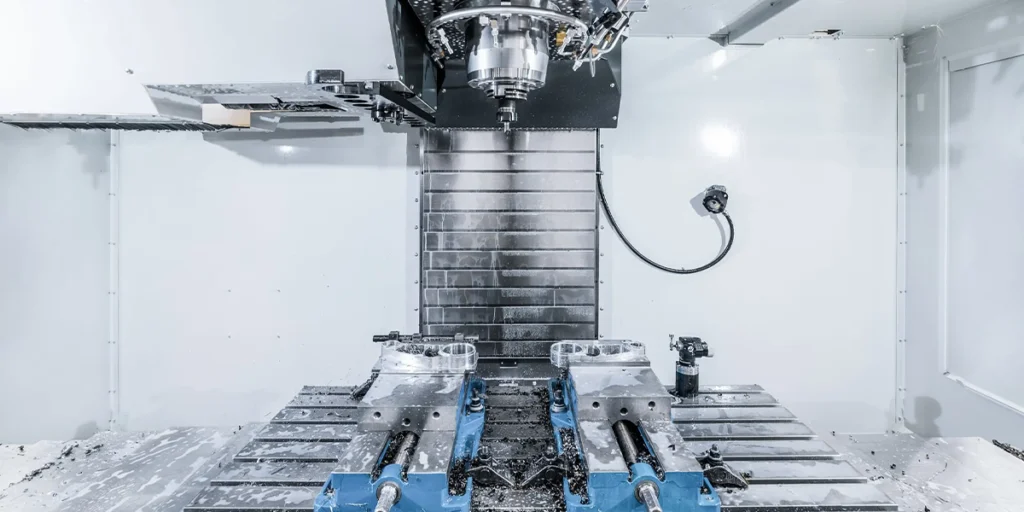
La razón por la que el mecanizado CNC logra alta precisión, repetibilidad estable y mecanizado de contornos complejos no reside en el funcionamiento automático de la máquina, sino en la lógica de control subyacente. El sistema CNC controla con precisión el movimiento de cada eje de la máquina herramienta mediante programas digitales, de modo que la herramienta corta el material siguiendo una trayectoria predefinida, obteniendo así la geometría deseada.
Comprender el principio de funcionamiento del mecanizado CNC consiste esencialmente en comprender una cadena de ejecución completa: cómo los datos de diseño se convierten en instrucciones ejecutables y, en última instancia, en acciones de corte físicas.
Lógica de ejecución desde el CAD hasta el producto final.
El mecanizado CNC no comienza a cortar directamente desde el plano; más bien, implica un proceso completo de conversión digital. La lógica de ejecución estándar generalmente incluye las siguientes etapas:
1. Etapa de diseño CAD
Los ingenieros utilizan software CAD (como SolidWorks, UG, AutoCAD, etc.) para crear modelos 3D o dibujos 2D. El modelo incluye:
- Dimensiones
- Información sobre tolerancias
- Formas geométricas
- Requisitos de superficie
Esta etapa define la “geometría del objetivo final”.
2. Etapa de programación CAM
Los modelos CAD no pueden controlar directamente las máquinas herramienta. Las trayectorias de mecanizado deben generarse mediante software CAM.
El sistema CAM basará sus decisiones en:
- Tipo de material
- Selección de herramientas
- Profundidad de corte
- Velocidad de alimentación
- Velocidad del husillo
Calcula una trayectoria de movimiento razonable para la herramienta y genera un programa de código G para convertir la geometría en datos de trayectoria de movimiento ejecutables.
3. Programa de análisis del sistema CNC
El código G generado se importa al sistema de control CNC. El sistema de control es responsable de:
- Instrucciones de análisis sintáctico
- Calcula el desplazamiento de cada eje.
- Planifica la secuencia de movimientos
- Señal de control de salida
En este punto, el procesamiento ha pasado de la «lógica de diseño» a la «lógica de control de movimiento».
4. La máquina herramienta realiza acciones de corte.
El sistema de control está controlado por un servomotor:
- Desplazamiento a lo largo de los ejes X, Y y Z
- Rotación del husillo
- Avance de la herramienta
- Arranque/parada del sistema de refrigeración
La herramienta de corte corta el material siguiendo una trayectoria predeterminada, formando finalmente una pieza sólida que coincide con el modelo CAD.
Cómo el programa controla los movimientos de la máquina herramienta
La base del mecanizado CNC reside en el «control de programas». Los programas suelen presentarse en forma de código G y código M.
1. La función de los códigos G
El código G controla principalmente la trayectoria del movimiento, por ejemplo:
- Interpolación lineal
- interpolación circular
- Ubicación rápida
- Configuración de coordenadas
Por ejemplo:
- G00: Movimiento rápido
- G01: Corte en línea recta
- G02 / G03: Movimiento circular
Cada instrucción contiene valores de coordenadas específicos.
2. El papel de los códigos M
Los códigos M controlan las funciones de accesibilidad, tales como:
- Arranque y parada del husillo
- Interruptor del refrigerante
- Acción de cambio de cuchilla
No controla la trayectoria del movimiento, sino el entorno de procesamiento.
3. Mecanismo de respuesta del servosistema
Una vez que el sistema de control lee el programa, envía señales de control al controlador del servomotor. A continuación, el sistema de servomotor ejecuta los siguientes comandos:
- Rotación angular precisa
- Control de desplazamiento preciso
- Ajuste de velocidad
Simultáneamente, se monitoriza la posición real mediante un dispositivo de retroalimentación (como un codificador) y se corrigen las desviaciones en tiempo real. Este mecanismo garantiza que el movimiento de la herramienta se ajuste a la configuración del programa, en lugar de depender de la precisión inherente de la estructura mecánica.
4. El papel clave de las operaciones de interpolación
En el mecanizado de contornos complejos, el sistema de control necesita calcular una trayectoria de movimiento suave utilizando algoritmos de interpolación.
La precisión de las operaciones de interpolación afecta directamente a:
- Suavidad de la superficie
- Precisión dimensional
- Estabilidad del procesamiento
Las diferencias entre los sistemas CNC de gama alta a menudo radican en las capacidades de optimización de sus algoritmos de interpolación.
La diferencia entre el control de lazo cerrado y el control de lazo abierto
La estructura de control de un sistema CNC determina directamente la estabilidad y la precisión del mecanizado. Según dispongan de un mecanismo de retroalimentación en tiempo real, los métodos de control CNC se dividen generalmente en control de lazo abierto y control de lazo cerrado.
1. Sistema de control de lazo abierto
Las características del control de lazo abierto son:
- El sistema de control emite comandos
- El organismo ejecutor actúa de acuerdo con las instrucciones recibidas.
- Sin retroalimentación de ubicación en tiempo real
Una estructura típica es: comando de control → dispositivo de accionamiento → actuador. En este sistema, el controlador asume que la acción se realiza exactamente como se le indicó, pero no detecta el movimiento real.
ventaja:
- Estructura simple
- Menor costo
- Adecuado para equipos de baja precisión
defecto:
- No se pueden corregir los errores automáticamente.
- Susceptible a cambios de carga
- Pueden acumularse errores tras un funcionamiento prolongado.
Los sistemas de bucle abierto se utilizan normalmente en equipos CNC de gama baja o de las primeras series, y rara vez se emplean en la fabricación de alta precisión.
2. Sistema de control de lazo cerrado
El control de bucle cerrado incorpora un mecanismo de retroalimentación en tiempo real durante la ejecución.
Su estructura es la siguiente: comando de control → dispositivo de accionamiento → actuador → detección de posición → corrección de retroalimentación
Los componentes principales incluyen:
- Servomotor
- Codificador
- Dispositivo de detección de posición
- Sistema de algoritmo de control
Cuando se mueve el eje de una máquina herramienta, el codificador detecta la posición real en tiempo real y envía los datos al sistema de control. Si el desplazamiento real difiere del valor teórico, el sistema lo corregirá automáticamente.
Ventajas:
- Mayor precisión
- Fuerte capacidad antiinterferencias
- Los errores pueden compensarse en tiempo real.
- Estabilidad significativamente mejorada
Los equipos CNC modernos de alta precisión adoptan casi en su totalidad una estructura de control de circuito cerrado.
3. Sistema de circuito semicerrado
En las aplicaciones prácticas, también existe una estructura de “bucle semicerrado”, a saber:
- La retroalimentación proviene del motor.
- En lugar de la ubicación real del banco de trabajo
Este método es menos costoso que un sistema de circuito cerrado completo, pero aún pueden existir errores debido al juego del husillo o a la deformación térmica.
4. La importancia de los métodos de control para el procesamiento real.
Desde una perspectiva técnica:
- Los sistemas de lazo abierto dependen de la precisión mecánica.
- Los sistemas de lazo cerrado dependen de la precisión del control.
En los procesos de mecanizado de precisión, el control de bucle cerrado es un requisito básico, no una configuración opcional.
Impacto de los principios en la precisión
La precisión del mecanizado CNC no está determinada únicamente por la estructura de la máquina herramienta; el principio de control en sí mismo afecta directamente a la estabilidad dimensional final.
1. La precisión de la interpolación afecta la precisión del contorno.
El mecanizado de superficies complejas se basa en cálculos de interpolación. Si el algoritmo de interpolación tiene una resolución insuficiente o una baja frecuencia de cálculo, puede provocar:
- discontinuidad superficial
- Microvibración
- La rugosidad de la superficie disminuye
Los sistemas CNC de gama alta suelen tener una mayor precisión de interpolación y una mayor capacidad de procesamiento, lo que garantiza la calidad de las superficies curvas.
2. La precisión de la retroalimentación determina la repetibilidad.
Cuanto mayor sea la resolución del codificador en un sistema de bucle cerrado, mayor será la precisión de posicionamiento teórica.
Por ejemplo:
- Los codificadores de baja resolución pueden provocar errores a nivel de micras.
- Los sistemas de alta resolución permiten una repetibilidad más estable.
En la producción en masa, la repetibilidad es más importante que la precisión en una sola toma.
3. La velocidad de respuesta del sistema de control afecta la estabilidad del proceso de mecanizado.
Cuando la velocidad de alimentación es alta, si la respuesta del sistema de control se retrasa, esto provocará:
- Desplazamiento de ruta
- vibración de la herramienta
- fluctuación de tamaño
Especialmente en el mecanizado de alta velocidad o el corte de materiales duros, controlar la velocidad de respuesta es un factor importante que afecta a la calidad del mecanizado.
4. Mecanismo de compensación térmica y corrección de errores
Los sistemas CNC de alta gama suelen incluir:
- Compensación térmica del husillo
- Compensación por retroceso
- Algoritmo de supresión de vibraciones
Estos mecanismos de compensación son esencialmente métodos de corrección de precisión basados en principios de control.
Fabricante profesional de máquinas CNC
El mecanizado CNC no solo es una competencia de capacidades de los equipos, sino también un reflejo del conocimiento de ingeniería. Una calidad de mecanizado verdaderamente estable se logra mediante un control exhaustivo de las propiedades del material, la selección de herramientas, los parámetros de corte, el control de la deformación estructural y el análisis de la cadena de tolerancias.
Contamos con un equipo de ingeniería experimentado que participa activamente en la evaluación inicial y la planificación de procesos de cada proyecto.
- Realizar un análisis de la viabilidad de fabricación (DFM) durante la fase de diseño.
- Optimizar las trayectorias de mecanizado y las estrategias de utillaje.
- Controlar las tolerancias dimensionales críticas y la calidad de la superficie.
- Desarrollar planes de procesamiento adecuados para diferentes materiales.
Ya se trate de la verificación de prototipos, la producción de lotes pequeños o la fabricación de piezas complejas de alta precisión, basamos las decisiones de producción en la lógica de la ingeniería, en lugar de simplemente ejecutar planos.
Si busca un socio fiable para el mecanizado CNC, no dude en contactarnos para hablar sobre sus necesidades específicas. La competencia profesional es la base de un servicio fiable.