


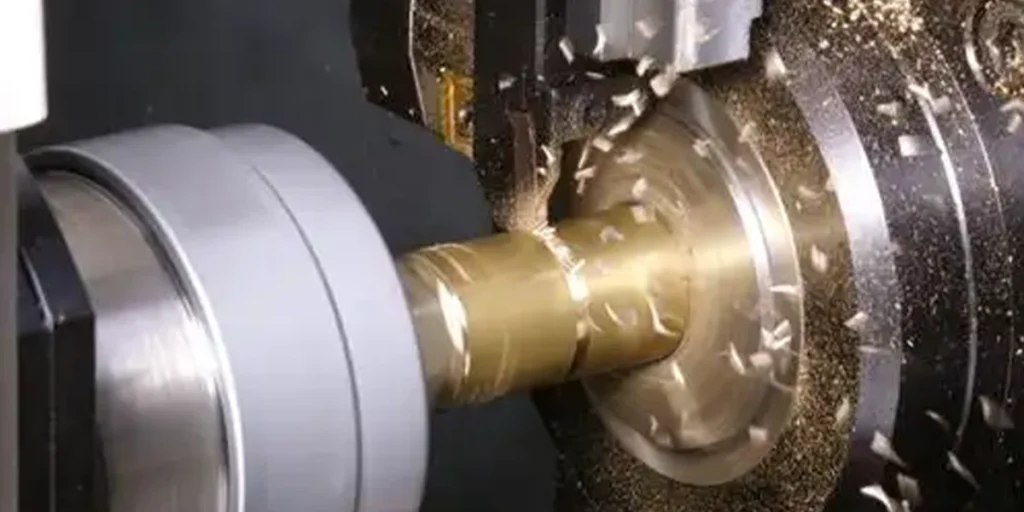
I faktiska tillverkningsprojekt handlar CNC-bearbetning inte bara om att ”ladda upp ritningar och börja bearbeta”, utan en systematisk process som inkluderar teknisk bedömning, processplanering, programmering, produktionsutförande och kvalitetskontroll. För kunderna bidrar en tydlig förståelse av hela CNC-bearbetningsprocessen till att bättre kontrollera kostnader, leveranstider och produktkvalitet.
Som professionell leverantör av CNC-bearbetningstjänster följer vi vanligtvis standardiserade processer för att avancera varje projekt och säkerställer att varje steg från ritningar till färdiga produkter är kontrollerbart och spårbart.
Kravbekräftelse och ritningsutvärdering
Det första steget i CNC-bearbetning är inte själva bearbetningsprocessen, utan snarare den tekniska bedömningen. Detta steg avgör direkt den efterföljande processvägen, kostnadsstrukturen och bearbetningens genomförbarhet.
När en kund skickar in 3D-ritningar (som STEP, STP, IGES) eller 2D-ritningar, utför vårt ingenjörsteam vanligtvis följande granskning:
1. Analys av strukturell tillverkningsbarhet (DFM)
- Finns det alltför djupa hålrum eller oåtkomliga områden?
- Har strukturen alltför små rundade hörn eller spetsiga vinklar?
- Finns det en orimlig väggtjockleksdesign?
Dessa problem kommer inte att påverka designens funktionalitet, men de kommer att påverka tillverkningssvårigheten och kostnaden avsevärt.
2. Tolerans- och ytkravbedömning
- Finns det några onödiga krav på ultrahög precision?
- Har kritiska dimensionstoleranser specificerats?
- Stämmer ytjämnheten överens med den faktiska användningssituationen?
Att sätta rimliga toleranser kan minska bearbetningskostnaderna avsevärt.
3. Validering av material och värmebehandling
- Huruvida materialkvalitet ska anges
- Krävs värmebehandling eller härdning?
- Innehåller det speciella material (såsom högtemperaturlegeringar eller tekniska plaster)?
Olika material påverkar direkt valet av skärverktyg och bearbetningsstrategier.
4. Bekräftelse av kvantitet och leveransdatum
- Prototypframställning, småskalig produktion eller massproduktion?
- Finns det några akuta leveransbehov?
I detta skede tillhandahåller vi vanligtvis teknisk rådgivning (DFM-feedback) till kunder för att optimera bearbetningskostnader och produktionsstabilitet utan att ändra funktionaliteten.
CNC-bearbetningsprocessplanering
Efter att ritningsutvärderingen är klar börjar nästa avgörande steg i CNC-bearbetningen – processplanering. Huvudsyftet med detta steg är att bestämma hur denna detalj ska bearbetas, inklusive bearbetningssekvens, val av utrustning och fixturdesign.
Typiska processer inkluderar:
1. Fördelning av bearbetningssteg
Baserat på detaljstrukturen är bearbetningsprocessen uppdelad i flera steg, till exempel:
- Grov bearbetning (borttagning av överskottsmaterial)
- Halvbearbetning
- Efterbehandling
- Sekundär fastspänning och bearbetning
Ett välplanerat arbetsflöde kan förbättra dimensionsstabiliteten och minska risken för deformation.
2. Val av utrustning
Välj lämplig utrustning baserat på delens struktur och precisionskrav, till exempel:
- Treaxlig CNC-bearbetningscentral
- Fyraxliga/femaxliga bearbetningscentra
- CNC-svarvcenter
Komplexa strukturer kräver vanligtvis fleraxlig utrustning för att minska antalet fastspänningsoperationer och förbättra noggrannheten.
3. Planering av verktyg och skärparametrar
Olika material kräver olika typer av skärverktyg:
- Hårdmetallskärverktyg
- Belagda skärverktyg
- Höghastighetsbearbetningsverktyg
Det kommer också att ställas in enligt materialets egenskaper:
- Spindelhastighet
- Matningshastighet
- Skärdjup
Detta steg påverkar direkt bearbetningseffektiviteten och verktygens livslängd.
4. Utformning av fastspännings- och positioneringsschema
Stabil fastspänning är avgörande för att säkerställa noggrannhet. Vanliga metoder inkluderar:
- Standard skruvstädsklämning
- Anpassade klämmor
- Vakuumadsorptionsklämning
För högprecisionsdelar är fastspänningsmetoden ofta viktigare än maskinverktygets noggrannhet.
Genom att följa ovanstående process kan vi minimera risker och säkerställa stabil produktion före formell programmering och bearbetning.
Programmering och maskinbearbetning
Efter att processplaneringen är avslutad, det avgörande steget innan den faktiska produktionen börjar – förberedelse av CNC-program och förberedelse av maskinverktyg. Detta steg avgör direkt bearbetningsbanan och stabiliteten i den slutliga bearbetningsnoggrannheten.
1. CAM-programmering och verktygsbangenerering
Ingenjörer använder CAM-programvara för att generera bearbetningsbanor baserat på den 3D-modell som kunden tillhandahåller. Denna process inkluderar vanligtvis:
- Generering av grovbearbetningsverktygsbanor (snabb borttagning av överskottsmaterial)
- Optimering av halvfinishbanor (deformationskontroll)
- Finishinställningar för verktygsbana (för att säkerställa dimensions- och ytkvalitet)
- Speciella strukturella behandlingar (djupa hålrum, tunna väggar, komplexa böjda ytor etc.)
Under programmeringsfasen kommer följande parametrar att optimeras:
- Skärstrategier (konturbearbetning, konturbearbetning, adaptiv bearbetning etc.)
- Verktygsinmatningsmetod (minska verktygspåverkan)
- Jämnhet i verktygsbanan (för att undvika verktygsvibrationer)
En korrekt verktygsbana påverkar inte bara bearbetningskvaliteten, utan också direkt bearbetningstid och kostnad.
2. Programsimulering och störningskontroll
Innan vi officiellt startar processen brukar vi genomföra en programsimulering för att undvika bearbetningsrisker.
- Detektering av störningar mellan verktyg och arbetsstycke
- Kollisionsdetektering av fixtur
- Kontroll av räckvidd
Virtuell simulering kan hjälpa till att identifiera potentiella problem i förväg, minska kostnaderna för försöksreduktion och förbättra bearbetningssäkerheten.
3. Förberedelse och verktygsinställning av maskinverktyg
Efter att programmet har bekräftats börjar maskinverktygets förberedelsefas, som huvudsakligen omfattar:
- Verktygsmontering och verktygslängdsmätning
- Arbetsstyckets fastspänning och utgångspunktsbestämning
- Inställningar för koordinatsystem (G54 och andra arbetsstyckeskoordinatsystem)
- Verifiering av skärparametrar
För precisionsdelar utförs vanligtvis även följande:
- Spindelkastdetektering
- Förvärmningsbehandling av maskinverktyg
- Kontroll av omgivningstemperatur
Dessa detaljer kan påverka bearbetningsstabiliteten avsevärt.
4. Första artikelns provklipp
Innan massproduktion utför vi en första bearbetning och en grundlig inspektion:
- Viktiga dimensioner
- Ytkvalitet
- Monteringsrelaterade dimensioner
Om det finns några avvikelser kommer justeringar att göras omgående.
- Verktygskompensation
- Skärparametrar
- Klämmetod
Först efter att den första delen har klarat inspektionen kan den formella produktionsfasen påbörjas.
CNC-bearbetningsfas
När programmet och utrustningen är klara börjar själva CNC-bearbetningsfasen. För att säkerställa stabiliteten i batchbearbetningen använder vi vanligtvis standardiserade produktionskontrollprocedurer.
1. Grov bearbetningsfas
Huvudmålet med grovbearbetning är att snabbt avlägsna överskottsmaterial samtidigt som arbetsstyckets övergripande strukturella stabilitet säkerställs.
De viktigaste kontrollåtgärderna under detta skede är:
- Skäreffektivitet
- Verktygsslitage
- Arbetsstyckets spänning och deformation
För lätt deformerbara material (såsom aluminiumlegeringar eller tunnväggiga konstruktionsdelar) kommer rimliga medel att reserveras för att ge en stabil grund för efterföljande precisionsbearbetning.
2. Halvfärdig bearbetning
Halvfinbearbetning används för att ytterligare stabilisera dimensioner och minska kvarvarande spänningar från grovbearbetning.
Vanliga åtgärder inkluderar:
- Justera skärparametrar
- Optimera verktygsbanan
- Kontroll av lokal deformation
Detta steg är ett viktigt övergångssteg för att säkerställa noggrannhet.
3. Slutfas
Finishen avgör den slutliga kvaliteten på en detalj, och huvudfokus ligger på:
- Dimensionell toleranskontroll
- Ytjämnhet
- Kantkvalitet
För högprecisionsdelar används vanligtvis följande:
- Bearbetning med små skärmängder
- Högprecisionsskärverktyg
- Stabil klämmetod
Sekundär fastspänning kan användas vid behov för att säkerställa kritiska dimensioner.
4. Processkvalitetskontroll
Under bearbetningen kommer vi att utföra processkvalitetskontroll (IPQC), till exempel:
- Stickprovskontroll av viktiga dimensioner
- Övervaka verktygsslitagestatus
- Justera verktygskompensationsvärdet
Processkontroll kan förhindra ansamling av batchfel.
5. Ytbehandling och efterbehandling (vid behov)
Efterbehandling kan utföras enligt kundens behov efter bearbetning, såsom:
- Avgradning
- Ytblästring
- Anodisering
- Elektropläteringsbehandling
Efterbehandling förbättrar inte bara utseendet, utan ökar även korrosionsbeständigheten och slitstyrkan.
Slutkontroll och leverans
I CNC-bearbetningsprojekt är kvalitetskontroll inte bara det sista steget i produktionen, utan också ett avgörande steg för att säkerställa att delar uppfyller designkrav och monteringsfunktioner. Vi använder vanligtvis standardiserade kvalitetskontrollprocesser för att säkerställa att varje sats av delar har stabil dimensionell konsistens och spårbarhet.
1. Första artikelinspektion (FAI)
Efter att massproduktionen är klar kommer det första eller viktigaste provet att genomgå omfattande tester, med fokus på:
- Verifiering av kritiska dimensionstoleranser
- Kontroll av hålposition och geometrisk tolerans
- Inspektion av ytjämnhet
För högprecisionsdelar används vanligtvis koordinatmätmaskiner för inspektion för att säkerställa noggranna och tillförlitliga dimensionsdata.
2. Kvalitetskontroll under processen (IPQC)
För bulkbeställningar utför vi slumpmässiga kontroller under produktionen för att förhindra dimensionsavvikelser orsakade av verktygsslitage eller klämförändringar. Viktiga kontrollåtgärder inkluderar:
- Stickprovskontroller av kritiska dimensioner
- Övervakning av verktygsstatus
- Verifiering av arbetsstyckets konsistens
Processkontroll kan effektivt minska risker i batcher.
3. Slutlig kvalitetskontroll (OQC) före leverans
Efter att all bearbetning och ytbehandling av delarna är klar kommer en slutlig inspektion att utföras före leverans för att säkerställa att:
- Måtten uppfyller ritningskraven
- Inga uppenbara bearbetningsfel på ytan
- Mängd och märkning är korrekta
Enligt kundens krav kan följande tillhandahållas:
- Storleksinspektionsrapport
- Stödjande dokument
- Rapport om ytbehandling
4. Förpacknings- och logistikarrangemang
Olika typer av delar har olika förpackningskrav, till exempel:
- Precisionsdelar är förpackade i stötsäkra material.
- Ytbehandlade delar är förpackade med reptåligt material.
- Exportordrar kommer att förpackas med rostfria material.
Korrekt förpackning kan förhindra sekundära skador under transport och säkerställa att delar fortfarande uppfyller kvalitetsstandarder vid ankomst.
Professionell leverantör av anpassningstjänster för CNC-bearbetning
En komplett och stabil CNC-bearbetningsprocess är grunden för att säkerställa detaljkvalitet och tillförlitlig leverans. Från ritningsutvärdering till processplanering, och sedan till bearbetningsutförande och kvalitetsinspektion, påverkar varje steg direkt slutproduktens prestanda.
Om du letar efter en stabil CNC-bearbetningspartner kan vi erbjuda tjänster baserade på dina ritningar och krav:
- Processeringsgenomförbarhetsanalys (DFM)
- Snabb prototypframställning och småskalig produktion
- Stöd för flera material och processer
- Rigorös kvalitetskontrollprocess
Välkommen att skicka in dina ritningar eller lämna dina projektkrav. Vårt ingenjörsteam kommer att kontakta dig så snart som möjligt för att ge en lämplig bearbetningsplan och offert.