


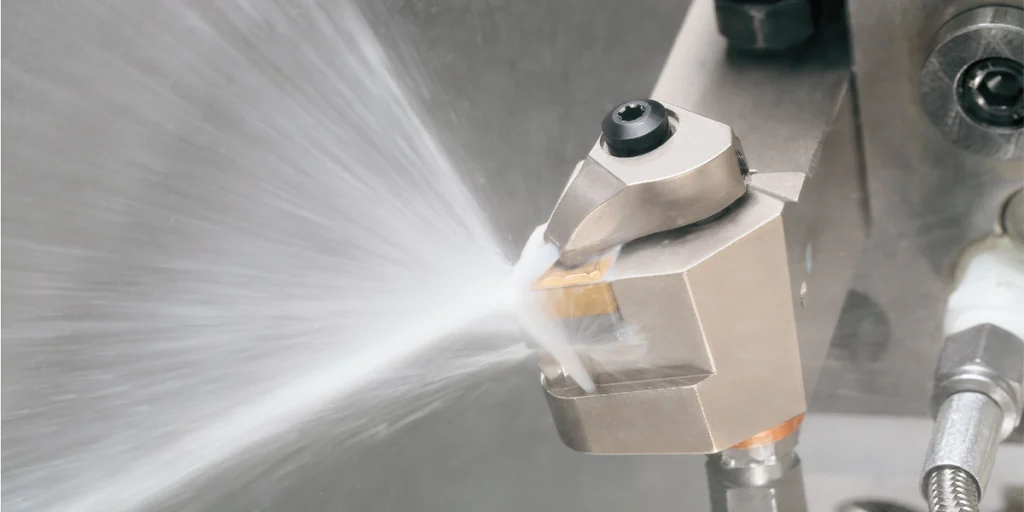
Numerisk styrd (NC) bearbetning är en process som använder digitala program för att driva verktygsmaskiner för att tillverka delar. Den används ofta vid produktion av precisionsdelar, produktutveckling och verifiering samt tillverkning i små serier. Jämfört med traditionella bearbetningsmetoder förlitar sig NC-bearbetning inte bara på utrustningens prestanda utan också på en komplett teknisk process, inklusive design, programmering, processplanering och kvalitetskontroll.
Vid faktisk tillverkning beror bearbetningskvaliteten ofta inte på en enda faktor, utan snarare på graden av samordning genom hela processen. Från detaljdesign till slutlig inspektion påverkar varje steg direkt dimensionsnoggrannhet, bearbetningseffektivitet och produktionskostnader.
Därför är det grundläggande att förstå den vanliga CNC-bearbetningsprocessen för att säkerställa stabil detaljkvalitet och smidig projektförlopp.
Översikt över standardprocessen för CNC-bearbetning
En komplett CNC-bearbetningsprocess inkluderar vanligtvis följande nyckelsteg, vart och ett med sitt eget tekniska fokus:
1. Komponentdesign och teknisk utvärdering
Bearbetningsprocessen börjar vanligtvis med en 3D-modell. Ingenjörer behöver bedöma om delens struktur är lämplig för CNC-bearbetning, till exempel:
- Finns det några djupa hålrumsstrukturer som är svåra att tillverka?
- Finns det alltför små inre vinkelradier?
- Finns det några orimliga toleranskrav?
Detta optimeringssteg kan avsevärt minska svårigheten och kostnaden för efterföljande bearbetning.
2. CAM-programmering och generering av bearbetningsbanor
Efter att ha bekräftat att delkonstruktionen är maskinbearbetbar måste bearbetningsbanan genereras med hjälp av CAM-programvara. Detta inkluderar huvudsakligen:
- Verktygsval
- Inställningar för skärparametrar
- Planering av bearbetningssekvens
Programmet konverteras så småningom till G-kod, som används för att styra maskinverktygets rörelsebana.
Rationaliteten i bearbetningsvägen kommer direkt att påverka:
- Ytkvalitet
- Bearbetningstid
- Verktygets livslängd
3. Förberedelse och fastspänning av maskinverktyg
Efter att programmet är klart måste maskinverktygets förberedelsearbete utföras, inklusive:
- Fastspänning och positionering av arbetsstycket
- Verktygsinstallation och verktygsinställning
- Upprättande av koordinatsystem
Klämstabilitet är en av de viktiga faktorerna för att säkerställa bearbetningsnoggrannhet.
4. Provskärning och parameteroptimering
Innan formell produktion krävs vanligtvis provskärningar för att verifiera resultaten.
- Är programmet korrekt?
- Är verktygsbanan rimlig?
- Uppfyller måtten toleranskraven?
Vid behov kan skärparametrar behöva justeras eller bearbetningsstrategier optimeras.
5. Utförande av batchbehandling
Efter att en provskärning bekräftat att allt är korrekt, börjar den formella bearbetningsfasen. Fördelarna med CNC-bearbetning blir särskilt tydliga i detta skede:
- Stabil upparbetningskapacitet
- Hög konsistens
- Färre mänskliga fel
För batchproduktion av delar kombineras ofta fixturoptimering för att ytterligare förbättra effektiviteten.
6. Testning och kvalitetskontroll
Efter bearbetning måste måtten verifieras med hjälp av testutrustning för att säkerställa att delarna uppfyller ritningskraven. Vanliga testpunkter inkluderar:
- Dimensionstoleranser
- Geometriska toleranser
- Ytjämnhet
För högprecisionsdelar kan även hela processen för kvalitetsspårbarhet vara involverad.
Viktiga punkter i deldesignfasen
Vid CNC-bearbetning avgör inte deldesignen bara produktens funktionalitet utan påverkar även direkt bearbetningssvårigheter, produktionseffektivitet och tillverkningskostnader. Många bearbetningsproblem uppstår inte under bearbetningsfasen utan är redan under uppbyggnad i designfasen. Därför är design för tillverkning (DFM) särskilt viktigt.
1. Ställ in lämpliga toleransområden
Alltför snäva toleranser ökar bearbetningssvårigheter och inspektionskostnader avsevärt, men leder inte nödvändigtvis till förbättrad prestanda. Toleranser bör ställas in på lämpligt sätt baserat på detaljens funktion under konstruktionsfasen.
- Standardtoleranser kan användas för allmänna konstruktionsmått.
- Använd precisionstoleranser igen för viktiga anslutningsdelar
- Undvik att kräva enhetlig hög precision över hela storleken
Rimlig toleransallokering kan effektivt kontrollera bearbetningskostnaderna.
2. Undvik strukturer som är svåra att tillverka.
Vissa strukturer är genomförbara i design, men är svåra att bearbeta med CNC-bearbetning, till exempel:
- Djup och smal hålighet
- För liten inre vinkelradie
- Tunnväggiga strukturer med hög slankhetsgrad
Dessa strukturer kan lätt leda till verktygsvibrationer, deformation eller minskad bearbetningseffektivitet. Det rekommenderas generellt att optimera strukturen enligt standardverktygsdimensioner.
3. Prioritera funktioner som kan bearbetas med standardskärverktyg.
Icke-standardiserade skärverktyg betyder vanligtvis:
- Ökad bearbetningscykel
- Stigande kostnader
- Minskad verktygsstabilitet
Vid konstruktionen är det viktigt att matcha specifikationerna för vanliga skärverktyg så mycket som möjligt, såsom standardhåldiametrar och vanliga fasdimensioner.
4. Beakta fastspännings- och bearbetningsriktningen.
CNC-bearbetning kräver ofta flera uppställningar för att färdigställa komplexa strukturer. Om konstruktionen inte tar hänsyn till bearbetningsriktningen kan det leda till:
- Svårigheter att klämma fast
- Noggrannhetsackumuleringsfelet ökar
- Ökade bearbetningskostnader
Genom att minska antalet fastspänningsoperationer kan bearbetningsstabilitet och effektivitet förbättras avsevärt.
Programmering och processplanering
Efter att detaljdesignen har bekräftats går CNC-bearbetningen in i programmerings- och processplaneringsfasen. Detta steg bestämmer bearbetningsbanan, verktygsvalet och skärstrategin, och är en av de viktigaste länkarna som påverkar bearbetningskvaliteten och effektiviteten.
1. CAM-programmering och verktygsbangenerering
Ingenjörer använder CAM-programvara för att konvertera 3D-modeller till bearbetningsbanor som kan utföras av verktygsmaskiner. Denna process inkluderar vanligtvis:
- Grovbearbetningsbanaplanering
- Optimering av halvfärdig bearbetning
- Kontroll av finjustering av konturen
Korrekt banplanering kan minska tomgångskörning, förbättra bearbetningseffektiviteten och säkerställa ytkvaliteten.
2. Verktygsval och inställning av skärparametrar
Valet av skärverktyg påverkar direkt bearbetningsstabilitet och ytjämnhet. Viktiga överväganden inkluderar:
- Materialtyp
- Bearbetningsdjup
- Verktygsstyvhet
Samtidigt måste lämpliga skärparametrar matchas, till exempel:
- Spindelhastighet
- Matningshastighet
- Skärdjup
Felaktiga parametrar kan leda till accelererat verktygsslitage eller försämrad ytkvalitet.
3. Optimering av bearbetningssekvens
Processplanering följer vanligtvis dessa grundläggande principer:
- Börja med det grova och arbeta dig upp till det fina.
- Ytan först, hålet sedan
- Baslinje först, sedan funktioner
En korrekt bearbetningssekvens kan minska deformationsproblem orsakade av spänningsutlösning och förbättra dimensionsstabiliteten.
4. Tillämpning av strategier för fleraxlig bearbetning
För komplexa konstruktionsdelar krävs ofta fleraxlig bearbetning för att minska antalet uppställningar och förbättra noggrannheten. Fleraxlig bearbetning kan:
- Förbättra förmågan att bearbeta komplexa böjda ytor
- Förbättra ytjämnheten
- Förkorta den totala bearbetningscykeln
Det kräver dock också högre programmeringserfarenhet och bättre utrustningsprestanda.
Provklippning och formell produktion
Efter att programmering och processplanering är avslutad går CNC-bearbetning vanligtvis inte direkt till massproduktion. Istället krävs först provskärning och verifiering. Syftet med provskärning är att kontrollera programmets och processens genomförbarhet under verkliga bearbetningsförhållanden och därigenom minska riskerna i samband med massproduktion.
1. Programverifiering och bekräftelse av bearbetningsväg
I testfasen av skärningen måste man först verifiera om programmet har följande problem:
- Risk för verktygsstörning eller kollision
- Felaktig bearbetningsväg
- Skärparametrar missmatchade
Genom att köra i enskilda segment eller utan belastning kan potentiella problem upptäckas i förväg, vilket förhindrar skador på maskinverktyget eller arbetsstycket.
2. Inspektion av kritiska dimensioner och processkorrigering
Efter att provsågningen är klar måste viktiga dimensioner kontrolleras, inklusive:
- Monteringsmått
- Viktiga profildimensioner
- Hålpositionens noggrannhet
Om en avvikelse uppstår justeras den vanligtvis på följande sätt:
- Korrekt verktygskompensationsvärde
- Optimera skärparametrar
- Justera bearbetningssekvensen
Detta steg är avgörande för att säkerställa stabiliteten i efterföljande batchbearbetning.
3. Formell kontroll av batchbearbetning
Efter att en provskärning bekräftat att allt är korrekt kan den formella produktionsfasen påbörjas. För att säkerställa batchkonsistens är det vanligtvis nödvändigt att etablera stabila bearbetningskontrollmetoder, såsom:
- Fast klämmetod
- Standardiserad verktygshantering
- Provtagningsinspektion under bearbetning
För projekt med medelstor eller stor volym kommer specialiserade fixturer att användas för att förbättra effektiviteten och minska mänskliga fel.
Efterbehandlingsinspektion och kvalitetskontroll
Kvalitetskontroll är en avgörande länk i CNC-bearbetningsprocessen. Dess mål är inte bara att kontrollera om delarna uppfyller ritningskraven, utan ännu viktigare, att säkerställa stabilitet och spårbarhet i bearbetningsprocessen.
1. Dimensionskontroll och toleransverifiering
Efter bearbetning behöver delarna vanligtvis dimensionsinspekteras. Vanliga inspektionspunkter inkluderar:
- Linjära dimensioner
- Bländare och avstånd
- Geometriska toleranser
Beroende på önskad precision kan följande användas:
- Skjutmått och mikrometrar
- Höjdmätare
- Koordinatmätningsutrustning
För precisionsdelar ingår vanligtvis inspektionsrapporter som en del av leveransdokumentationen.
2. Kontroll av ytkvalitet och utseende
Förutom dimensionskrav är ytkvaliteten också en viktig indikator för att utvärdera bearbetningskvaliteten, till exempel:
- Ytjämnhet
- Konsistens i bearbetningstexturen
- Status för gradkontroll
Inom vissa branscher (såsom medicinska och elektroniska strukturkomponenter) påverkar utseendet och kvaliteten direkt produktens prestanda.
3. Kontroll av batchkvalitet och stabilitet
Vid massproduktion används vanligtvis stickprovsinspektion för att säkerställa processstabilitet, inklusive:
- Första artikelinspektionen
- Provtagningsinspektion under processens gång
- Slutbesiktning och bekräftelse
För projekt med höga krav kan även spårbarhetsregister med hög kvalitet upprättas för att säkerställa att bearbetningsdata för varje sats av delar kan spåras tillbaka.
Professionell leverantör av anpassningstjänster för CNC-bearbetning
Att välja rätt CNC-bearbetningspartner är ofta viktigare än att bara jämföra priser. Stabila bearbetningsmöjligheter, mogen processerfarenhet och ett omfattande kvalitetskontrollsystem kan avsevärt minska projektrisker och förkorta leveranscykler.
Om du letar efter pålitliga anpassningstjänster för CNC-bearbetning kan följande information användas för att få mer exakt teknisk support:
- 3D-ritningar eller 2D-ritningar
- Materialkrav
- Krav på ytbehandling
- Förväntad kvantitet
Ingenjörsteamet ger vanligtvis bearbetningsförslag baserade på delens struktur, tillsammans med rimliga tillverkningsplaner och offerter. Projektförfrågningar för ytterligare teknisk support är välkomna.