
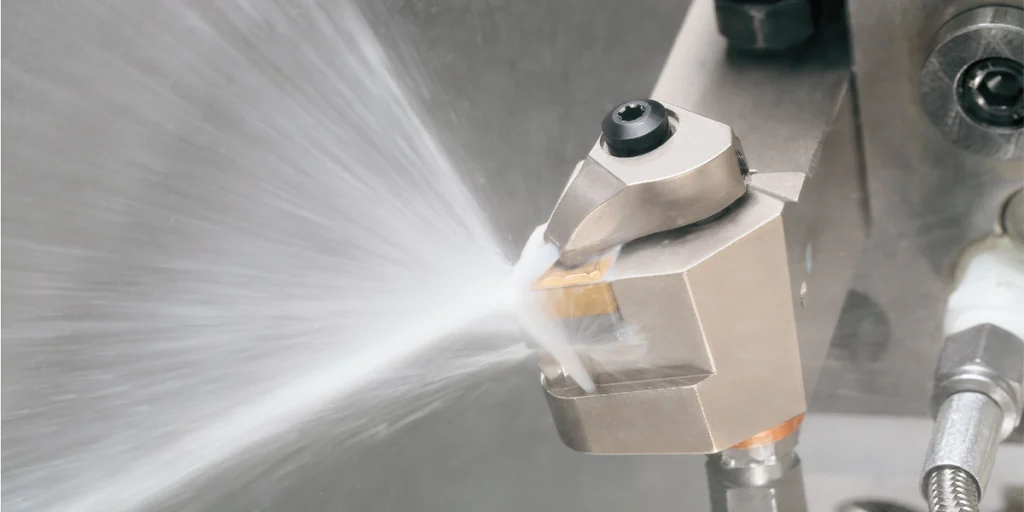
El mecanizado por control numérico (CN) es un proceso que utiliza programas digitales para controlar máquinas herramienta y fabricar piezas. Se emplea ampliamente en la producción de piezas de precisión, el desarrollo y la verificación de productos, y la fabricación de lotes pequeños. En comparación con los métodos de mecanizado tradicionales, el mecanizado CN depende no solo del rendimiento del equipo, sino también de un proceso de ingeniería integral que abarca el diseño, la programación, la planificación del proceso y el control de calidad.
En la fabricación real, la calidad del mecanizado no suele depender de un solo factor, sino del nivel de coordinación a lo largo de todo el proceso. Desde el diseño de la pieza hasta la inspección final, cada paso afecta directamente a la precisión dimensional, la eficiencia del mecanizado y los costes de producción.
Por lo tanto, comprender el proceso estándar de mecanizado CNC es fundamental para garantizar una calidad de pieza estable y un progreso fluido del proyecto.
Descripción general del proceso estándar de mecanizado CNC
Un proceso completo de mecanizado CNC normalmente incluye las siguientes etapas clave, cada una con su propio enfoque técnico:
1. Diseño de componentes y evaluación de ingeniería
El proceso de mecanizado generalmente comienza con un modelo 3D. Los ingenieros deben evaluar si la estructura de la pieza es adecuada para el mecanizado CNC, por ejemplo:
- ¿Existen estructuras con cavidades profundas que sean difíciles de fabricar?
- ¿Existen radios de ángulo interior excesivamente pequeños?
- ¿Existen requisitos de tolerancia irrazonables?
Esta etapa de optimización puede reducir significativamente la dificultad y el coste del procesamiento posterior.
2. Programación CAM y generación de trayectorias de mecanizado
Tras confirmar que el diseño de la pieza es mecanizable, es necesario generar la trayectoria de mecanizado utilizando un software CAM. Esto incluye principalmente:
- Selección de herramientas
- Configuración de parámetros de corte
- Planificación de la secuencia de procesamiento
El programa se convierte finalmente en código G, que se utiliza para controlar la trayectoria de movimiento de la máquina herramienta.
La racionalidad de la ruta de procesamiento afectará directamente a:
- Calidad de la superficie
- Tiempo de procesamiento
- Vida útil de la herramienta
3. Preparación y sujeción de la máquina herramienta
Una vez finalizado el programa, es necesario realizar trabajos de preparación de la máquina herramienta, que incluyen:
- Sujeción y posicionamiento de la pieza de trabajo
- Instalación y ajuste de herramientas
- Establecimiento del sistema de coordenadas
La estabilidad de la sujeción es uno de los factores importantes para garantizar la precisión del mecanizado.
4. Corte de prueba y optimización de parámetros
Antes de la producción formal, normalmente se requieren pruebas de corte para verificar los resultados.
- ¿El programa es correcto?
- ¿Es razonable la trayectoria de la herramienta?
- ¿Las dimensiones cumplen con los requisitos de tolerancia?
En caso necesario, puede ser preciso ajustar los parámetros de corte u optimizar las estrategias de mecanizado.
5. Ejecución de procesamiento por lotes
Tras una prueba de corte que confirma que todo es correcto, comienza la etapa de mecanizado formal. Las ventajas del mecanizado CNC se hacen especialmente evidentes en esta etapa:
- Capacidad de reprocesamiento estable
- Alta consistencia
- Menor error humano
En la producción en serie de piezas, la optimización de los dispositivos de fijación se suele combinar con una mayor eficiencia.
6. Pruebas y control de calidad
Tras el mecanizado, es necesario verificar las dimensiones mediante equipos de prueba para asegurar que las piezas cumplen con los requisitos del plano. Los elementos de prueba comunes incluyen:
- Tolerancias dimensionales
- tolerancias geométricas
- rugosidad superficial
En el caso de piezas de alta precisión, también puede estar implicado todo el proceso de trazabilidad de la calidad.
Puntos clave en la fase de diseño de la pieza
En el mecanizado CNC, el diseño de las piezas no solo determina la funcionalidad del producto, sino que también influye directamente en la dificultad del mecanizado, la eficiencia de la producción y los costes de fabricación. Muchos problemas de mecanizado no surgen durante la fase de mecanizado, sino que se gestan desde la fase de diseño. Por lo tanto, el Diseño para la Fabricación (DFM) resulta fundamental.
1. Establecer rangos de tolerancia adecuados.
Las tolerancias excesivamente estrictas aumentan significativamente la dificultad del mecanizado y los costos de inspección, pero no necesariamente mejoran el rendimiento. Las tolerancias deben establecerse adecuadamente en función de la función de la pieza durante la fase de diseño.
- Para las dimensiones estructurales generales se pueden utilizar tolerancias estándar.
- Utilice nuevamente tolerancias de precisión para las piezas de acoplamiento clave.
- Evite exigir una alta precisión uniforme en todo el tamaño.
Una asignación de tolerancias razonable puede controlar eficazmente los costes de procesamiento.
2. Evite las estructuras que sean difíciles de fabricar.
Algunas estructuras son factibles en su diseño, pero son difíciles de mecanizar mediante máquinas CNC, por ejemplo:
- Cavidad profunda y estrecha
- Radio de ángulo interior demasiado pequeño
- Estructuras de paredes delgadas con una alta relación de esbeltez
Estas estructuras pueden provocar fácilmente vibraciones o deformaciones en la herramienta, o una disminución de la eficiencia del mecanizado. Por lo general, se recomienda optimizar la estructura según las dimensiones estándar de la herramienta.
3. Priorice las características que se pueden mecanizar utilizando herramientas de corte estándar.
Las herramientas de corte no estándar suelen significar:
- Ciclo de procesamiento incrementado
- Aumento de los costes
- Disminución de la estabilidad de la herramienta
Al diseñar, es importante que las especificaciones coincidan lo máximo posible con las de las herramientas de corte comunes, como los diámetros de orificios estándar y las dimensiones de chaflán habituales.
4. Considere la dirección de sujeción y mecanizado.
El mecanizado CNC a menudo requiere múltiples configuraciones para completar estructuras complejas. Si el diseño no considera la dirección de mecanizado, puede provocar:
- Dificultad para sujetar
- El error de acumulación de precisión aumenta
- Aumento de los costes de procesamiento
Al reducir el número de operaciones de sujeción, se puede mejorar significativamente la estabilidad y la eficiencia del mecanizado.
Programación y planificación de procesos
Una vez confirmado el diseño de la pieza, el mecanizado CNC entra en la fase de programación y planificación del proceso. Esta fase determina la trayectoria de mecanizado, la selección de herramientas y la estrategia de corte, y constituye uno de los eslabones fundamentales que influyen en la calidad y la eficiencia del mecanizado.
1. Programación CAM y generación de trayectorias de herramientas
Los ingenieros utilizan software CAM para convertir modelos 3D en trayectorias de mecanizado que pueden ser ejecutadas por máquinas herramienta. Este proceso normalmente incluye:
- Planificación de trayectorias de mecanizado en bruto
- Optimización del semiacabado
- Control del contorno final
Una planificación adecuada de las rutas puede reducir los desplazamientos improductivos, mejorar la eficiencia del procesamiento y garantizar la calidad de la superficie.
2. Selección de herramientas y configuración de parámetros de corte
La elección de las herramientas de corte afecta directamente a la estabilidad del mecanizado y al acabado superficial. Entre las consideraciones clave se incluyen:
- Tipo de material
- Profundidad de procesamiento
- Rigidez de la herramienta
Al mismo tiempo, es necesario ajustar los parámetros de corte adecuados, por ejemplo:
- Velocidad del husillo
- Velocidad de alimentación
- Profundidad de corte
El uso de parámetros inadecuados puede provocar un desgaste acelerado de la herramienta o una disminución de la calidad de la superficie.
3. Optimización de la secuencia de procesamiento
La planificación de procesos generalmente sigue estos principios básicos:
- Empieza por lo más tosco y ve avanzando hasta lo más fino.
- Primero la superficie, después el agujero
- Primero la línea base, luego las características.
Una secuencia de procesamiento adecuada puede reducir los problemas de deformación causados por la liberación de tensiones y mejorar la estabilidad dimensional.
4. Aplicación de estrategias de mecanizado multieje
Para piezas estructurales complejas, a menudo se requiere el mecanizado multieje para reducir el número de configuraciones y mejorar la precisión. El mecanizado multieje puede:
- Mejorar la capacidad de procesar superficies curvas complejas.
- Mejorar la uniformidad de la superficie
- Acortar el ciclo de procesamiento general
Sin embargo, también requiere mayor experiencia en programación y un mejor rendimiento del equipo.
Montaje de prueba y producción formal
Una vez finalizados la programación y la planificación del proceso, el mecanizado CNC no suele pasar directamente a la producción en masa. En su lugar, se requieren primero pruebas de corte y verificación. El objetivo de estas pruebas es comprobar la viabilidad del programa y del proceso en condiciones reales de mecanizado, reduciendo así los riesgos asociados a la producción en masa.
1. Verificación del programa y confirmación de la ruta de procesamiento
La fase de prueba debe verificar primero si el programa presenta los siguientes problemas:
- Riesgo de interferencia o colisión de la herramienta
- Ruta de procesamiento inapropiada
- Desajuste de parámetros de corte
Al realizar pruebas en segmentos individuales o sin carga, se pueden detectar posibles problemas con antelación, evitando así daños a la máquina herramienta o a la pieza de trabajo.
2. Inspección de dimensiones críticas y corrección de procesos
Una vez finalizado el corte de prueba, es necesario comprobar las dimensiones clave, entre las que se incluyen:
- Dimensiones de ajuste
- Dimensiones clave del perfil
- Precisión de la posición del orificio
Si se produce una desviación, generalmente se ajusta de las siguientes maneras:
- Valor correcto de compensación de la herramienta
- Optimizar los parámetros de corte
- Ajustar la secuencia de procesamiento
Esta etapa es crucial para garantizar la estabilidad del procesamiento por lotes posterior.
3. Control formal del procesamiento por lotes
Una vez que una prueba de corte confirma que todo es correcto, puede comenzar la etapa de producción formal. Para garantizar la consistencia del lote, generalmente es necesario establecer métodos de control de procesamiento estables, tales como:
- Método de sujeción fija
- Gestión estandarizada de herramientas
- Inspección de muestras durante el procesamiento
Para proyectos de volumen medio o grande, se utilizarán accesorios especializados para mejorar la eficiencia y reducir el error humano.
Inspección posterior al procesamiento y control de calidad
El control de calidad es un eslabón crucial en el proceso de mecanizado CNC. Su objetivo no es solo verificar que las piezas cumplan con los requisitos del plano, sino, lo que es más importante, garantizar la estabilidad y la trazabilidad del proceso de mecanizado.
1. Inspección dimensional y verificación de tolerancias
Tras el mecanizado, las piezas suelen necesitar una inspección dimensional. Los elementos de inspección más comunes incluyen:
- Dimensiones lineales
- Apertura y espaciado
- tolerancias geométricas
Dependiendo de la precisión requerida, se puede utilizar lo siguiente:
- Calibradores y micrómetros
- Altímetro
- Equipo de medición de coordenadas
En el caso de piezas de precisión, los informes de inspección suelen incluirse como parte de la documentación de entrega.
2. Inspección de la calidad y el aspecto de la superficie.
Además de los requisitos dimensionales, la calidad de la superficie también es un indicador importante para evaluar la calidad del procesamiento, por ejemplo:
- rugosidad superficial
- Consistencia de la textura de mecanizado
- estado de control de rebabas
En algunos sectores (como el de los componentes estructurales médicos y electrónicos), la calidad de la apariencia también afecta directamente al rendimiento del producto.
3. Control de estabilidad de la calidad del lote
En la producción en masa, la inspección por muestreo se utiliza normalmente para garantizar la estabilidad del proceso, incluyendo:
- Inspección del primer artículo
- Inspección por muestreo durante el proceso
- Inspección final y confirmación
Para proyectos con requisitos exigentes, también se pueden establecer registros de trazabilidad de calidad para garantizar que se pueda rastrear el origen de los datos de procesamiento de cada lote de piezas.
Proveedor de servicios profesionales de personalización de mecanizado CNC
Elegir al socio adecuado para el mecanizado CNC suele ser más importante que simplemente comparar precios. Una capacidad de mecanizado estable, una amplia experiencia en procesos y un sistema integral de control de calidad pueden reducir significativamente los riesgos del proyecto y acortar los plazos de entrega.
Si busca servicios de personalización de mecanizado CNC fiables, la siguiente información puede utilizarse para obtener un soporte de ingeniería más preciso:
- Dibujos en 3D o dibujos en 2D
- Requisitos de materiales
- Requisitos de tratamiento de superficies
- Cantidad esperada
El equipo de ingeniería suele proporcionar sugerencias de mecanizado basadas en la estructura de la pieza, junto con planes de fabricación y presupuestos razonables. Se aceptan solicitudes de proyectos para obtener asistencia técnica adicional.