


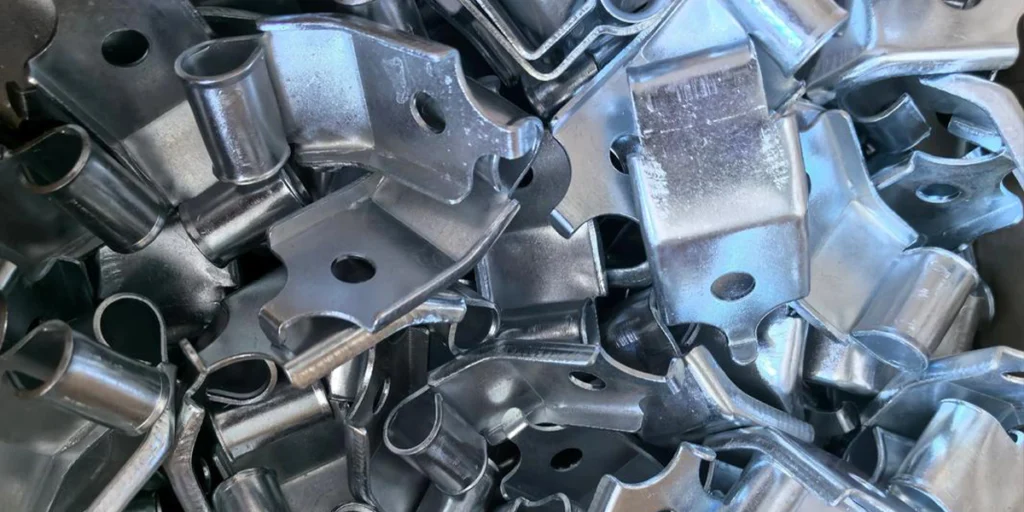
Qual è il processo di punzonatura della lamiera?
La punzonatura della lamiera è un metodo di lavorazione di base nella lavorazione della lamiera. Si riferisce al processo di foratura di una lamiera metallica, realizzando in un’unica operazione i fori desiderati, utilizzando una punzonatrice e una matrice.
In parole semplici, il suo scopo principale è quello di “fare fori” in modo efficiente e affidabile su pezzi di lamiera.
Nella produzione reale, molte persone confondono punzonatura, foratura e perforazione, ma non sono esattamente la stessa cosa.
- Punzonatura: processo di formazione di un foro mediante una pressa punzonatrice e una matrice, utilizzando una pressione istantanea.
- Foratura: Creazione di fori mediante il taglio del materiale con un utensile da taglio rotante.
- Perforazione: termine più colloquiale, che si riferisce generalmente a vari metodi per realizzare fori.
Nell’industria della lavorazione della lamiera, il termine “punzonatura” si riferisce solitamente al processo standard di taglio a stampo.
A quale categoria di lavorazione della lamiera appartiene la punzonatura?
Dal punto di vista della classificazione dei processi, la punzonatura della lamiera è un processo di taglio/stampaggio.
Non rimuove materiale tramite taglio continuo, ma sfrutta la cooperazione tra punzone e matrice per provocare la rottura e la frattura della lamiera sotto pressione, formando così un foro.
Questo metodo di elaborazione presenta caratteristiche peculiari:
- Velocità di formatura elevata
- Buona uniformità dello schema dei fori
- Ideale per la produzione di massa
Il rapporto tra punzonatura e stampaggio della lamiera
Nella produzione reale, la punzonatura è solitamente una fase specifica dello stampaggio della lamiera. In altre parole, lo stampaggio è un sistema di processo e la punzonatura è una delle operazioni più comuni e basilari al suo interno.
Oltre alla punzonatura, la stampatura può includere anche la tranciatura, la formatura, la flangiatura e altri processi, ma la punzonatura è spesso la prima e più comune fase.
La posizione della punzonatura nel processo di lavorazione della lamiera
In un processo completo di lavorazione della lamiera, la punzonatura avviene in genere prima della formatura o della piegatura. Completare la lavorazione dei fori prima delle successive fasi di piegatura, giunzione o assemblaggio garantisce efficacemente la precisione del posizionamento dei fori e l’efficienza complessiva del processo.
Per questo motivo, la punzonatura della lamiera è spesso considerata una fase fondamentale nella lavorazione della lamiera, e la sua qualità influisce direttamente sul regolare svolgimento dei processi successivi.
Metodo di lavorazione per punzonatura della lamiera
Nella produzione reale, non esiste un unico metodo fisso per la punzonatura della lamiera. A seconda della struttura del pezzo, del volume di produzione e dei requisiti di costo, le fabbriche solitamente scelgono metodi di punzonatura differenti.
Dal punto di vista applicativo, i metodi più comuni di punzonatura della lamiera sono i seguenti.
Punzonatura con pressa (metodo di punzonatura tradizionale)
La punzonatura è il metodo più classico e comune per forare la lamiera. Utilizzando una punzonatrice e una matrice, il foro viene formato con un unico movimento di punzonatura.
Le caratteristiche di questo metodo sono:
- Elevata efficienza di elaborazione
- Buona uniformità nella posizione e nelle dimensioni dei fori.
- Bassi costi di lavorazione per pezzo (in lavorazione in lotti)
Situazioni più adatte:
- La struttura del prodotto è relativamente fissa
- Grandi lotti di produzione
- Componenti che richiedono un’elevata stabilità di lavorazione
Punzonatura CNC (punzonatura con macchina punzonatrice CNC)
La punzonatura CNC rappresenta un’evoluzione rispetto alla punzonatura tradizionale, completando la lavorazione controllando la posizione e la sequenza di punzonatura tramite un programma.
Le caratteristiche di questo metodo sono:
- Maggiore flessibilità
- Tramite il programma è possibile regolare rapidamente le diverse posizioni dei fori.
- Adatto alla produzione di grandi e medie quantità di prodotti di diverse varietà.
Situazioni più adatte:
- Le specifiche del prodotto variano considerevolmente
- Non voglio cambiare frequentemente stampi complessi
- Componenti in lamiera che richiedono un equilibrio tra efficienza e flessibilità
Punzonatura ad alta densità (per strutture con fori fitti)
Quando è necessario realizzare un gran numero di fori disposti regolarmente su pezzi di lamiera, si utilizza solitamente un metodo di punzonatura ad alta densità.
Le caratteristiche di questo metodo sono:
- Può eseguire la lavorazione di più fori contemporaneamente
- L’efficienza di elaborazione è stata notevolmente migliorata
- Migliore uniformità della spaziatura dei fori
Situazioni più adatte:
- Componenti in lamiera per la ventilazione e la dissipazione del calore
- Schema di fori regolare e ripetitivo
Altri metodi di elaborazione ausiliaria
In alcuni casi particolari, per soddisfare il requisito di “realizzazione dei fori” si possono utilizzare il taglio laser o altri metodi, ma questi metodi non sono tipici processi di punzonatura della lamiera e sono più spesso utilizzati per la prototipazione, le piccole serie o i componenti strutturali speciali.
Tipi di fori comuni per la punzonatura della lamiera
Nella punzonatura della lamiera, la scelta della forma del foro non è casuale. Le diverse forme dei fori non solo influenzano l’aspetto estetico, ma sono anche direttamente correlate alla funzionalità, alla resistenza e alla difficoltà di lavorazione.
Nelle applicazioni pratiche, le tipologie di fori più comuni nella punzonatura della lamiera si concentrano principalmente nelle seguenti categorie.
Foro campione
I fori rotondi sono il tipo di foro più comune e più facile da realizzare nella punzonatura della lamiera.
Applicazioni tipiche:
- ventilazione e dissipazione del calore
- Fori di montaggio per bulloni e rivetti
- Aperture decorative
I fori rotondi presentano una distribuzione uniforme delle sollecitazioni, una buona stabilità di lavorazione e un impatto minimo sui materiali, il che li rende il tipo di foro preferito per la maggior parte dei componenti in lamiera.
Foro quadrato
I fori quadrati presentano bordi ben definiti ad angolo retto e un aspetto regolare.
Applicazioni tipiche:
- Struttura del telaio
- Tavola rotonda
- Muscoli funzionali
Rispetto ai fori rotondi, i fori quadrati richiedono una precisione leggermente superiore nella realizzazione degli stampi e nella lavorazione meccanica, ma sono molto comuni quando è necessaria una struttura regolare o quando si devono accoppiare parti quadrate.
Foro oblungo (foro stretto)
Il foro oblungo si colloca tra un foro rotondo e un foro quadrato, trovando un equilibrio tra le dimensioni dell’apertura e la resistenza strutturale.
Applicazioni tipiche:
- Foro di regolazione del montaggio
- Struttura scorrevole
- Luoghi che richiedono un determinato margine di installazione
Questo tipo di foro è molto pratico nella progettazione strutturale, poiché facilita l’assemblaggio e non indebolisce facilmente la resistenza della lamiera.
Fori irregolari
Per fori irregolari si intendono in genere fori con forme geometriche non standard, che possono essere personalizzate in base alle esigenze del prodotto.
Applicazioni tipiche:
- Struttura funzionale speciale
- Componenti in lamiera con elevati requisiti di design estetico
- Scopi di localizzazione o identificazione
Occorre precisare che i fori di forma irregolare sono generalmente più difficili da lavorare e che i requisiti per la progettazione dello stampo e la stabilità del processo sono più stringenti.
Breve spiegazione del tipo di foro e della difficoltà di lavorazione
In generale:
- Quanto più regolare è la forma del foro, tanto più facile è la lavorazione.
- Quanto più complessa è la forma, tanto maggiori sono i requisiti per il processo e lo stampo.
Pertanto, nel rispetto dei requisiti funzionali, dare priorità a forme di fori semplici e regolari contribuisce a migliorare la stabilità del processo e a contenere i costi.
Campi di applicazione della punzonatura della lamiera
La tecnologia di punzonatura della lamiera è ampiamente utilizzata perché permette di soddisfare i requisiti strutturali e funzionali, garantendo al contempo efficienza e uniformità.
Nei prodotti reali, la punzonatura spesso non è “fine a se stessa”, ma serve direttamente a uno scopo specifico.
Di seguito sono riportati gli scenari applicativi più comuni e tipici per la punzonatura della lamiera.
Telaio, armadio e contenitore per apparecchiature
Nella produzione di telai e armadi, la punzonatura della lamiera è un processo pressoché indispensabile.
Gli usi più comuni includono:
- Fori di dissipazione del calore dell’apparecchiatura
- Perforazione del cavo
- Fori di montaggio
Questi tipi di prodotti richiedono in genere un’elevata uniformità nella posizione dei fori e un aspetto omogeneo. Il processo di punzonatura può garantire una buona stabilità strutturale, assicurando al contempo un’elevata efficienza.
struttura di ventilazione e dissipazione del calore
La ventilazione e la dissipazione del calore sono tra le applicazioni più intuitive e comuni della punzonatura della lamiera.
Gli scenari tipici includono:
- Cappa aspirante
- Pannello di dissipazione del calore
- componenti strutturali dei condotti dell’aria
Utilizzando forme e disposizioni di fori appropriate, la punzonatura non solo consente il passaggio dell’aria, ma permette anche di controllare il rumore e, in una certa misura, la resistenza strutturale, una pratica standard in molte apparecchiature industriali.
Struttura di installazione e collegamento
Nella lavorazione di vari componenti in lamiera, la punzonatura viene spesso utilizzata per le successive fasi di assemblaggio e fissaggio.
Le caratteristiche comuni includono:
- Fori di montaggio per bulloni e viti
- Fori rivettanti
- Fori di posizionamento
Questo tipo di punzonatura viene solitamente utilizzato in combinazione con i processi di piegatura e giunzione, ed è un passaggio fondamentale per garantire efficienza e uniformità nell’assemblaggio.
Applicazioni che uniscono funzionalità ed estetica
In alcuni prodotti, la punzonatura non solo ha uno scopo funzionale, ma influisce anche sull’aspetto generale.
Gli scopi comuni includono:
Ridurre il peso dei componenti
Migliorare la gerarchia visiva
Ottieni un effetto decorativo regolare
Senza compromettere la resistenza, l’uso appropriato di strutture perforate può consentire di raggiungere un equilibrio tra funzionalità ed estetica nei componenti in lamiera.
Svantaggi del processo di punzonatura della lamiera
Nella scelta effettiva del prodotto, l’adozione della tecnologia di punzonatura della lamiera dipende spesso da una questione fondamentale: se sia “più adatta” alle attuali condizioni di produzione.
Di seguito, analizzeremo i vantaggi e i limiti per aiutarti a capire rapidamente se vale la pena utilizzarlo.
Principali vantaggi del processo di punzonatura della lamiera
1. Elevata efficienza di elaborazione, adatta alla produzione di massa.
Il processo di punzonatura consente di completare la formazione del foro in un’unica operazione, e presenta un tempo di ciclo stabile e un’efficienza eccezionale nella produzione di massa, risultando particolarmente adatto per pezzi ad alta ripetitività.
2. Buon allineamento dei fori e assemblaggio stabile.
La lavorazione con stampi o punzonatrici CNC garantisce un’elevata uniformità nella posizione e nelle dimensioni dei fori, il che è vantaggioso per le successive fasi di assemblaggio, rivettatura o bullonatura.
3. Notevole vantaggio in termini di costi in condizioni di produzione a lotti
Nella produzione di volumi medio-grandi, il basso costo di lavorazione di un singolo pezzo la rende una scelta comune per il controllo dei costi complessivi di produzione.
Limitazioni del processo di punzonatura della lamiera
1. Esistono alcune limitazioni per quanto riguarda i materiali e lo spessore.
Se il materiale è troppo sottile, si deforma facilmente; se è troppo spesso, richiederà attrezzature e stampi più sofisticati e non è adatto a tutte le condizioni di lavorazione dei materiali in lastre.
2. Elevata dipendenza dalle muffe
Quando si realizzano fori di forma non standard o si apportano frequenti modifiche al progetto, il costo dell’investimento e della regolazione dello stampo aumenterà in modo significativo.
3. Flessibilità di progettazione relativamente limitata
Una volta definiti la forma e la disposizione dei fori, le modifiche successive risultano meno agevoli rispetto ad alcuni metodi di lavorazione flessibili, il che li rende più adatti a prodotti con design già definitivi.
Infine
In sintesi, la punzonatura della lamiera è un metodo di lavorazione della lamiera maturo, stabile e altamente pratico. È particolarmente adatto per componenti in lamiera con fori di forma regolare, strutture relativamente fisse e requisiti di uniformità ed efficienza del processo.
Durante la fase di progettazione del prodotto, se un componente richiede un gran numero di fori ripetitivi e viene successivamente utilizzato in strutture di assemblaggio, collegamento o dissipazione del calore, la punzonatura rappresenta spesso un’opzione più equilibrata in termini di efficienza e costi.
Tuttavia, è anche necessario effettuare una valutazione complessiva basata sullo spessore del materiale, sulla complessità dei fori e sul volume di produzione per evitare un aumento dei costi di regolazione successivi dovuti a una selezione errata del processo.
Comprendere le caratteristiche e l’ambito di applicazione della tecnologia di punzonatura della lamiera aiuta a prendere decisioni più razionali e in linea con le reali condizioni di produzione nella formulazione dei piani di lavorazione della lamiera.