


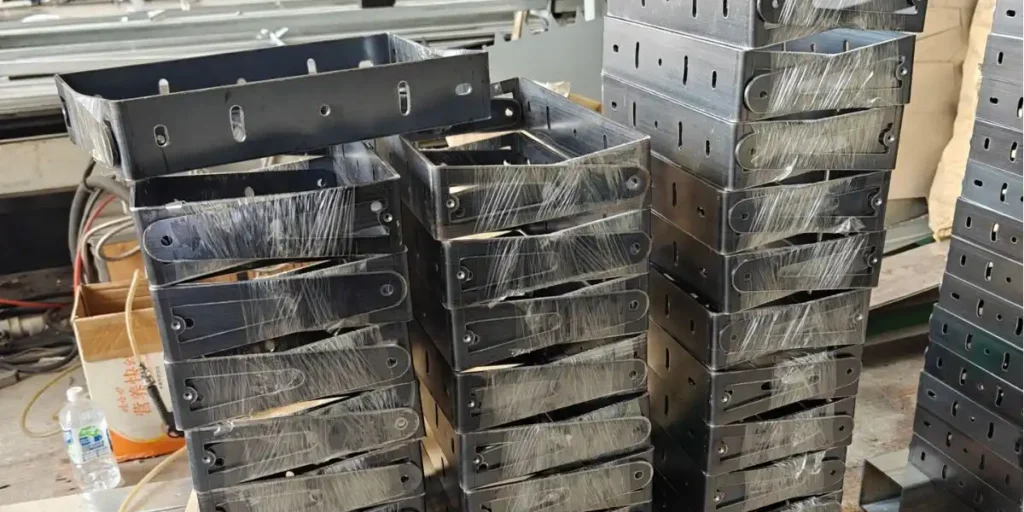
Concetti base della lavorazione della lamiera
Nell’industria manifatturiera, “lavorazione della lamiera” si riferisce generalmente alla lavorazione della lamiera.
Si tratta di un metodo di lavorazione che utilizza sottili lamiere metalliche come oggetti e mira alla formatura e alla fabbricazione di strutture. L’attenzione non è rivolta alla “quantità di materiale rimosso”, ma a come trasformare una lamiera metallica piatta in un componente strutturale o in un involucro con funzioni concrete.
Che cos’è la lamiera?
Dal punto di vista della lavorazione, la lamiera si riferisce generalmente a materiali metallici sottili forniti sotto forma di fogli, con spessori comuni tipicamente inferiori a 6 mm (i limiti specifici possono variare a seconda del settore).
Questi tipi di materiali presentano diverse caratteristiche tipiche:
- Si presenta in forma piatta, il che lo rende facile da tagliare e modellare.
- Uno spessore uniforme è un prerequisito fondamentale per le successive fasi di lavorazione.
- Adatto a essere modellato mediante lavorazione a freddo senza alterarne il volume complessivo.
Grazie a queste proprietà, la lamiera è molto adatta alla produzione di prodotti come gusci, staffe, scatole e componenti strutturali.
In quali circostanze sceglieresti la lavorazione della lamiera?
Non tutti i componenti metallici sono adatti alla lavorazione della lamiera.
La lavorazione della lamiera è in genere l’opzione più adatta nei seguenti casi:
- Le parti sono definite principalmente dalla loro forma, piuttosto che dalla loro complessa struttura interna.
- Il prodotto deve soddisfare requisiti di uniformità in termini di peso, resistenza e forma.
- È necessario ridurre al minimo i costi dei materiali e di produzione, garantendo al contempo la resistenza.
- Esiste la necessità di personalizzazione o di produzione in lotti di piccole o medie dimensioni.
In parole semplici, quando i requisiti fondamentali di un prodotto sono **”struttura ragionevole, forma stabile e facilità di produzione”**, la lavorazione della lamiera offre spesso un vantaggio maggiore.
Qual è il problema principale che la lavorazione della lamiera risolve?
In sostanza, la lavorazione della lamiera non si limita al semplice “taglio” e alla “piegatura”, ma consiste nel risolvere tre problemi fondamentali:
- Problema di forma: come trasformare una lamiera metallica piatta in una forma tridimensionale che soddisfi i requisiti di progettazione.
- Problemi strutturali: come garantire che i componenti soddisfino i requisiti di resistenza e stabilità, mantenendo al contempo ragionevoli considerazioni sui materiali e sul peso.
- Aspetti funzionali: come utilizzare la progettazione strutturale per consentire ai componenti di svolgere funzioni pratiche quali installazione, supporto, protezione o sostegno del carico.
Per questo motivo, la lavorazione della lamiera è più simile a un metodo di produzione strutturale che a un singolo processo.
Il confine tra la lavorazione della lamiera e gli altri metodi di lavorazione dei metalli
Per evitare confusioni, si può semplicemente intenderlo come:
- Lavorazione della lamiera: basata su lamiere sottili, con particolare attenzione alla struttura, alla forma e alle relazioni di assemblaggio.
- Lavorazione meccanica (ad esempio, tornitura, fresatura): coinvolge principalmente materiali in blocchi, ponendo l’accento sulla precisione dimensionale e sulle geometrie complesse.
Non esiste un rapporto di “sostituzione dell’uno con l’altro” tra i due; piuttosto, svolgono ruoli diversi a seconda delle esigenze del prodotto.
Processo standard per la lavorazione della lamiera
Nella produzione reale, la lavorazione della lamiera non consiste semplicemente nell’accostamento casuale di più processi, ma piuttosto in un processo graduale che segue una sequenza produttiva ben definita. L’obiettivo principale di questo processo è ottenere risultati di lavorazione stabili, controllabili e ripetibili, garantendo al contempo il mantenimento della struttura e della funzionalità.
Un tipico processo di lavorazione della lamiera comprende generalmente le seguenti fasi chiave.
1. Progettazione e preparazione dei disegni
Il punto di partenza per la lavorazione della lamiera non è l’officina, bensì la fase di progettazione.
Questa fase affronta principalmente due questioni:
- Che tipo di componenti devono essere realizzati?
- È adatto alla produzione mediante metodi di lavorazione della lamiera?
I disegni definiscono chiaramente la forma, le dimensioni, le relazioni strutturali e i requisiti fondamentali dei componenti, fornendo una base unificata per le successive fasi di lavorazione. Una scarsa attenzione durante la fase di progettazione spesso comporta rilavorazioni o modifiche nelle fasi successive.
2. Selezione e preparazione dei materiali
Dopo aver confermato il progetto, il passo successivo consiste nel determinare la lamiera metallica più adatta.
L’obiettivo principale di questa fase è:
- Assicurarsi che le proprietà del materiale soddisfino i requisiti di utilizzo.
- Fornisce una base di materie prime stabile e controllabile per le successive lavorazioni.
Allo stesso tempo, l’intero foglio di cartone deve essere suddiviso in forme iniziali lavorabili secondo il progetto, in preparazione alla lavorazione vera e propria.
3. Processo di taglio/punzonatura
Il taglio o la punzonatura sono fasi cruciali nella lavorazione della lamiera, prima che questa inizi effettivamente a “prendere forma”.
Il problema principale che questo processo intende risolvere è:
- Trasformare la lamiera grezza in componenti piani che soddisfino i contorni richiesti.
- Fornisce un contorno preciso e una base dimensionale per le successive fasi di formatura.
I risultati ottenuti in questa fase influenzano direttamente la successiva precisione di formatura e l’effetto di assemblaggio.
4. Processi di formatura e piegatura
Dopo aver ottenuto la parte planare, il passo successivo consiste nel conferire alla parte una struttura tridimensionale mediante operazioni di formatura.
La funzione principale di questa fase è:
- Trasformare pannelli piatti in forme tridimensionali dotate di resistenza strutturale.
- Realizzare una disposizione funzionale dei componenti nello spazio
Il processo di formatura determina in genere la forma finale del componente ed è una fase cruciale per stabilire se il progetto strutturale può essere realizzato.
5. Collegamento e montaggio
Una volta realizzato un singolo componente in lamiera, spesso è necessario collegare più parti per formare una struttura completa.
Questa fase affronta principalmente i seguenti temi:
- Problemi di fissaggio strutturale tra le parti
- Problemi generali di forza e stabilità
Utilizzando un metodo di collegamento adeguato, è possibile combinare parti di lamiera di diversa provenienza in un insieme utilizzabile e installabile.
6. Trattamento superficiale e controllo del prodotto finito
Una volta completata la struttura, sono generalmente necessari un trattamento superficiale e un’ispezione finale.
Lo scopo di questa fase è:
- Migliorare la durata e la coerenza estetica del prodotto.
- Assicurarsi che il prodotto finito soddisfi i requisiti di qualità di base.
Solo dopo che il prodotto avrà superato l’ispezione e la conferma, passerà alla fase di consegna o alla successiva fase di applicazione.
Combinazione di diversi processi di lavorazione della lamiera
Nella produzione reale, la lavorazione della lamiera non si basa quasi mai su un singolo processo. Per bilanciare struttura, efficienza e costi, è spesso necessario combinare più processi di lavorazione della lamiera in una sequenza razionale.
Questa combinazione non è casuale, ma ruota attorno a un obiettivo fondamentale: completare la produzione nel modo più stabile ed economico possibile, rispettando al contempo i requisiti di progettazione.
Di seguito sono riportate alcune idee comuni e rappresentative di combinazioni di processi di lavorazione della lamiera.
Taglio + Piegatura + Rivettatura
Adatto per componenti strutturali e prodotti di rivestimento
Questa è la combinazione più comune e più facile da comprendere.
- Taglio: Innanzitutto, determinare il contorno planare del pezzo.
- Piegatura: Trasformazione di una parte piatta in una struttura tridimensionale.
- Rivettatura: Assemblaggio rapido di più parti in un unico pezzo.
Il vantaggio di questa combinazione è:
- La sequenza di elaborazione è chiara e il margine di errore è relativamente ampio.
- Non richiede stampi complessi, è adatto a molteplici varietà o esigenze personalizzate
- Facilita il successivo montaggio e la manutenzione
Nelle applicazioni pratiche, questo tipo di combinazione viene spesso utilizzato in componenti strutturali come telai, staffe e involucri.
Stampaggio + Formatura + Trattamento superficiale
Adatto alla produzione in serie di componenti con strutture relativamente fisse
Questo metodo combinato viene spesso utilizzato quando la forma del prodotto è stabile e la produzione è elevata.
- Stampaggio: migliora l’efficienza e la consistenza della formatura.
- Sagomatura: La sagomatura strutturale viene completata in una o più fasi.
- Trattamento superficiale: uniformità estetica e prestazioni protettive.
Il valore principale di questa combinazione risiede in:
- Migliorare l’efficienza di elaborazione per unità di prodotto
- Ridurre i costi unitari di produzione
- Garantire uniformità nell’aspetto e nelle dimensioni del prodotto.
Tuttavia, ciò comporta anche maggiori esigenze in termini di progettazione preliminare e pianificazione del processo.
Tirare + Rifilare + Ispezione
Adatto per componenti con elevati requisiti di struttura e precisione.
Questo tipo di combinazione viene spesso utilizzato per componenti che richiedono una struttura tridimensionale profonda o complessa.
- Disegno: Realizzazione della struttura principale
- Rifilatura: Controllo delle dimensioni e della forma dei bordi
- Ispezione: Verificare che la struttura e le dimensioni siano conformi ai requisiti.
Il punto chiave di questo metodo combinato è:
- Controllo delle variazioni dimensionali causate dalla deformazione del materiale
- Individuazione precoce e correzione delle deviazioni di formazione
- Garantire la stabilità dei componenti durante l’utilizzo successivo.
Si trova comunemente in scenari applicativi con elevati requisiti di funzionalità e struttura.
Perché la “sequenza” è più importante del “processo in sé”?
Nella lavorazione della lamiera, la sequenza dei processi è spesso più critica del nome del processo stesso.
Un ordine di combinazione ragionevole può essere:
- Ridurre le elaborazioni ridondanti e le rilavorazioni
- Ridurre gli sprechi di materiale
- Migliorare la stabilità complessiva della produzione
Un ordine irragionevole potrebbe portare a:
- Aumento dei costi di produzione
- Errore di elaborazione ingrandito
- Influisce sul risultato finale dell’assemblaggio
Pertanto, la combinazione dei processi di lavorazione della lamiera rappresenta essenzialmente una scelta di percorso produttivo, piuttosto che una semplice successione di processi.
Attrezzature comunemente utilizzate nella lavorazione della lamiera
Nella lavorazione della lamiera, i processi non avvengono dal nulla; ogni operazione di lavorazione si basa su attrezzature specifiche. Comprendere la funzione delle attrezzature comunemente utilizzate aiuta a determinare cosa può fare uno stabilimento, in cosa eccelle e quali sono i suoi limiti di capacità produttiva.
Da un punto di vista cognitivo, le attrezzature per la lavorazione della lamiera possono essere suddivise approssimativamente in quattro categorie.
1. Attrezzatura da taglio
La funzione principale delle macchine da taglio è singolare: trasformare un’intera lastra di metallo in un profilo bidimensionale che possa essere ulteriormente lavorato.
Tra le attrezzature di taglio più comuni si annoverano le macchine per il taglio laser, le punzonatrici a controllo numerico e le cesoie.
La differenza tra loro non sta nel fatto che possano essere tagliati, ma piuttosto:
- È in grado di gestire forme complesse?
- Precisione di taglio e qualità del bordo
- Il grado di impatto sulla successiva piegatura e saldatura
Se la fase di taglio viene eseguita correttamente, i processi successivi risulteranno significativamente più stabili.
2. Attrezzature per lo stampaggio
L’attrezzatura di formatura ha il compito di risolvere un problema fondamentale: come creare una struttura spaziale controllabile a partire da una lamiera metallica senza modificarne lo spessore.
Questi tipi di attrezzature includono in genere piegatrici, calandre e semplici macchine per la formatura per stiramento.
Influiscono direttamente su:
- Resistenza strutturale dei componenti
- uniformità dimensionale
- È adatto alla produzione di massa e alla produzione ripetitiva?
Le capacità delle attrezzature di formatura spesso determinano se una fabbrica può produrre in modo stabile componenti strutturali, e non solo “gusci”.
3. Apparecchiature di collegamento e montaggio
I singoli componenti in lamiera raramente esistono in modo indipendente; il compito di collegare le apparecchiature è quello di integrare più parti in un insieme funzionale.
Le attrezzature comuni per il collegamento e l’assemblaggio includono apparecchiature per la saldatura, apparecchiature per la rivettatura e stazioni di assemblaggio a vite.
I diversi metodi di connessione hanno un impatto completamente diverso sul prodotto:
- La saldatura pone l’accento sia sulla resistenza che sull’integrità.
- La rivettatura pone l’accento su efficienza e uniformità.
- I collegamenti a vite privilegiano la facilità di smontaggio e manutenzione.
La presenza di molteplici dispositivi di connessione in una fabbrica riflette direttamente la flessibilità della sua progettazione strutturale.
4. Apparecchiature ausiliarie e di collaudo
Queste tipologie di apparecchiature sono spesso poco appariscenti, ma sono cruciali per la produzione vera e propria. Il loro ruolo non è quello di “elaborare”, bensì di garantire che i risultati dell’elaborazione siano controllabili, riproducibili e consegnabili.
Comunemente inclusi:
- Attrezzature per la post-elaborazione, come quelle per la livellatura e la sbavatura.
- Attrezzatura di base per l’ispezione dimensionale e visiva
Questi dispositivi non riguardano i singoli prodotti, bensì:
- Consistenza del lotto
- Qualità dell’aspetto
- Stabilità della fabbrica
In un’ottica di cooperazione a lungo termine, questi elementi sono spesso più importanti di una singola apparecchiatura principale di fascia alta.
Punti chiave per il controllo qualità nella lavorazione della lamiera
La qualità della lavorazione della lamiera non dipende dalla buona o cattiva esecuzione di un singolo processo, bensì dalla controllabilità, ripetibilità e prevedibilità dell’intero processo, dai materiali alla consegna del lotto.
I seguenti punti di controllo qualità determinano sostanzialmente il livello effettivo di un’azienda produttrice di lamiere.
1. Consistenza del materiale
Nella lavorazione della lamiera, la stabilità del materiale stesso è spesso più importante della tecnologia di lavorazione.
Il punto chiave non è “quali materiali utilizzare”, bensì:
- Lo spessore del materiale è stabile?
- Le proprietà dei materiali provenienti dallo stesso lotto sono uniformi?
- La superficie presenta condizioni idonee per la successiva formatura e il trattamento superficiale?
Se i lotti di materiale non sono uniformi, sarà difficile mantenere risultati costanti anche con le operazioni di piegatura, saldatura e trattamento superficiale più meticolose.
2. Controllo dimensionale e delle tolleranze
I problemi dimensionali della lamiera raramente emergono durante l’ispezione finale, bensì a causa di un controllo inadeguato del processo nella fase iniziale.
I punti di controllo chiave includono:
- Le dimensioni di tranciatura sono sufficienti a garantire margini di formatura adeguati?
- Il ritorno elastico in fase di flessione è incluso nella compensazione del processo?
- Le tolleranze accumulate vengono risolte prima del montaggio?
Un controllo qualità veramente maturo significa permettere ai componenti di rientrare naturalmente nei limiti di tolleranza, anziché fare affidamento su continue rilavorazioni e correzioni.
3. Controllo della deformazione dopo la formatura
Non è raro che i pezzi di lamiera si deformino, si torcano o si gonfino dopo la formatura.
La questione è se sia possibile prevederlo e controllarlo in anticipo.
Le metodologie di controllo più comuni includono:
- Progettazione di sequenze di piegatura razionali
- Rinforzo strutturale per lamiere sottili e componenti di grandi dimensioni
- Riservare spazio per la correzione della deformazione durante la fase di processo
Questo passaggio spesso dimostra al meglio se una fabbrica possiede “capacità di comprensione strutturale”.
4. Difetti superficiali e ispezione visiva
Graffi, ammaccature, segni di saldatura e rivestimenti irregolari possono sembrare problemi estetici, ma in realtà riflettono quanto segue:
- I processi sono collegati senza intoppi?
- Le procedure di rotazione e protezione dei pezzi sono adeguate?
- La preparazione prima del trattamento superficiale è stata sufficiente?
Le persone esperte spesso riescono a capire quale processo potrebbe causare il problema semplicemente osservandone l’aspetto.
5. Coerenza nella produzione di massa
Realizzare un singolo pezzo in modo impeccabile non equivale a dimostrare la capacità produttiva. La coerenza tra i lotti è l’obiettivo principale del controllo qualità nella lavorazione della lamiera.
Ciò dipende generalmente da:
- Il processo è standardizzato?
- L’attrezzatura è in condizioni stabili?
- Verificare se si è formato un ciclo di feedback
I sistemi di qualità che sono alla base della capacità di consegnare in modo affidabile 10 pezzi sono completamente diversi da quelli che sono alla base della capacità di consegnare in modo affidabile 1000 pezzi.
Infine
In apparenza, la lavorazione della lamiera sembra consistere in molteplici processi come taglio, piegatura e saldatura; ma dal punto di vista della logica produttiva, si tratta essenzialmente di un percorso completo incentrato sulla “realizzazione strutturale”.
Dalla valutazione dell’idoneità del progetto alla lavorazione della lamiera, alla combinazione ottimale delle sequenze di processo, fino all’abbinamento tra capacità delle attrezzature e controllo qualità, ciò che determina veramente il risultato non è mai una singola attrezzatura o un singolo processo, bensì la chiarezza, la controllabilità e la ripetibilità dell’intero processo.
Comprendere il processo di lavorazione della lamiera non significa solo “sapere come si fa”, ma anche essere in grado di determinare quali soluzioni siano ragionevoli e quali metodi di produzione siano più affidabili in fase di progettazione, selezione o collaborazione.
Quando si considera la lavorazione della lamiera come un sistema di produzione completo, anziché come un insieme di processi frammentati, molte questioni apparentemente complesse diventano chiare.