


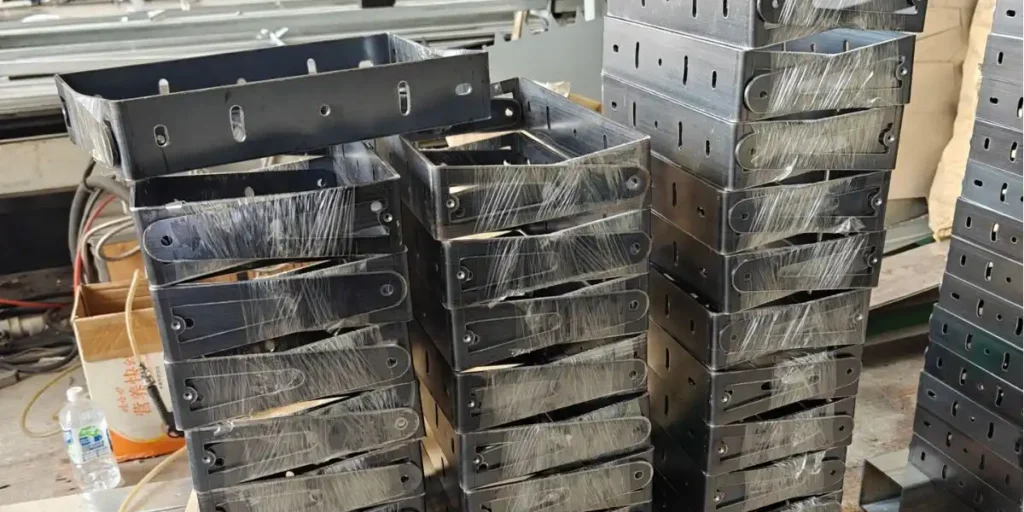
Basisbegrippen van plaatbewerking
In de maakindustrie verwijst “metaalbewerking” meestal naar de bewerking van plaatmetaal.
Het is een bewerkingsmethode waarbij dunne metalen platen als objecten worden gebruikt, gericht op vormgeving en structurele productie. De focus ligt niet op “hoeveel materiaal er wordt verwijderd”, maar op hoe een platte metalen plaat kan worden omgevormd tot een structureel onderdeel of omhulsel met daadwerkelijke functies.
Wat is plaatmetaal?
Vanuit verwerkingsperspectief verwijst plaatmetaal over het algemeen naar dunne metalen materialen die in plaatvorm worden aangeleverd, met een gebruikelijke dikte van doorgaans minder dan 6 mm (de specifieke limieten kunnen variëren afhankelijk van de industrie).
Deze materialen hebben een aantal typische eigenschappen:
- Het bestaat in platte vorm, waardoor het gemakkelijk te snijden en te vormen is.
- Een uniforme dikte is een fundamentele voorwaarde voor de daaropvolgende verwerking.
- Geschikt om door middel van koudbewerking van vorm te veranderen zonder het totale volume aan te tasten.
Door deze eigenschappen is plaatmetaal zeer geschikt voor de productie van producten zoals omhulsels, beugels, dozen en constructieonderdelen.
Onder welke omstandigheden zou u kiezen voor de productie van plaatmetaal?
Niet alle metalen onderdelen zijn geschikt voor plaatbewerking.
Plaatbewerking is doorgaans een geschiktere optie in de volgende situaties:
- De onderdelen worden voornamelijk gedefinieerd door hun vorm, en niet door hun complexe interne structuur.
- Het product moet aan bepaalde eisen voldoen wat betreft gewicht, sterkte en vorm.
- Het is noodzakelijk om de materiaal- en productiekosten te minimaliseren en tegelijkertijd de sterkte te waarborgen.
- Er is behoefte aan maatwerk of productie in kleine tot middelgrote series.
Simpel gezegd: wanneer de kerneisen van een product **een redelijke structuur, een stabiele vorm en een gemakkelijke productie** zijn, biedt plaatbewerking vaak een groter voordeel.
Wat is het kernprobleem dat de bewerking van plaatmetaal oplost?
In essentie gaat plaatbewerking niet alleen over “snijden” en “vouwen”, maar over het oplossen van drie kernproblemen:
- Vormgevingsprobleem: Hoe transformeer je een platte metalen plaat in een driedimensionale vorm die aan de ontwerpvereisten voldoet?
- Structurele aspecten: Hoe ervoor te zorgen dat componenten voldoen aan de eisen op het gebied van sterkte en stabiliteit, met inachtneming van redelijke materiaal- en gewichtsbeperkingen?
- Functionele vraagstukken: Hoe kan constructief ontwerp worden ingezet om onderdelen praktische functies te laten vervullen, zoals installatie, ondersteuning, bescherming of het dragen van lasten?
Daarom is de bewerking van plaatmetaal eerder een structurele productiemethode dan een op zichzelf staand proces.
De grens tussen plaatbewerking en andere metaalbewerkingsmethoden
Om verwarring te voorkomen, kan het als volgt worden begrepen:
- Plaatbewerking: Gebaseerd op dunne metalen platen, met de nadruk op structuur, vorm en onderlinge verbanden.
- Verspanen (bijv. draaien, frezen): Betreft voornamelijk blokmaterialen, waarbij de nadruk ligt op maatnauwkeurigheid en complexe geometrieën.
Er is geen sprake van een “de ene vervangt de andere”-relatie; ze spelen eerder verschillende rollen, afhankelijk van de productvereisten.
Standaardproces voor de productie van plaatmetaal
In de praktijk is de productie van plaatmetaal niet zomaar een kwestie van het willekeurig op elkaar stapelen van processen, maar eerder een stapsgewijs proces dat volgens een duidelijke productievolgorde wordt uitgevoerd. Het belangrijkste doel van dit proces is het bereiken van stabiele, beheersbare en reproduceerbare resultaten, waarbij de structuur en functie behouden blijven.
Een typisch productieproces voor plaatmetaal omvat doorgaans de volgende belangrijke stappen.
1. Ontwerp en voorbereiding van tekeningen
Het uitgangspunt voor de productie van plaatmetaal ligt niet in de werkplaats, maar in de ontwerpfase.
Deze fase richt zich hoofdzakelijk op twee kwesties:
- Welke soorten onderdelen moeten er gemaakt worden?
- Is het geschikt om te vervaardigen met behulp van plaatmetaalbewerking?
Tekeningen definiëren duidelijk de vorm, afmetingen, structurele relaties en basisvereisten van onderdelen, en bieden zo een uniforme basis voor de verdere verwerking. Onvoldoende aandacht hiervoor tijdens de ontwerpfase leidt vaak tot herwerk of aanpassingen in latere processen.
2. Materiaalselectie en -voorbereiding
Na goedkeuring van het ontwerp is de volgende stap het bepalen van de geschikte metaalplaat.
De hoofddoelstelling van deze fase is:
- Zorg ervoor dat de materiaaleigenschappen voldoen aan de gebruikseisen.
- Biedt een stabiele en beheersbare grondstoffenbasis voor verdere verwerking.
Tegelijkertijd moet de gehele plaat karton volgens het plan in bewerkbare beginvormen worden verdeeld ter voorbereiding op de uiteindelijke verwerking.
3. Snij-/ponsproces
Het snijden of ponsen is een cruciale stap in de plaatmetaalproductie voordat het metaal echt vorm begint te krijgen.
Het belangrijkste probleem dat met dit proces wordt aangepakt is:
- Transformeer het ruwe plaatmetaal in vlakke onderdelen die aan de vereiste contouren voldoen.
- Biedt een nauwkeurige basis voor de begrenzing en afmetingen van de daaropvolgende vormgeving.
De resultaten in deze fase hebben direct invloed op de daaropvolgende vormnauwkeurigheid en het uiteindelijke montageresultaat.
4. Vorm- en buigprocessen
Nadat het vlakke onderdeel is verkregen, is de volgende stap om het onderdeel een driedimensionale structuur te geven door middel van vormgevingsbewerkingen.
De kernfunctie van deze fase is:
- Platte panelen omzetten in driedimensionale vormen met structurele sterkte.
- Realiseer een functionele indeling van de onderdelen in de ruimte.
Het vormingsproces bepaalt doorgaans de uiteindelijke vorm van het onderdeel en is een cruciale stap voor de realisatie van het constructieontwerp.
5. Aansluiten en monteren
Nadat een enkel plaatmetalen onderdeel is vervaardigd, is het vaak nodig om meerdere onderdelen met elkaar te verbinden om een complete constructie te vormen.
Deze fase richt zich hoofdzakelijk op:
- Structurele bevestigingsproblemen tussen onderdelen
- Algemene sterkte- en stabiliteitsproblemen
Door een geschikte verbindingsmethode te gebruiken, kunnen verschillende plaatmetalen onderdelen worden samengevoegd tot een bruikbaar en installeerbaar geheel.
6. Oppervlaktebehandeling en inspectie van het eindproduct
Na de voltooiing van de constructie zijn doorgaans een oppervlaktebehandeling en een eindinspectie vereist.
Het doel van deze fase is:
- Verbeter de duurzaamheid en de consistentie van het uiterlijk van het product.
- Zorg ervoor dat het eindproduct voldoet aan de basiskwaliteitseisen.
Pas nadat het product de inspectie en bevestiging heeft doorstaan, komt het in de leverings- of verdere toepassingsfase terecht.
Combinatie van verschillende plaatmetaalbewerkingsprocessen
In de praktijk is de productie van plaatmetaal vrijwel nooit gebaseerd op één enkel proces. Om een balans te vinden tussen structuur, efficiëntie en kosten, is het vaak nodig om meerdere plaatmetaalbewerkingsprocessen in een logische volgorde te combineren.
Deze combinatie is niet willekeurig, maar draait om een kerndoel: de productie zo stabiel en economisch mogelijk te voltooien, met inachtneming van de ontwerpvereisten.
Hieronder volgen enkele veelvoorkomende en representatieve combinaties van plaatbewerkingsprocessen.
Snijden + Buigen + Klinken
Geschikt voor constructieonderdelen en behuizingsproducten.
Dit is de meest voorkomende en gemakkelijkst te begrijpen combinatie.
- Zagen: Bepaal eerst de vlakke contour van het onderdeel.
- Buigen: Het transformeren van een plat onderdeel in een driedimensionale structuur.
- Klinken: Het snel samenvoegen van meerdere onderdelen tot een geheel.
Het voordeel van deze combinatie is:
- De verwerkingsvolgorde is duidelijk en de foutmarge is relatief groot.
- Maakt geen gebruik van complexe mallen en is geschikt voor diverse toepassingen of maatwerk.
- Vergemakkelijkt latere montage en onderhoud.
In de praktijk wordt dit type combinatie vaak gebruikt in structurele componenten zoals chassis, beugels en behuizingen.
Stempelen + Vormgeven + Oppervlaktebehandeling
Geschikt voor massaproductie van onderdelen met relatief vaste structuren.
Deze combinatiemethode wordt vaak gebruikt wanneer de productvorm stabiel is en de output groot.
- Stempelen: Verbetert de vormefficiëntie en consistentie
- Vormgeving: De structurele vormgeving wordt in één of meerdere stappen voltooid.
- Oppervlaktebehandeling: Een uniforme uitstraling en beschermende werking
De kernwaarde van deze combinatie ligt in:
- Verbeter de verwerkingsefficiëntie per geproduceerde eenheid.
- Verlaag de productiekosten per eenheid
- Zorg voor consistentie in productuiterlijk en -afmetingen.
Dit stelt echter ook hogere eisen aan het voorontwerp en de procesplanning.
Uittrekken + Snoeien + Inspectie
Geschikt voor onderdelen met hoge eisen aan structuur en precisie.
Dit type combinatie wordt vaak gebruikt voor onderdelen die een diepe of complexe driedimensionale structuur vereisen.
- Tekening: Het realiseren van de vorming van de hoofdstructuur
- Trimmen: De grootte en vorm van de rand controleren
- Inspectie: Zorg ervoor dat de constructie en afmetingen aan de eisen voldoen.
Het belangrijkste punt van deze combinatiemethode is:
- Het beheersen van dimensionale veranderingen veroorzaakt door materiaalvervorming.
- Vroegtijdige opsporing en correctie van vormafwijkingen
- Zorg ervoor dat de onderdelen ook bij volgend gebruik stabiel blijven.
Het wordt vaak aangetroffen in toepassingsscenario’s met hoge eisen aan functionaliteit en structuur.
Waarom is de “volgorde” belangrijker dan het “proces zelf”?
Bij de productie van plaatmetaal is de procesvolgorde vaak belangrijker dan de procesnaam.
Een redelijke combinatie van bestellingen kan er als volgt uitzien:
- Verminder overbodige processen en herwerk.
- Verminder materiaalverspilling
- Verbeter de algehele stabiliteit van de productie.
Een onredelijke beschikking kan leiden tot:
- Verhoogde productiekosten
- Vergrote verwerkingsfout
- Beïnvloedt het eindresultaat van de assemblage.
De combinatie van plaatbewerkingsprocessen is daarom in wezen een keuze voor een bepaald productieproces, in plaats van simpelweg een opeenstapeling van processen.
Veelgebruikte apparatuur in de plaatmetaalindustrie
Bij de productie van plaatmetaal ontstaan processen niet zomaar; elke bewerkingshandeling is afhankelijk van de bijbehorende apparatuur. Inzicht in de functie van veelgebruikte apparatuur helpt je te bepalen wat een fabriek kan, waarin ze uitblinkt en waar de grenzen van haar productiecapaciteit liggen.
Vanuit een cognitief perspectief kan plaatbewerkingsapparatuur grofweg in vier categorieën worden verdeeld.
1. Snijapparatuur
De kernfunctie van snijmachines is eenduidig: een complete metalen plaat omzetten in een tweedimensionale omtrek die verder bewerkt kan worden.
Gangbare snijapparatuur omvat lasersnijmachines, CNC-ponsmachines en schaarmachines.
Het verschil tussen hen is niet of ze kunnen worden gesneden, maar eerder:
- Kan het complexe vormen verwerken?
- Nauwkeurig snijden en hoge kwaliteit van de snijkanten
- De mate van invloed op het daaropvolgende buigen en lassen
Als de snijfase goed wordt uitgevoerd, zullen de daaropvolgende processen aanzienlijk stabieler verlopen.
2. Vormapparatuur
De vormmachine is verantwoordelijk voor het oplossen van een cruciaal probleem: hoe creëer je een beheersbare ruimtelijke structuur uit een metalen plaat zonder de materiaaldikte te veranderen?
Dit soort apparatuur omvat doorgaans buigmachines, plaatwalsmachines en eenvoudige strekvormmachines.
Ze hebben directe gevolgen voor:
- Structurele sterkte van onderdelen
- Grootteconsistentie
- Is het geschikt voor massaproductie en repetitieve fabricage?
De mogelijkheden van de vormmachines bepalen vaak of een fabriek stabiel structurele componenten kan produceren, en niet alleen “omhulsels”.
3. Aansluit- en montageapparatuur
Afzonderlijke plaatmetalen onderdelen bestaan zelden los van elkaar; de taak van verbindingsapparatuur is om meerdere onderdelen te integreren tot een functioneel geheel.
Gangbare verbindings- en montageapparatuur omvat lasapparatuur, klinkapparatuur en schroefmontagestations.
Verschillende verbindingsmethoden hebben een totaal verschillende invloed op het product:
- Lassen vereist zowel sterkte als integriteit.
- Boeiend legt de nadruk op efficiëntie en consistentie.
- Schroefverbindingen benadrukken de demontage- en onderhoudbaarheid.
Of een fabriek over meerdere verbindingsapparaten beschikt, zegt veel over de flexibiliteit van het constructieontwerp.
4. Hulp- en testapparatuur
Dit soort apparatuur is vaak onopvallend, maar cruciaal voor de daadwerkelijke productie. Hun rol is niet zozeer het “verwerken”, maar eerder het waarborgen dat de verwerkingsresultaten beheersbaar, reproduceerbaar en leverbaar zijn.
Vaak inbegrepen:
- Nabewerkingsapparatuur zoals nivelleer- en ontbraammachines.
- Basisuitrusting voor dimensionale en uiterlijke inspectie
Deze apparaten hebben geen invloed op individuele producten, maar eerder op:
- Batchconsistentie
- Uiterlijke kwaliteit
- Fabrieksstabiliteit
Vanuit het perspectief van langdurige samenwerking zijn deze aspecten vaak belangrijker dan één enkel hoogwaardig hoofdapparaat.
Kernpunten voor kwaliteitscontrole bij de verwerking van plaatmetaal
De kwaliteit van plaatbewerking hangt niet af van de vraag of een bepaald proces goed wordt uitgevoerd, maar of het gehele proces, van materiaal tot levering van de batch, beheersbaar, herhaalbaar en voorspelbaar is.
De volgende kwaliteitscontrolepunten bepalen in principe het werkelijke niveau van een plaatmetaalfabriek.
1. Materiële consistentie
Bij de bewerking van plaatmetaal is de stabiliteit van het materiaal zelf vaak belangrijker dan de bewerkingstechnologie.
Het gaat er niet om “welke materialen te gebruiken”, maar eerder om:
- Is de materiaaldikte stabiel?
- Zijn de eigenschappen van materialen uit dezelfde batch consistent?
- Is de oppervlakteconditie geschikt voor de daaropvolgende vorming en oppervlaktebehandeling?
Als de materiaalbatches inconsistent zijn, zal het moeilijk zijn om consistente resultaten te behouden, zelfs met het meest nauwkeurige buigen, lassen en oppervlaktebehandelen.
2. Maat- en tolerantiecontrole
Maatafwijkingen in plaatmetaal komen zelden voor tijdens de eindinspectie, maar eerder door ontoereikende procesbeheersing aan het begin van het productieproces.
Belangrijke controlepunten zijn onder meer:
- Zijn de afmetingen van de stansmal voldoende om redelijke vormmarges mogelijk te maken?
- Is terugbuiging meegenomen in de procescompensatie?
- Worden de opgebouwde toleranties vóór de montage verholpen?
Een echt volwaardig kwaliteitscontrolesysteem houdt in dat onderdelen op natuurlijke wijze binnen de tolerantiegrenzen vallen, in plaats van te vertrouwen op herhaaldelijk herwerken en corrigeren.
3. Deformatiecontrole na vorming
Het is niet ongebruikelijk dat plaatmetalen onderdelen na het vormen kromtrekken, verdraaien of uitpuilen.
De vraag is of het van tevoren voorspeld en beheerst kan worden.
Veelgebruikte beheersmaatregelen zijn onder meer:
- Redelijk ontwerp van de buigvolgorde
- Structurele versterking voor dunne platen en grote componenten
- Reserveer ruimte voor vervormingscorrectie tijdens de procesfase.
Deze stap laat vaak het beste zien of een fabriek over “structureel inzicht” beschikt.
4. Oppervlaktedefecten en visuele inspectie
Krassen, deuken, lasnaden en oneffenheden in de coating lijken misschien cosmetische gebreken, maar ze weerspiegelen in wezen het volgende:
- Zijn de processen soepel met elkaar verbonden?
- Zijn de maatregelen voor het omdraaien en beschermen van de werkstukken toereikend?
- Was de voorbereiding vóór de oppervlaktebehandeling voldoende?
Ervaren mensen kunnen vaak aan het uiterlijk al zien welk proces het probleem veroorzaakt.
5. Consistentie in massaproductie
Het goed vervaardigen van één enkel product staat niet gelijk aan productiecapaciteit. Batchconsistentie is de kern van de kwaliteitscontrole bij de bewerking van plaatmetaal.
Dit hangt meestal af van:
- Is het proces gestandaardiseerd?
- Is de apparatuur in stabiele toestand?
- Detecteer of er een feedbacklus is gevormd.
De kwaliteitssystemen die ten grondslag liggen aan het betrouwbaar leveren van 10 stuks zijn totaal anders dan die welke ten grondslag liggen aan het betrouwbaar leveren van 1000 stuks.
Eindelijk
Op het eerste gezicht lijkt de productie van plaatmetaal uit meerdere processen te bestaan, zoals snijden, buigen en lassen; maar vanuit het perspectief van de productielogica is het in wezen een compleet traject dat draait om “structurele realisatie”.
Van het bepalen of het ontwerp geschikt is voor de bewerking van plaatmetaal, tot de redelijke combinatie van processequenties, en vervolgens tot de afstemming van de capaciteit van de apparatuur en de kwaliteitscontrole: wat het resultaat werkelijk bepaalt, is nooit één enkel apparaat of één enkel proces, maar of het algehele proces duidelijk, beheersbaar en herhaalbaar is.
Inzicht in het productieproces van plaatmetaal gaat niet alleen over “weten hoe het gedaan wordt”, maar ook over het kunnen bepalen welke oplossingen haalbaar zijn en welke productiemethoden betrouwbaarder zijn tijdens het ontwerp, de selectie of de samenwerking.
Als je plaatbewerking beschouwt als een compleet productieproces in plaats van een verzameling losse processen, worden veel ogenschijnlijk complexe vraagstukken duidelijk.