


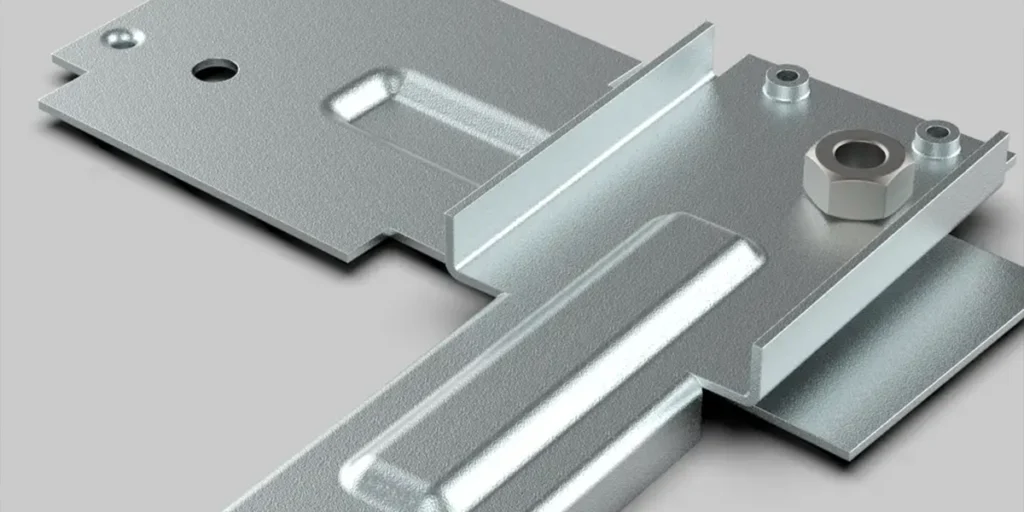
Che cos’è il processo di formatura della lamiera?
La formatura della lamiera è un processo che utilizza la deformazione plastica per modellare e strutturare sottili lamiere metalliche nelle forme e strutture desiderate senza rimuovere materiale.
La “lamiera metallica” qui menzionata si riferisce in genere a una lamiera con uno spessore inferiore a 6 mm; la “formatura” qui sottolineata significa che il materiale è ancora presente, ma la forma è cambiata.
Formatura ≠ Taglio, e anche ≠ Punzonatura
Per comprendere meglio il concetto di “formazione”, facciamo prima una semplice distinzione:
Taglio/Punzonatura
- Ottieni il contorno o la posizione del foro tagliando o punzonando una porzione di materiale.
- In sostanza, si tratta di separazione dei materiali
Formazione
- Nessuna rimozione di materiale
- Utilizzo della pressione per indurre la deformazione plastica nel materiale in fogli
- In sostanza, si tratta di un cambiamento di forma.
Per questo motivo, il processo di formatura spesso determina direttamente la qualità del pezzo:
- Struttura tridimensionale
- Forma spaziale
- Distribuzione dell’intensità
La formatura della lamiera è un “processo separato”?
A rigor di termini, la formatura della lamiera non è un processo specifico, ma un termine generico che indica una categoria di processi.
Comprende una varietà di metodi per modellare attraverso la deformazione, come ad esempio:
- Cambiare prospettiva
- Allungamento per formare una struttura spaziale
- Compressione localizzata per aumentare la forza
Questi metodi specifici saranno spiegati in dettaglio nei capitoli successivi.
Perché la formatura è indispensabile nella lavorazione della lamiera?
Il motivo è semplice:
- Taglio per risolvere il problema della “forma”.
- La forma determina la “struttura”
Se si effettua solo il taglio e non la sagomatura, la maggior parte dei componenti in lamiera può rimanere allo stato “piatto” e non può soddisfare i requisiti effettivi del prodotto in termini di resistenza, spazio e funzionalità.
Pertanto, nella produzione reale, la formatura avviene solitamente dopo il taglio e prima dell’assemblaggio, ed è una fase chiave per trasformare la “lamiera bidimensionale” in “componenti utilizzabili”.
La posizione della formatura della lamiera nell’intero processo produttivo
Dal punto di vista del processo complessivo, la formatura in genere prevede: tranciatura/taglio → formatura → unione/assemblaggio → post-elaborazione.
È l’anello di congiunzione fondamentale tra le “materie prime” e la “struttura del prodotto finito”, ed è anche la fase della lavorazione della lamiera che meglio riflette la maestria artigianale.
Principali tipologie di processi di formatura della lamiera
È importante chiarire innanzitutto un punto: la formatura della lamiera non è un metodo unico e fisso, bensì un ampio insieme di processi che utilizzano la deformazione plastica per dare forma alla struttura dei pezzi.
A seconda del metodo di formatura e del problema da risolvere, i processi di formatura della lamiera possono essere generalmente classificati nelle seguenti categorie in base alla funzione e alla direzione di deformazione.
1. Piegatura e formatura
Funzione principale: cambiare angolo e contorno
Questo tipo di metodo di formatura utilizza principalmente una forza esterna per piegare la lamiera lungo una linea retta o una curva, conferendo alla lamiera originariamente piatta una struttura tridimensionale.
Gli obiettivi comuni delle applicazioni sono:
- Formando un angolo
- Costruire una forma tridimensionale
- Fornisce la resistenza strutturale di base
La piegatura è il tipo di formatura più frequente nei componenti in lamiera ed è alla base della formatura di molti elementi strutturali.
2. Formatura per stiramento/trazione
Funzione principale: Formazione della struttura spaziale
Questo tipo di metodo di formatura applica una pressione continua al materiale in lamiera, causandone l’estensione nello spazio senza essere tagliato, creando così incavi, cavità o strutture profonde.
Il suo problema principale è:
- Come trasformare un pannello piatto in un componente 3D
- Come creare profondità o volume
La formatura per stiramento e per imbutitura viene generalmente utilizzata per i pezzi che richiedono un’elevata integrità della forma.
3. Formazione di deformazione plastica localizzata
Funzione principale: modificare localmente la forma senza intaccare la struttura complessiva.
Questo tipo di formatura comporta solo una deformazione plastica di un’area localizzata della lamiera, senza alterare il profilo complessivo del pezzo.
Gli scopi comuni includono:
- Rafforzare la forza locale
- Migliorare la rigidità
- Fornisce elementi strutturali ausiliari
Si tratta più di una “modifica funzionale” dei componenti che di una riprogettazione complessiva.
4. Stampaggio per il miglioramento funzionale/strutturale
Funzione principale: migliorare le prestazioni, non semplicemente cambiare l’aspetto.
In questo tipo di metodo di formatura, l’attenzione non è rivolta all’aspetto estetico, ma alla realizzazione dei pezzi:
- Più resistente
- Più stabile
- Più adatto per il successivo montaggio o utilizzo
Tipicamente utilizzato per:
- Migliorare le prestazioni strutturali
- Migliorare la sicurezza
- Migliorare l’esperienza utente
Nella produzione reale, questo tipo di formatura viene spesso utilizzato in combinazione con altri metodi di formatura.
Spiegazione dei metodi comuni di formatura della lamiera
Dopo aver compreso la classificazione dei processi di formatura, questa sezione ha un unico obiettivo: permettere ai lettori di “vedere” come la lamiera si trasforma da un foglio piatto in una struttura tridimensionale.
Di seguito vengono presentati alcuni dei metodi più comuni di formatura della lamiera, ognuno dei quali risponde a sole tre domande: come si deforma, che forma assume e quali caratteristiche presenta solitamente.
Piegatura Formatura
Metodo di formatura in breve: la lamiera metallica viene piegata lungo una linea retta o una curva mediante una forza esterna.
Caratteristiche del cambiamento di forma:
- La piastra piana genera un angolo
- Formare angoli, bordi o contorni
- La struttura complessiva del consiglio rimane continua.
Caratteristiche comuni dei componenti:
- Ha un angolo chiaro
- Linea strutturale chiara
- Si trovano comunemente in strutture a forma di scatola e a telaio.
Formatura per stiramento/trazione
Breve descrizione del metodo di formatura:
Il materiale viene esteso nello spazio senza essere tagliato.
Caratteristiche del cambiamento di forma:
- Trasformazione da bidimensionale a tridimensionale
- Forma depressioni, cavità o strutture profonde
- Il materiale subisce una significativa deformazione plastica in aree localizzate.
Caratteristiche comuni dei componenti:
- Struttura cava o semi-chiusa
- superfici continue
- La forma complessiva è intatta e le transizioni sono naturali.
Flangiatura/formatura a rulli
Metodo di formatura: i bordi del materiale in fogli vengono piegati o arrotolati.
Caratteristiche del cambiamento di forma:
- I bordi cambiano da “dritti” a “rialzati o arrotondati”.
- Senza modificare la forma del corpo principale
- Sottolineare la struttura del bordo
Caratteristiche comuni dei componenti:
- Bordi più spessi o più sicuri
- Linee di contorno più stabili
- Facilita il successivo montaggio o utilizzo
Goffratura/Costinazione
Breve descrizione del metodo di formatura: Sulla superficie del materiale in lamiera vengono create sporgenze o depressioni localizzate mediante l’utilizzo di uno stampo.
Caratteristiche del cambiamento di forma:
- La forma complessiva rimane pressoché invariata.
- La superficie genera strutture regolari
- La rigidità locale risulta notevolmente migliorata.
Caratteristiche comuni dei componenti:
- La superficie presenta nervature, rilievi o segni.
- Struttura più robusta
- Migliora significativamente la resistenza delle piastre sottili
Stiratura e modellatura
Metodo di formatura in breve: Sotto pressione, lo spessore del materiale in lamiera tende a uniformarsi in alcune zone.
Caratteristiche del cambiamento di forma:
- Nessun cambiamento significativo nell’aspetto
- Distribuzione dello spessore più uniforme
- Qualità della superficie più stabile
Caratteristiche comuni dei componenti:
- Elevati requisiti in termini di dimensioni e uniformità.
- Dettagli strutturali più raffinati
- Spesso utilizzato come fase ausiliaria nel processo di formatura
Settori di applicazione della tecnologia di formatura della lamiera
La formatura della lamiera non consiste nel “piegare e pressare la lamiera”, bensì nel far sì che i materiali metallici soddisfino i requisiti strutturali, spaziali, di resistenza e di assemblaggio entro uno spessore limitato.
Quando i prodotti devono soddisfare requisiti specifici in termini di forma, stabilità e uniformità del lotto, la tecnologia di formatura diventa una capacità fondamentale in molti settori.
La sezione seguente esamina scenari tipici del settore per capire perché la formatura della lamiera sia “necessaria”.
Settore delle apparecchiature industriali e dell’automazione
Nell’ambito delle attrezzature industriali, la formatura della lamiera serve principalmente a realizzare la “struttura stessa”.
- Attraverso la curvatura, la costruzione a coste e l’arricciatura dei bordi, i pannelli piani si trasformano in robuste strutture tridimensionali.
- Migliorare la rigidità complessiva e la resistenza alle vibrazioni senza aumentare significativamente lo spessore.
Caratteristiche comuni dei componenti:
- Principalmente componenti a forma di scatola, incorniciati o di supporto
- Forma regolare, ma richiede un utilizzo stabile a lungo termine.
- I requisiti estetici sono meno importanti dell’affidabilità strutturale.
Il valore della formatura: consentire alle lamine sottili di assumere un ruolo strutturale
Industria automobilistica e dei mezzi di trasporto
La dipendenza dei mezzi di trasporto, come le automobili, dalla formatura della lamiera deriva da due esigenze fondamentali:
- Resistenza strutturale: le superfici curve complesse vengono formate mediante stampaggio e stiramento per migliorare la capacità portante.
- Uniformità del lotto: un gran numero di componenti deve avere forme uniformi per facilitare l’assemblaggio.
La formatura della lamiera trasforma la lamiera da un “materiale piatto” in un elemento strutturale in grado di assorbire energia e sopportare carichi.
Caratteristiche comuni dei componenti:
- Molte superfici curve e grandi dimensioni
- Le aree locali necessitano di rinforzi o raccordi di transizione
- Requisiti di elevata ripetibilità
Il valore dello stampaggio: ottenere una struttura affidabile mantenendo al contempo un design leggero.
Industria elettronica ed elettrica
I prodotti elettronici ed elettrici presentano spesso spazi interni compatti, e in questi casi la formatura della lamiera serve principalmente come mezzo per “organizzare e proteggere” l’ambiente.
- La piegatura viene utilizzata per formare bordi di montaggio e superfici di fissaggio.
- La goffratura e la flangiatura vengono utilizzate per valorizzare aree specifiche o per il posizionamento.
- La struttura che si forma influisce direttamente sull’efficienza dell’assemblaggio.
Caratteristiche comuni dei componenti:
- Di piccole dimensioni, ma ricco di dettagli.
- Richiede un coordinamento multiforme e posizioni dei fori concentrate
- Sensibile alla planarità e alla stabilità dimensionale
Il valore della modellatura: rendere più controllabile uno spazio limitato.
industria aerospaziale
Nel settore aerospaziale, la formatura della lamiera non è una “semplice lavorazione”, bensì parte integrante della progettazione strutturale.
- Per formare superfici curve continue si utilizzano tecniche di stiramento e imbutitura profonda.
- Il processo di formatura deve controllare le sollecitazioni e le deformazioni del materiale.
- Ogni cambiamento di forma è legato alla sicurezza e alle prestazioni.
Caratteristiche comuni dei componenti:
- Superficie continua con transizioni complesse
- Estremamente sensibile al peso
- Requisiti estremamente elevati per la qualità dello stampaggio
Il valore dello stampaggio: dare forma a oggetti affidabili anche in condizioni estreme.
Differenze tra la formatura della lamiera e altri processi
Nella lavorazione della lamiera, molti processi sembrano “riguardare tutti le lamiere”, ma risolvono problemi diversi.
Il valore fondamentale della formatura della lamiera non risiede nell’azione di lavorazione in sé, bensì nella sua capacità di “modificare la forma strutturale”.
Il seguente confronto tra diversi processi comuni ci aiuterà a comprendere questa differenza.
Processi di formatura e taglio della lamiera
Uno è responsabile della “trasformazione”, l’altro della “separazione”.
L’essenza della tecnologia di taglio:
- Rimuovere il materiale
- Dividere un singolo pannello nella forma desiderata.
- Non altera la struttura tridimensionale della tavola.
L’essenza del processo di formazione:
- Nessuna (o minima) rimozione di materiale
- Modificare la forma spaziale attraverso la flessione, l’allungamento, ecc.
- Trasformare pannelli piatti in strutture tridimensionali
Differenze principali:
- Il taglio determina il “confine della forma”
- La formatura determina “la forma tridimensionale e la resistenza”.
Se un componente richiede solo un “contorno di forma”, la formatura non è necessaria. Quando invece il componente richiede una struttura tridimensionale, la formatura non può essere sostituita dal taglio.
Processi di formatura della lamiera rispetto ai processi di tranciatura/punzonatura
Uno dà forma alla struttura, l’altro produce le unità funzionali.
L’essenza della punzonatura/perforazione:
- Rimozione di materiale localizzato mediante stampi
- Realizzazione di fori, scanalature e aperture
- Soddisfa esigenze funzionali quali assemblaggio, ventilazione e fissaggio.
L’essenza del processo di formazione:
- Modificare la forma spaziale complessiva o parziale
- Fornisce resistenza, angolazione e superficie di supporto
Differenze principali:
- La punzonatura risolve il problema di “dove installare”.
- Creare una struttura per affrontare la questione “se può rimanere stabile”
Nella maggior parte delle parti reali, i due sono in una relazione di accoppiamento. Ma solo attraverso la formazione la sottile lamina può assumere un ruolo strutturale.
Processi di formatura della lamiera rispetto ai processi di connessione e assemblaggio
Uno è nella “fase di elaborazione”, l’altro è nella “fase di combinazione”.
L’essenza dei processi di connessione e assemblaggio:
- Collegare insieme più parti
- Senza modificare la forma di base delle singole parti
- Il punto chiave è il “metodo combinato”.
L’essenza del processo di formazione:
- Determinare le capacità strutturali nella fase di componente
- Ridurre le dipendenze di connessione successive
- Consentire a un componente di svolgere molteplici funzioni
Differenze principali:
- Assemblare significa “mettere insieme le cose”.
- La formatura consiste nel “rendere il pezzo stesso più utile”.
Un processo di stampaggio ben progettato può spesso:
- Ridurre i punti di connessione
- Ridurre la complessità dell’assemblaggio
- Migliorare la stabilità generale
Infine
Tornando al punto centrale: il significato della formatura della lamiera non risiede nel processo in sé, ma nel “conferire valore strutturale alle lamiere sottili”.
Una lamiera metallica è essenzialmente solo materiale; solo dopo essere stata modellata inizia ad acquisire angoli, resistenza, spazio e funzionalità, e solo allora diventa veramente un “componente utilizzabile”.
Ecco perché, nella produzione reale, la formatura non è mai una fase facoltativa, ma un anello di congiunzione cruciale che collega l’intento progettuale alla struttura del prodotto finito.
Una volta compreso questo, quando si esaminano metodi di formatura specifici, che si tratti di piegatura, stiramento, flangiatura o pressatura di nervature e imbutitura profonda, non ci si concentra più su “come si chiama”, ma piuttosto su: quale problema strutturale risolve e perché deve essere fatto in questo modo.