


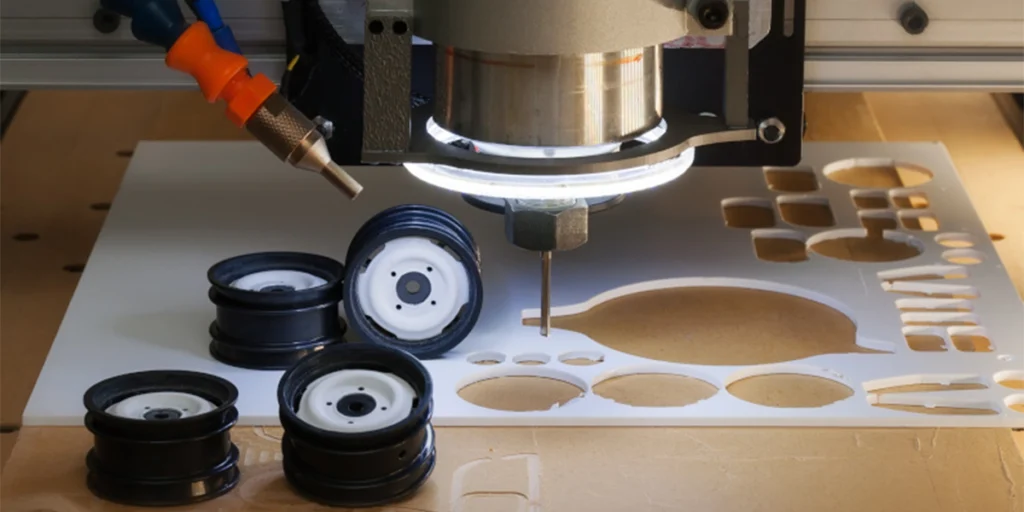
Inom området numerisk styrd bearbetning är ”CNC-maskinverktyg” inte en enskild utrustningsdel, utan en allmän term för en klass av maskinverktyg som styr bearbetningsrörelser genom digitala program. Olika typer av CNC-maskinverktyg motsvarar olika strukturella egenskaper, bearbetningsmetoder och tillämpliga delformer.
Att välja fel maskintyp kan leda till låg bearbetningseffektivitet, instabil noggrannhet och till och med en betydande kostnadsökning. Därför är det viktigt att först identifiera vanliga maskintyper och deras tillämpliga scenarier när man förstår CNC-bearbetningsmöjligheter.
Nedan följer de fem vanligaste typerna av CNC-maskiner som används inom industriell tillverkning.
CNC-svarv
CNC-svarvar används huvudsakligen för bearbetning av roterande delar. Deras kärnfunktion är att arbetsstycket roterar medan skärverktyget rör sig axiellt eller radiellt för att utföra skärning.
Typiskt bearbetningsinnehåll
- Bearbetning av ytterdiameter och innerhål
- Gängbearbetning
- Bearbetning av ändytor
- Axel- och hylsdelar
Strukturella egenskaper
- Höghastighets spindelrotation
- Vanligtvis en 2-axlig (X/Z) struktur
- Expanderbar motorrevolver möjliggör fräsfunktion
Fördelar
- Lämplig för massproduktion av roterande delar
- Stabil koaxialkontroll
- Hög bearbetningseffektivitet
Begränsningar
- Ej lämplig för komplexa tredimensionella böjda ytor
- Dålig anpassningsförmåga till icke-roterande delar
CNC-svarvar är kärnutrustning vid produktion av bildelar, hydrauliska leder, kontaktdon och andra produkter.
CNC-fräsmaskin
CNC-fräsmaskiner används huvudsakligen för att bearbeta platta, konturerade och komplexa geometriskt formade delar. Till skillnad från svarvar innebär fräsmaskiner vanligtvis att skärverktyget roteras samtidigt som arbetsstycket hålls stilla.
Typiskt bearbetningsinnehåll
- Planbearbetning
- Kavitetsbearbetning
- Spårbearbetning
- Ytbearbetning
Strukturform
- Vertikal fräsmaskin
- Horisontell fräsmaskin
- Baserad på tre axlar, utökningsbar till fyra axlar eller fem axlar
Fördelar
- Lämplig för asymmetriska delar
- Hög bearbetningsflexibilitet
- Kan skapa komplexa böjda ytor
Begränsningar
- Bearbetningseffektiviteten för roterande kroppar är lägre än för svarvar.
- Flerfacetterad bearbetning kräver upprepad fastspänning (om inte fleraxlig)
CNC-fräsmaskiner används ofta inom formbearbetning, skalbearbetning och tillverkning av strukturella komponenter.
CNC-bearbetningscenter
CNC-bearbetningscentra är starkt integrerade enheter utvecklade från CNC-fräsmaskiner. Deras kärnfunktion är det automatiska verktygsväxlarsystemet (ATC), vilket möjliggör att flera bearbetningsoperationer kan utföras i en enda uppställning.
Jämfört med vanliga CNC-fräsmaskiner lägger fleroperationsmaskiner större vikt vid processintegrationsmöjligheter och förbättring av produktionseffektiviteten.
Typiskt bearbetningsinnehåll
- Bearbetning av polyedriska delar
- Bearbetning av hålrum och komplexa strukturer
- Kombinerad bearbetning med borrning, gängning och fräsning
- Högprecisionsbearbetning av strukturkomponenter
Strukturella egenskaper
- Automatiserat verktygsmagasinsystem
- Vanligtvis en treaxlig struktur, utbyggbar till fyraxlig eller femaxlig
- Har hög styvhet och stabilitet
- Kan integreras med probdetekteringssystem
Fördelar
- Flera bearbetningsprocesser kan slutföras i en enda uppställning, vilket minskar risken för fel.
- Automatiskt verktygsbyte förbättrar bearbetningseffektiviteten.
- Mer lämplig för stabil massproduktion
- Hög noggrannhet och konsekvens
Begränsningar
- Utrustningskostnaden är högre än för en vanlig fräsmaskin.
- Högre krav på programmering och processplanering
- Kostnadsfördelen kanske inte är uppenbar för små partier av enkla delar.
I moderna tillverkningsmiljöer har fleroperationsmaskiner blivit den vanligaste produktionsutrustningen, särskilt lämplig för delar med komplexa strukturer och höga precisionskrav.
CNC-slipmaskin
CNC-slipmaskiner används huvudsakligen i högprecisionsfinishfasen. Deras bearbetningsmetod skiljer sig från svarvning och fräsning. De använder slipskivor för mikroskärning för att uppnå högre dimensionsnoggrannhet och ytjämnhet.
Slipning används vanligtvis för slutlig dimensionskontroll eller förbättring av ytkvaliteten på delar.
Typiskt bearbetningsinnehåll
- Utvändig rundslipning
- Invändig hålslipning
- Ytslipning
- Precisionsbearbetning av axel- och formdelar
Strukturella egenskaper
- Höghastighets roterande slipskiva
- Högprecisionsspindelsystem
- Har vanligtvis extremt hög positioneringsnoggrannhet
- Lämplig för finskärande bearbetning.
Fördelar
- Möjliggör högre dimensionell noggrannhet
- Stark kontroll av ytjämnhet
- Lämplig för bearbetning av härdade material
Begränsningar
- Låg materialavverkningseffektivitet
- Används vanligtvis som en efterföljande efterbehandlingsprocess
- Höga krav på driftsmiljö och temperaturkontroll
I den faktiska produktionen används CNC-slipmaskiner ofta i samband med svarvning eller fräsning för det sista precisionskontrollsteget, och är särskilt lämpliga för högprecisionsaxeldelar, formkomponenter och delar tillverkade av material med hög hårdhet.
Fleraxlig komposit CNC-maskinverktyg
Fleraxliga komposit-CNC-maskiner är avancerad CNC-utrustning som integrerar svarvning, fräsning, borrning och till och med slipning i en enda maskin. Deras kärnfunktioner ligger i deras fleraxliga länkagestyrningsfunktioner och höga grad av processintegration.
Till skillnad från traditionell steg-för-steg-bearbetning (”svarvning + fräsning”) betonar kompositmaskiner att alla bearbetningsprocesser för komplexa delar slutförs i en enda uppställning.
Typiskt bearbetningsinnehåll
- Komplexa krökta ytor
- Högprecisions mångfacetterade strukturkomponenter
- Strukturkomponenter för flyg- och rymdfart
- Medicinska precisionskomponenter
- Mycket komplexa oregelbundet formade delar
Strukturella egenskaper
- Fem eller fler länkaxlar (X/Y/Z + A/B/C)
- Kan uppnå lutningsvinkelbearbetning
- Integrerar vanligtvis ett krafttorn eller ett dubbelt spindelsystem
- Hög styvhet och stabilitet i flygkroppen
Fördelar
- Minska antalet klämoperationer avsevärt
- Minska risken för felansamlingar
- Förbättra bearbetningseffektiviteten hos komplexa delar
- Lämplig för produkter med högt förädlingsvärde
Begränsningar
- Höga utrustningskostnader
- Hög programmeringskomplexitet
- Kräver hög kompetensnivå från drift- och processingenjörer
Fleraxliga komposit-CNC-maskiner används vanligtvis inom högteknologiska industrier, och deras värde ligger i integrationen av bearbetningsmöjligheter snarare än att enbart sträva efter bearbetningshastighet.
Rekommendationer för val av olika verktygsmaskiner
Valet av maskinverktyg bör inte enbart baseras på utrustningens ”avancerade nivå”, utan bör baseras på en omfattande bedömning av detaljstruktur, precisionskrav, batchstorlek och kostnadskontrollmål.
1. Välj efter delens form
- Roterande delar → CNC-svarvar föredras
- För plana eller strukturella komponenter → Välj CNC-fräsmaskin
- Komplexa, mångfacetterade delar → Fleroperationscenter
- Högprecisionsytbehandling → CNC-slipmaskin
- Komplexa böjda ytor med flera axlar eller delar med högt förädlingsvärde → Fleraxiliga kompositverktygsmaskiner
2. Välj enligt noggrannhetskrav
- Standardkonstruktionskomponenter → Treaxlig bearbetning är tillräcklig
- Högprecisionsdetaljer → Välj en högstyv bearbetningscentral eller slipmaskin
- Flervinkelkomplex bearbetning → Femaxlig utrustning har en större fördel
3. Välj baserat på batchstorlek
- Liten sats, hög variation → Fleroperationscenter eller multifunktionsmaskinverktyg
- Massproduktion av standarddelar → Dedikerade svarvar eller automatiserade produktionslinjer
- Prototypverifiering → Treaxlig eller femaxlig bearbetningscentral
4. Baserat på kostnads- och avkastningsbedömning
Avancerad utrustning medför inte nödvändigtvis kostnadsfördelar. Om delarna har en enkel struktur och produceras i stora mängder kan överdriven användning av fleraxlig kompositutrustning faktiskt öka kostnaden per enhet.
Kärnlogiken bakom urvalet bör vara: under förutsättning att uppfylla tekniska krav, välj den lösning som balanserar bäst bearbetningseffektivitet och kostnad.
Vår förståelse av CNC-maskiner
Som professionell tillverkare av CNC-bearbetning går vår förståelse av CNC-maskiner bortom utrustningsmodellnivå; vi fokuserar på bearbetningsstabilitet, processkompatibilitet och långsiktig styrbarhet.
I den faktiska produktionen lägger vi större vikt vid följande kärnfaktorer:
- Maskinverktygens styvhet och precisionshållningsförmåga: Upprepa positioneringsstabilitet efter långvarig drift, inte bara fabriksparametrar.
- Matchningsförhållandet mellan skärverktyg och verktygsmaskiner: Optimering av skärparametrar påverkar direkt effektivitet och ytkvalitet.
- Klämsystemdesign: Ett rimligt klämschema avgör om felet är kontrollerbart.
- Integrationskapacitet för flera processer: Minskar antalet fastspänningsoperationer och minskar felackumulering.
- Anpassningsstrategier för olika material: Aluminiumlegeringar, rostfritt stål och tekniska plaster har betydligt olika skärstrategier.
Vi väljer vanligtvis den lämpligaste utrustningen och bearbetningsvägen baserat på detaljens struktur, materialegenskaper och toleranskrav, snarare än att blint följa avancerade modeller. Rimlig processplanering är ofta viktigare än själva utrustningen.
Om du utvärderar om en del är lämplig för CNC-bearbetning, eller är osäker på vilken bearbetningsmetod du ska välja, vänligen lämna ett meddelande eller skicka in dina ritningar. Vi kommer att ge specifika rekommendationer baserade på struktur, material och precisionskrav.