


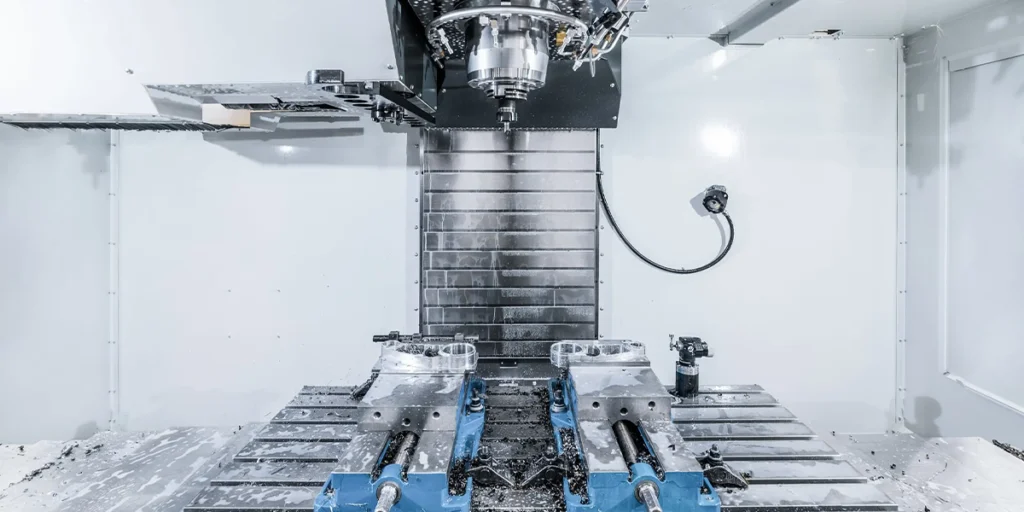
Il motivo per cui la lavorazione CNC può raggiungere elevata precisione, ripetibilità stabile e lavorazione di contorni complessi non risiede nel “funzionamento automatico della macchina”, bensì nella logica di controllo che la sottende. Il sistema CNC controlla con precisione il movimento di ciascun asse della macchina utensile tramite programmi digitali, in modo che l’utensile tagli il materiale secondo un percorso preimpostato, ottenendo così la geometria desiderata.
Comprendere il principio di funzionamento della lavorazione CNC significa essenzialmente comprendere l’intera catena di esecuzione: come i dati di progettazione vengono convertiti in istruzioni eseguibili e, in definitiva, in azioni di taglio fisiche.
Logica di esecuzione dal CAD al prodotto finito
La lavorazione CNC non inizia il taglio direttamente dal disegno tecnico; piuttosto, prevede un processo di conversione digitale completo. La logica di esecuzione standard include in genere le seguenti fasi:
1. Fase di progettazione CAD
Gli ingegneri utilizzano software CAD (come SolidWorks, UG, AutoCAD, ecc.) per creare modelli 3D o disegni 2D. Il modello include:
- Dimensioni
- Informazioni sulla tolleranza
- Forme geometriche
- Requisiti di superficie
Questa fase definisce la “geometria dell’obiettivo finale”.
2. Fase di programmazione CAM
I modelli CAD non possono pilotare direttamente le macchine utensili. I percorsi di lavorazione devono essere generati utilizzando un software CAM.
Il sistema CAM baserà le sue decisioni su:
- Tipo di materiale
- Selezione degli strumenti
- Risultato del taglio
- Velocità di alimentazione
- Velocità del mandrino
Calcola una traiettoria di movimento utensile ragionevole e genera un programma in codice G per convertire la geometria in dati di percorso di movimento eseguibili.
3. Programma di analisi del sistema CNC
Il codice G generato viene importato nel sistema di controllo CNC. Il sistema di controllo è responsabile di:
- Istruzioni di analisi
- Calcola lo spostamento di ciascun asse
- Pianifica la sequenza dei movimenti
- Segnale di controllo in uscita
A questo punto, l’elaborazione è passata dalla “logica di progettazione” alla “logica di controllo del movimento”.
4. La macchina utensile esegue operazioni di taglio.
Il sistema di controllo è gestito da un dispositivo di azionamento servoassistito:
- Spostamento lungo gli assi X, Y e Z
- Rotazione del mandrino
- Avanzamento utensili
- Avvio/arresto del sistema di raffreddamento
L’utensile da taglio taglia il materiale lungo un percorso predeterminato, formando infine un pezzo solido che corrisponde al modello CAD.
Come il programma controlla i movimenti della macchina utensile
Il fulcro della lavorazione CNC risiede nel “controllo del programma”. I programmi esistono generalmente sotto forma di codice G e codice M.
1. La funzione dei codici G
Il codice G controlla principalmente la traiettoria del movimento, ad esempio:
- Interpolazione lineare
- Interpolazione circolare
- Posizione rapida
- Impostazione delle coordinate
Per esempio:
- G00: Movimento rapido
- G01: Taglio in linea retta
- G02 / G03: Moto circolare
Ogni istruzione contiene valori di coordinate specifici.
2. Il ruolo dei codici M
I codici M controllano le funzionalità di accessibilità, come ad esempio:
- Avvio e arresto del mandrino
- Interruttore del liquido di raffreddamento
- Azione di cambio coltello
Non controlla la traiettoria del movimento, bensì l’ambiente di elaborazione.
3. Meccanismo di risposta del sistema servoassistito
Una volta letto il programma, il sistema di controllo invia i segnali di controllo al servoazionamento. Il sistema servoassistito esegue quindi i seguenti comandi:
- Rotazione angolare precisa
- Controllo preciso dello spostamento
- Regolazione della velocità
Contemporaneamente, la posizione effettiva viene monitorata tramite un dispositivo di feedback (come un encoder) e le deviazioni vengono corrette in tempo reale. Questo meccanismo garantisce che il movimento dell’utensile sia conforme alle impostazioni del programma, anziché affidarsi alla precisione intrinseca della struttura meccanica.
4. Il ruolo chiave delle operazioni di interpolazione
Nella lavorazione di contorni complessi, il sistema di controllo deve calcolare una traiettoria di movimento fluida utilizzando algoritmi di interpolazione.
L’accuratezza delle operazioni di interpolazione influisce direttamente su:
- levigatezza della superficie
- Precisione dimensionale
- Stabilità del processo
Le differenze tra i sistemi CNC di fascia alta risiedono spesso nelle capacità di ottimizzazione dei loro algoritmi di interpolazione.
La differenza tra controllo a circuito chiuso e controllo a circuito aperto
La struttura di controllo di un sistema CNC determina direttamente la stabilità e la precisione della lavorazione. In base alla presenza o meno di un meccanismo di feedback in tempo reale, i metodi di controllo CNC si dividono generalmente in controllo ad anello aperto e controllo ad anello chiuso.
1. Sistema di controllo ad anello aperto
Le caratteristiche del controllo ad anello aperto sono:
- Il sistema di controllo emette comandi
- L’organo esecutore agisce secondo le istruzioni.
- Nessun feedback sulla posizione in tempo reale
Una struttura tipica è: comando di controllo → dispositivo di azionamento → attuatore. In questo sistema, il controllore presuppone che l’azione venga eseguita esattamente come indicato, ma non rileva il movimento effettivo.
vantaggio:
- Struttura semplice
- Costo inferiore
- Adatto per apparecchiature di bassa precisione
difetto:
- Impossibile correggere automaticamente gli errori
- Soggetto a variazioni di carico
- Gli errori possono accumularsi dopo un funzionamento prolungato.
I sistemi a circuito aperto sono tipicamente utilizzati nelle apparecchiature CNC di fascia bassa o di prima generazione e sono raramente impiegati nella produzione di alta precisione.
2. Sistema di controllo a circuito chiuso
Il controllo a circuito chiuso incorpora un meccanismo di feedback in tempo reale durante l’esecuzione.
La sua struttura è la seguente: comando di controllo → dispositivo di azionamento → attuatore → rilevamento della posizione → correzione del feedback
I componenti principali includono:
- servomotore
- Codificatore
- Dispositivo di rilevamento della posizione
- Sistema di algoritmi di controllo
Quando l’asse di una macchina utensile si muove, l’encoder rileva la posizione effettiva in tempo reale e invia i dati al sistema di controllo. Se lo spostamento effettivo si discosta dal valore teorico, il sistema lo corregge automaticamente.
Vantaggi:
- Maggiore precisione
- Elevata capacità anti-interferenza
- Gli errori possono essere compensati in tempo reale.
- Stabilità notevolmente migliorata
Le moderne apparecchiature CNC ad alta precisione adottano quasi interamente una struttura di controllo a circuito chiuso.
3. Sistema a circuito semi-chiuso
Nelle applicazioni pratiche, esiste anche una struttura a “circuito semi-chiuso”, ovvero:
- Il feedback proviene dal lato del motore.
- Piuttosto che la posizione effettiva del banco da lavoro
Questo metodo è meno costoso di un sistema completamente a circuito chiuso, ma possono comunque verificarsi errori dovuti al gioco della vite senza fine o alla deformazione termica.
4. L’importanza dei metodi di controllo per la lavorazione effettiva
Dal punto di vista tecnico:
- I sistemi a circuito aperto si basano sulla precisione meccanica.
- I sistemi a circuito chiuso dipendono dalla precisione del controllo.
Negli scenari di lavorazione di precisione, il controllo a circuito chiuso è un requisito fondamentale, non una configurazione opzionale.
Impatto dei principi sull’accuratezza
La precisione della lavorazione CNC non è determinata unicamente dalla struttura della macchina utensile; il principio di controllo stesso influisce direttamente sulla stabilità dimensionale finale.
1. La precisione dell’interpolazione influisce sulla precisione del contorno.
La lavorazione complessa delle superfici si basa su calcoli di interpolazione. Se l’algoritmo di interpolazione ha una risoluzione insufficiente o una bassa frequenza di calcolo, può causare:
- Discontinuità superficiale
- Microvibrazione
- La rugosità superficiale diminuisce
I sistemi CNC di fascia alta in genere offrono una maggiore precisione di interpolazione e una maggiore potenza di calcolo, garantendo così la qualità delle superfici curve.
2. L’accuratezza del feedback determina la ripetibilità.
Maggiore è la risoluzione dell’encoder in un sistema a circuito chiuso, maggiore è la precisione teorica del posizionamento.
Per esempio:
- Gli encoder a bassa risoluzione possono causare errori a livello di micron.
- I sistemi ad alta risoluzione consentono una maggiore stabilità e ripetibilità.
Nella produzione di massa, la ripetibilità è più importante della precisione del singolo colpo.
3. La velocità di risposta del sistema di controllo influisce sulla stabilità del processo di lavorazione.
Quando la velocità di alimentazione è elevata, se la risposta del sistema di controllo è ritardata, ciò comporterà:
- Offset del percorso
- Vibrazione dell’utensile
- fluttuazione delle dimensioni
Soprattutto nelle lavorazioni ad alta velocità o nel taglio di materiali duri, il controllo della velocità di risposta è un fattore importante che influenza la qualità della lavorazione.
4. Meccanismo di compensazione termica e correzione degli errori
I sistemi CNC di fascia alta in genere presentano le seguenti caratteristiche:
- compensazione termica della vite senza fine
- risarcimento per reazione negativa
- Algoritmo di soppressione delle vibrazioni
Questi meccanismi di compensazione sono essenzialmente metodi di correzione di precisione basati su principi di controllo.
Produttore professionale di macchine CNC
La lavorazione CNC non è solo una competizione tra le capacità delle attrezzature, ma anche il riflesso di una profonda conoscenza ingegneristica. Una qualità di lavorazione realmente stabile deriva da un controllo completo delle proprietà del materiale, dalla selezione degli utensili, dai parametri di taglio, dal controllo della deformazione strutturale e dall’analisi della catena di tolleranze.
Disponiamo di un team di ingegneri esperti che partecipa attivamente alle fasi iniziali di valutazione e pianificazione dei processi di ogni progetto.
- Fornire un’analisi di producibilità (DFM) durante la fase di progettazione.
- Ottimizzare i percorsi di lavorazione e le strategie di attrezzaggio.
- Controllo delle tolleranze dimensionali critiche e della qualità della superficie.
- Sviluppare piani di lavorazione adeguati per i diversi materiali.
Che si tratti di verifica di prototipi, produzione di piccoli lotti o fabbricazione di componenti complessi ad alta precisione, le decisioni di produzione sono guidate dalla logica ingegneristica, anziché dalla semplice esecuzione dei disegni.
Se siete alla ricerca di un partner affidabile per la lavorazione CNC, non esitate a contattarci per discutere delle vostre esigenze specifiche. La competenza professionale è alla base di una fornitura affidabile.