


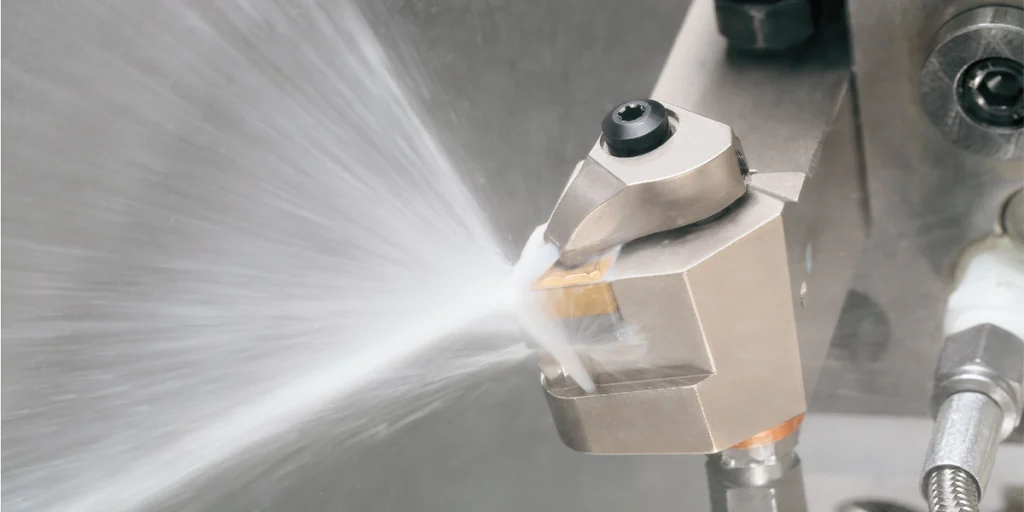
Numerieke besturing (NC) is een proces waarbij digitale programma’s worden gebruikt om werktuigmachines aan te sturen voor de productie van onderdelen. Het wordt veel gebruikt bij de productie van precisieonderdelen, productontwikkeling en -verificatie, en de productie van kleine series. In vergelijking met traditionele bewerkingsmethoden is NC-bewerking niet alleen afhankelijk van de prestaties van de apparatuur, maar ook van een compleet engineeringproces, inclusief ontwerp, programmering, procesplanning en kwaliteitscontrole.
In de praktijk hangt de bewerkingskwaliteit vaak niet af van één enkele factor, maar eerder van de mate van coördinatie gedurende het hele proces. Van het ontwerp van het onderdeel tot de eindinspectie heeft elke stap direct invloed op de maatnauwkeurigheid, de bewerkingsefficiëntie en de productiekosten.
Daarom is inzicht in het standaard CNC-bewerkingsproces essentieel voor het waarborgen van een stabiele onderdeelkwaliteit en een vlotte projectvoortgang.
Overzicht van het standaardproces van CNC-bewerking
Een compleet CNC-bewerkingsproces omvat doorgaans de volgende belangrijke fasen, elk met een eigen technische focus:
1. Componentontwerp en technische evaluatie
Het bewerkingsproces begint doorgaans met een 3D-model. Ingenieurs moeten beoordelen of de structuur van het onderdeel geschikt is voor CNC-bewerking, bijvoorbeeld:
- Zijn er diepe holtestructuren die moeilijk te fabriceren zijn?
- Zijn er buitensporig kleine binnenhoekstralen?
- Zijn er onredelijke tolerantie-eisen?
Deze optimalisatiestap kan de complexiteit en de kosten van de daaropvolgende verwerking aanzienlijk verlagen.
2. CAM-programmering en generatie van bewerkingspaden
Nadat is bevestigd dat het ontwerp van het onderdeel bewerkbaar is, moet het bewerkingspad worden gegenereerd met behulp van CAM-software. Dit omvat hoofdzakelijk:
- Gereedschapsselectie
- Instellingen voor snijparameters
- Planning van de verwerkingsvolgorde
Het programma wordt uiteindelijk omgezet in G-code, die wordt gebruikt om de bewegingsbaan van de werktuigmachine te besturen.
De rationaliteit van het verwerkingsproces heeft directe gevolgen voor:
- Oppervlaktekwaliteit
- Verwerkingstijd
- Levensduur van het gereedschap
3. Voorbereiding en klemming van de werktuigmachine
Na afloop van het programma moeten er voorbereidende werkzaamheden aan de werktuigmachine worden uitgevoerd, waaronder:
- Het vastklemmen en positioneren van het werkstuk
- Installatie en instelling van het gereedschap
- Vaststelling van een coördinatensysteem
Een goede klemming is een van de belangrijkste factoren voor het waarborgen van de bewerkingsnauwkeurigheid.
4. Proefsnijden en parameteroptimalisatie
Voordat de officiële productie van start gaat, zijn doorgaans proefsneden nodig om de resultaten te controleren.
- Is het programma correct?
- Is het gereedschapspad redelijk?
- Voldoen de afmetingen aan de tolerantie-eisen?
Indien nodig kunnen de snijparameters worden aangepast of de bewerkingsstrategieën worden geoptimaliseerd.
5. Uitvoering van batchverwerking
Nadat een proefsnede bevestigt dat alles correct is, begint de eigenlijke bewerkingsfase. De voordelen van CNC-bewerking worden in deze fase bijzonder duidelijk:
- Stabiele herverwerkingscapaciteit
- Hoge consistentie
- Minder menselijke fouten
Bij serieproductie van onderdelen wordt vaak gebruikgemaakt van opspaninrichtingoptimalisatie om de efficiëntie verder te verbeteren.
6. Testen en kwaliteitscontrole
Na de bewerking moeten de afmetingen worden gecontroleerd met behulp van testapparatuur om te garanderen dat de onderdelen voldoen aan de eisen van de tekening. Veelvoorkomende testonderdelen zijn onder andere:
- Maattoleranties
- Geometrische toleranties
- Oppervlakteruwheid
Bij onderdelen met een hoge precisie kan ook het volledige proces van kwaliteitscontrole en traceerbaarheid een rol spelen.
Belangrijke punten in de ontwerpfase van het onderdeel
Bij CNC-bewerking bepaalt het ontwerp van het onderdeel niet alleen de functionaliteit van het product, maar heeft het ook een directe invloed op de bewerkingsmoeilijkheid, de productie-efficiëntie en de productiekosten. Veel bewerkingsproblemen ontstaan niet tijdens de bewerking zelf, maar spelen al een rol in de ontwerpfase. Daarom is Design for Manufacturing (DFM) van cruciaal belang.
1. Stel de juiste tolerantiebereiken in.
Te krappe toleranties verhogen de bewerkingsmoeilijkheid en de inspectiekosten aanzienlijk, maar leiden niet noodzakelijkerwijs tot betere prestaties. Toleranties moeten tijdens de ontwerpfase op de juiste manier worden vastgesteld, rekening houdend met de functie van het onderdeel.
- Voor algemene constructieafmetingen kunnen standaardtoleranties worden gebruikt.
- Gebruik opnieuw nauwkeurige toleranties voor belangrijke verbindingsonderdelen.
- Vermijd het vereisen van een uniforme hoge precisie over de gehele afmeting.
Een redelijke tolerantieverdeling kan de verwerkingskosten effectief beheersen.
2. Vermijd constructies die moeilijk te produceren zijn.
Sommige constructies zijn qua ontwerp wel haalbaar, maar lastig te bewerken met CNC-machines, bijvoorbeeld:
- Diepe en smalle holte
- Te kleine binnenhoekstraal
- Dunwandige constructies met een hoge slankheidsverhouding
Deze constructies kunnen gemakkelijk leiden tot trillingen, vervorming of een verminderde bewerkingsefficiëntie van het gereedschap. Over het algemeen wordt aanbevolen de constructie te optimaliseren op basis van de standaardafmetingen van het gereedschap.
3. Geef prioriteit aan onderdelen die met standaard snijgereedschap bewerkt kunnen worden.
Niet-standaard snijgereedschappen betekenen meestal:
- Verhoogde verwerkingscyclus
- Stijgende kosten
- Verminderde gereedschapsstabiliteit
Bij het ontwerpen is het belangrijk om de specificaties van gangbare snijgereedschappen zoveel mogelijk te laten overeenkomen, zoals standaard gatdiameters en gangbare afschuiningsafmetingen.
4. Houd rekening met de klem- en bewerkingsrichting.
CNC-bewerking vereist vaak meerdere instellingen om complexe structuren te voltooien. Als bij het ontwerp geen rekening wordt gehouden met de bewerkingsrichting, kan dit leiden tot:
- Moeilijkheden bij het vastklemmen
- Nauwkeurigheidsaccumulatiefout neemt toe
- Verhoogde verwerkingskosten
Door het aantal klemmingshandelingen te verminderen, kunnen de bewerkingsstabiliteit en -efficiëntie aanzienlijk worden verbeterd.
Programmering en procesplanning
Nadat het ontwerp van het onderdeel is goedgekeurd, begint de programmeer- en procesplanningsfase van de CNC-bewerking. In deze fase worden het bewerkingspad, de gereedschapskeuze en de snijstrategie bepaald, en vormt een van de belangrijkste factoren die de bewerkingskwaliteit en -efficiëntie beïnvloeden.
1. CAM-programmering en gereedschapspadgeneratie
Ingenieurs gebruiken CAM-software om 3D-modellen om te zetten in bewerkingspaden die door werktuigmachines kunnen worden uitgevoerd. Dit proces omvat doorgaans:
- Ruwe bewerkingspadplanning
- Optimalisatie van de halffabricage
- Nabewerking contourcontrole
Een goede routeplanning kan onnodige ritten verminderen, de verwerkingsefficiëntie verbeteren en de oppervlaktekwaliteit waarborgen.
2. Gereedschapsselectie en instelling van de snijparameters
De keuze van snijgereedschappen heeft direct invloed op de bewerkingsstabiliteit en de oppervlakteafwerking. Belangrijke aandachtspunten zijn:
- Materiaalsoort
- Verwerkingsdiepte
- Gereedschapsstijfheid
Tegelijkertijd moeten de juiste snijparameters worden gekozen, bijvoorbeeld:
- Spindelsnelheid
- Voedingssnelheid
- Snijdiepte
Onjuiste parameters kunnen leiden tot versnelde slijtage van het gereedschap of een verminderde oppervlaktekwaliteit.
3. Optimalisatie van de verwerkingsvolgorde
Procesplanning volgt doorgaans deze basisprincipes:
- Begin met het grove materiaal en werk geleidelijk naar het fijne materiaal toe.
- Eerst het oppervlak, dan het gat.
- Eerst de basislijn, dan de functies.
Een juiste verwerkingsvolgorde kan vervormingsproblemen als gevolg van spanningsontlasting verminderen en de dimensionale stabiliteit verbeteren.
4. Toepassing van meerassige bewerkingsstrategieën
Voor complexe constructieonderdelen is meerassig bewerken vaak nodig om het aantal instellingen te verminderen en de nauwkeurigheid te verbeteren. Meerassig bewerken kan:
- Verbeter de mogelijkheid om complexe gebogen oppervlakken te verwerken.
- Verbeter de oppervlakteuniformiteit
- Verkort de totale verwerkingscyclus
Het vereist echter ook meer programmeerervaring en betere apparatuurprestaties.
Proefmontage en officiële productie
Na de programmering en procesplanning wordt bij CNC-bewerking doorgaans niet direct overgegaan tot massaproductie. Eerst zijn proefbewerkingen en verificatie nodig. Het doel van proefbewerkingen is om de haalbaarheid van het programma en het proces onder reële bewerkingsomstandigheden te controleren, waardoor de risico’s die gepaard gaan met massaproductie worden beperkt.
1. Programmaverificatie en bevestiging van het verwerkingspad
De proefsnijfase moet eerst controleren of het programma de volgende problemen vertoont:
- Risico op interferentie of botsing van gereedschap
- Ongepast verwerkingspad
- Mismatch in snijparameters
Door in afzonderlijke segmenten of zonder belasting te werken, kunnen potentiële problemen vroegtijdig worden opgespoord, waardoor schade aan de machine of het werkstuk wordt voorkomen.
2. Inspectie van kritische afmetingen en procescorrectie
Na de proefsnede moeten de belangrijkste afmetingen worden gecontroleerd, waaronder:
- Pasmaten
- Belangrijkste profielafmetingen
- Nauwkeurigheid van de gatpositie
Als er een afwijking optreedt, wordt deze doorgaans op de volgende manieren gecorrigeerd:
- Correcte gereedschapscompensatiewaarde
- Optimaliseer de snijparameters
- De verwerkingsvolgorde aanpassen
Deze fase is cruciaal voor het waarborgen van de stabiliteit van de daaropvolgende batchverwerking.
3. Formele batchverwerkingscontrole
Nadat een proefsnede bevestigt dat alles correct is, kan de eigenlijke productiefase beginnen. Om batchconsistentie te garanderen, is het meestal nodig om stabiele procescontrolemethoden in te voeren, zoals:
- Vaste klemmethode
- Gestandaardiseerd gereedschapsbeheer
- Steekproefsgewijze inspectie tijdens de verwerking
Bij middelgrote of grote projecten worden gespecialiseerde hulpstukken gebruikt om de efficiëntie te verbeteren en menselijke fouten te verminderen.
Inspectie en kwaliteitscontrole na de verwerking
Kwaliteitscontrole is een cruciale schakel in het CNC-bewerkingsproces. Het doel ervan is niet alleen te controleren of de onderdelen aan de tekeningseisen voldoen, maar vooral om de stabiliteit en traceerbaarheid van het bewerkingsproces te waarborgen.
1. Maatinspectie en tolerantiecontrole
Na de bewerking moeten de onderdelen doorgaans dimensionaal worden gecontroleerd. Veelvoorkomende controlepunten zijn onder andere:
- Lineaire afmetingen
- Opening en tussenruimte
- Geometrische toleranties
Afhankelijk van de vereiste nauwkeurigheid kunnen de volgende methoden worden gebruikt:
- Schuifmaten en micrometers
- Hoogtemeter
- Coördinaten meetapparatuur
Bij precisieonderdelen worden inspectierapporten doorgaans meegeleverd met de leveringsdocumentatie.
2. Inspectie van de oppervlaktekwaliteit en het uiterlijk
Naast de afmetingseisen is ook de oppervlaktekwaliteit een belangrijke indicator voor de beoordeling van de verwerkingskwaliteit, bijvoorbeeld:
- Oppervlakteruwheid
- Consistentie van de bewerkingstextuur
- Braamcontrole status
In sommige sectoren (zoals de medische sector en de productie van elektronische componenten) heeft de uiterlijke kwaliteit ook een directe invloed op de productprestaties.
3. Controle van de kwaliteit en stabiliteit van de batch
Bij massaproductie wordt doorgaans steekproefsgewijze inspectie gebruikt om de processtabiliteit te waarborgen, waaronder:
- Eerste artikelinspectie
- Steekproefsgewijze inspectie tijdens het proces
- Eindinspectie en bevestiging
Voor projecten met hoge eisen kunnen ook kwaliteitsregistraties worden opgesteld om ervoor te zorgen dat de verwerkingsgegevens voor elke partij onderdelen traceerbaar zijn.
Professionele aanbieder van maatwerk CNC-bewerkingen
Het kiezen van de juiste CNC-bewerkingspartner is vaak belangrijker dan alleen het vergelijken van prijzen. Stabiele bewerkingsmogelijkheden, ruime proceservaring en een uitgebreid kwaliteitscontrolesysteem kunnen projectrisico’s aanzienlijk verminderen en levertijden verkorten.
Als u op zoek bent naar betrouwbare maatwerkdiensten voor CNC-bewerking, kunt u de volgende informatie gebruiken om nauwkeurigere technische ondersteuning te krijgen:
- 3D-tekeningen of 2D-tekeningen
- Materiaalvereisten
- Oppervlaktebehandelingseisen
- Verwachte hoeveelheid
Het engineeringteam geeft doorgaans bewerkingssuggesties op basis van de structuur van het onderdeel, samen met realistische productieplannen en offertes. Projectaanvragen voor verdere technische ondersteuning zijn welkom.