


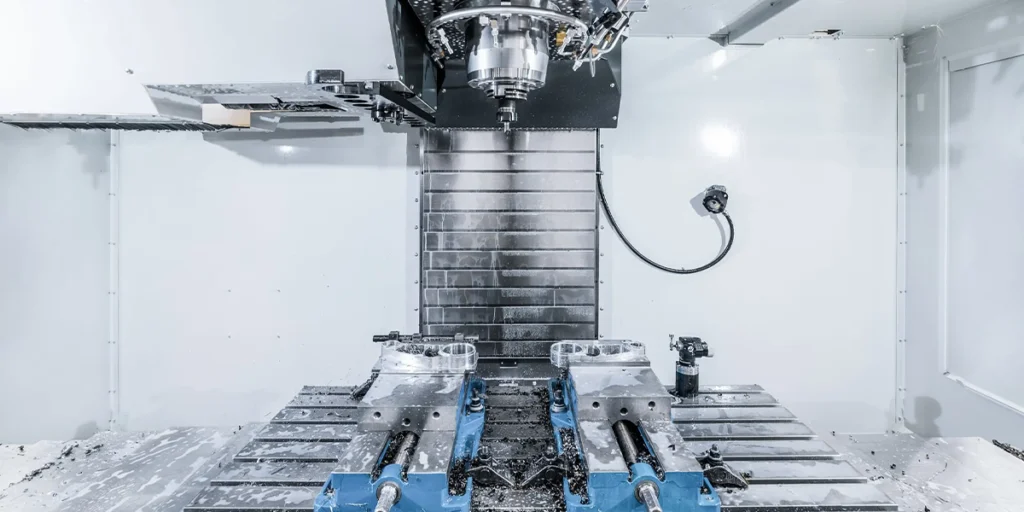
Anledningen till att CNC-bearbetning kan uppnå hög precision, stabil repeterbarhet och komplex konturbearbetning ligger inte i ”automatisk maskindrift”, utan i styrlogiken bakom den. CNC-systemet styr exakt rörelsen för varje axel i maskinverktyget genom digitala program, så att verktyget skär materialet enligt en förinställd bana och därigenom erhåller målgeometrin.
Att förstå funktionsprincipen för CNC-bearbetning handlar i huvudsak om att förstå en komplett exekveringskedja: hur designdata omvandlas till körbara instruktioner och slutligen till fysiska skärande åtgärder.
Exekveringslogik från CAD till färdig produkt
CNC-bearbetning börjar inte skära direkt från ritningen; snarare involverar det en fullständig digital konverteringsprocess. Standardutförandelogiken inkluderar vanligtvis följande steg:
1. CAD-designfas
Ingenjörer använder CAD-programvara (som SolidWorks, UG, AutoCAD, etc.) för att skapa 3D-modeller eller 2D-ritningar. Modellen inkluderar:
- Mått
- Toleransinformation
- Geometriska former
- Ytkrav
Detta steg definierar den ”slutliga målgeometrin”.
2. CAM-programmeringsfas
CAD-modeller kan inte direkt styra verktygsmaskiner. Bearbetningsbanor måste genereras med hjälp av CAM-programvara.
CAM-systemet kommer att basera sina beslut på:
- Materialtyp
- Verktygsval
- Skärdjup
- Matningshastighet
- Spindelhastighet
Beräkna en rimlig verktygsrörelsebana och generera ett G-kodprogram för att konvertera geometrin till körbar rörelsebandata.
3. CNC-systemanalysprogram
Den genererade G-koden importeras till CNC-styrsystemet. Styrsystemet ansvarar för:
- Parsningsinstruktioner
- Beräkna förskjutningen av varje axel
- Planera rörelsesekvensen
- Utgångsstyrsignal
Vid denna tidpunkt har bearbetningen skiftat från ”designlogik” till ”rörelsekontrolllogik”.
4. Maskinverktyget utför skärande åtgärder.
Styrsystemet styrs av en servodrivenhet:
- Förskjutning längs X-, Y- och Z-axlarna
- Spindelrotation
- Verktygsmatning
- Kylsystem start/stopp
Skärverktyget skär materialet längs en förutbestämd bana och bildar slutligen en solid del som matchar CAD-modellen.
Hur programmet styr maskinverktygets rörelser
Kärnan i CNC-bearbetning ligger i ”programstyrning”. Program finns vanligtvis i form av G-kod och M-kod.
1. G-kodernas funktion
G-kod styr primärt rörelsebanan, till exempel:
- Linjär interpolering
- Cirkulär interpolering
- Snabb lokalisering
- Koordinatinställning
Till exempel:
- G00: Snabb rörelse
- G01: Rak linjeskärning
- G02 / G03: Cirkulär rörelse
Varje instruktion innehåller specifika koordinatvärden.
2. M-kodernas roll
M-koder styr tillgänglighetsfunktioner, såsom:
- Spindelstart och -stopp
- Kylvätskebrytare
- Knivbytesåtgärd
Den styr inte rörelsebanan, utan snarare bearbetningsmiljön.
3. Servosystemets svarsmekanism
När styrsystemet läser programmet skickar det styrsignaler till servodrivaren. Servosystemet utför sedan följande kommandon:
- Exakt vinkelrotation
- Exakt förskjutningskontroll
- Hastighetsjustering
Samtidigt övervakas den faktiska positionen via en återkopplingsenhet (t.ex. en kodare), och avvikelser korrigeras i realtid. Denna mekanism säkerställer att verktygets rörelse överensstämmer med programinställningarna, snarare än att förlita sig på den mekaniska strukturens naturliga precision.
4. Interpoleringsoperationernas nyckelroll
Vid komplex konturbearbetning behöver styrsystemet beräkna en jämn rörelsebana med hjälp av interpoleringsalgoritmer.
Noggrannheten i interpoleringsoperationerna påverkar direkt:
- Ytjämnhet
- Dimensionsnoggrannhet
- Bearbetningsstabilitet
Skillnaderna mellan avancerade CNC-system ligger ofta i optimeringsmöjligheterna hos deras interpoleringsalgoritmer.
Skillnaden mellan sluten och öppen slinga-styrning
Kontrollstrukturen i ett CNC-system avgör direkt stabiliteten och noggrannheten i bearbetningen. Baserat på om det har en realtidsåterkopplingsmekanism delas CNC-styrmetoder generellt in i öppen slinga och sluten slinga.
1. Öppet styrsystem
Egenskaperna för öppen slingstyrning är:
- Styrsystemet utfärdar kommandon
- Den verkställande myndigheten agerar enligt instruktioner.
- Ingen positionsfeedback i realtid
En typisk struktur är: styrkommando → drivenhet → ställdon. I detta system antar styrenheten att åtgärden utförs exakt enligt instruktioner, men detekterar inte den faktiska rörelsen.
fördel:
- Enkel struktur
- Lägre kostnad
- Lämplig för utrustning med låg precision
brist:
- Det går inte att korrigera fel automatiskt
- Känslig för belastningsändringar
- Fel kan ackumuleras efter långvarig drift.
Öppna system används vanligtvis i enklare eller tidiga CNC-maskiner och används sällan i högprecisionstillverkning.
2. Slutet styrsystem
Den slutna styrningen innehåller en realtidsåterkopplingsmekanism under körningen.
Dess struktur är följande: styrkommando → drivenhet → ställdon → positionsdetektering → återkopplingskorrigering
Kärnkomponenterna inkluderar:
- Servomotor
- Kodare
- Positionsdetekteringsenhet
- Kontrollalgoritmsystem
När en maskins axel rör sig, detekterar pulsgivaren den faktiska positionen i realtid och matar tillbaka data till styrsystemet. Om den faktiska förskjutningen avviker från det teoretiska värdet, korrigerar systemet den automatiskt.
Fördelar:
- Högre precision
- Stark anti-interferenskapacitet
- Fel kan kompenseras i realtid.
- Avsevärt förbättrad stabilitet
Modern högprecisions-CNC-utrustning använder nästan helt en sluten styrstruktur.
3. Halvslutet system
I praktiska tillämpningar finns det också en ”halvsluten loop”-struktur, nämligen:
- Återkopplingen kommer från motoränden.
- Snarare än arbetsbänkens faktiska plats
Denna metod är billigare än ett helt slutet system, men fel kan fortfarande förekomma på grund av ledskruvens glapp eller termisk deformation.
4. Kontrollmetodernas betydelse för den faktiska bearbetningen
Ur ett tekniskt perspektiv:
- Öppna system är beroende av mekanisk precision.
- Slutna system är beroende av styrnoggrannhet.
I precisionsbearbetningsscenarier är sluten styrning ett grundläggande krav, inte en valfri konfiguration.
Principernas inverkan på noggrannhet
Noggrannheten vid CNC-bearbetning bestäms inte enbart av maskinverktygets struktur; själva styrprincipen påverkar direkt den slutliga dimensionsstabiliteten.
1. Interpoleringsnoggrannheten påverkar konturens noggrannhet.
Komplex ytbearbetning är beroende av interpoleringsberäkningar. Om interpoleringsalgoritmen har otillräcklig upplösning eller en låg beräkningsfrekvens kan det leda till:
- Ytdiskontinuitet
- Mikrovibrationer
- Ytjämnheten minskar
Avancerade CNC-system har vanligtvis högre interpoleringsnoggrannhet och snabbare beräkningskraft, vilket säkerställer kvaliteten på krökta ytor.
2. Återkopplingens noggrannhet avgör repeterbarheten.
Ju högre kodarupplösningen är i ett slutet system, desto högre är den teoretiska positioneringsnoggrannheten.
Till exempel:
- Lågupplösta kodare kan orsaka fel på mikronnivå.
- Högupplösta system möjliggör mer stabil repeterbarhet.
Vid massproduktion är repeterbarhet viktigare än noggrannhet i enskilda skott.
3. Styrsystemets responshastighet påverkar bearbetningsprocessens stabilitet.
Om styrsystemets svar fördröjs när matningshastigheten är hög, leder det till:
- Banförskjutning
- Verktygsvibrationer
- Storleksfluktuationer
Speciellt vid höghastighetsbearbetning eller skärning av hårda material är kontroll av svarshastigheten en viktig faktor som påverkar bearbetningskvaliteten.
4. Termisk kompensation och felkorrigeringsmekanism
Avancerade CNC-system har vanligtvis följande funktioner:
- Termisk kompensation för ledskruv
- Glappkompensation
- Vibrationsdämpningsalgoritm
Dessa kompensationsmekanismer är i huvudsak precisionskorrigeringsmetoder baserade på kontrollprinciper.
Professionell CNC-bearbetningstillverkare
CNC-bearbetning är inte bara en konkurrens om utrustningens kapacitet, utan också en återspegling av teknisk förståelse. Verkligt stabil bearbetningskvalitet kommer från omfattande kontroll över materialegenskaper, verktygsval, skärparametrar, kontroll av strukturell deformation och toleranskedjeanalys.
Vi har ett erfaret ingenjörsteam som är djupt involverade i den tidiga bedömningen och processplaneringen av varje projekt.
- Tillhandahåll tillverkningsbarhetsanalys (DFM) under designfasen.
- Optimera bearbetningsbanor och verktygsstrategier
- Kontrollera kritiska dimensionstoleranser och ytkvalitet
- Utveckla lämpliga bearbetningsplaner för olika material.
Oavsett om det gäller prototypverifiering, småskalig produktion eller tillverkning av komplexa detaljer med hög precision, driver vi produktionsbeslut med hjälp av teknisk logik, snarare än att bara utföra ritningar.
Om du letar efter en pålitlig partner för CNC-bearbetning är du välkommen att kontakta oss för att diskutera dina specifika behov. Professionell kompetens är grunden för stabila leveranser.